「なぜこの溶接、現場で断られるんだろう?」──そのモヤモヤ、よくわかります
設計した図面を現場に持っていったら「この溶接指示じゃできないよ」と言われた。あるいは、溶接後に検査で欠陥が出て、どこが問題だったのかわからない──そんな経験、ありませんか?
私も設計者1年目のとき、「溶接なんて現場がやってくれるから大丈夫」と甘く考えていました。でも実際は、設計者が溶接の基礎を知らないことで、コストが膨らみ、品質問題が起き、現場との関係がギクシャクするのです。
この記事では、25年以上の機械設計経験をもとに、初心者設計者が溶接設計でよくつまずくポイントと、その具体的な解決策をお伝えします。
問題の本質:「溶接は現場任せ」という設計者の思い込み
多くの初心者設計者が「溶接は現場の技術者に任せればいい」と考えています。もちろん、溶接技術そのものは現場のプロに任せるべきです。しかし、「どこに、どんな溶接を、どのサイズで指示するか」は設計者の責任です。
溶接の指示が不適切だと次のような問題が起きます:
- 溶接できない姿勢や位置を指示してしまう(施工不可)
- 強度不足で製品が破損する
- 必要以上に大きな溶接を指示してコストが跳ね上がる
- 溶接変形で寸法精度が出ない
溶接設計の失敗は、図面を書いた設計者の問題です。この認識を持つことが、すべての出発点になります。
初心者設計者が陥る3つの失敗原因
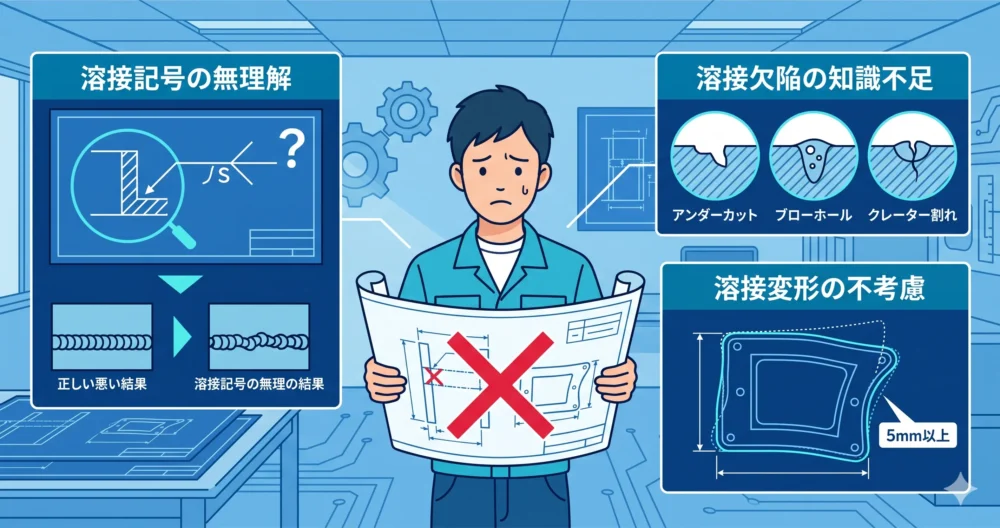
原因① 溶接記号を正しく理解していない
JIS規格の溶接記号は、図面上で溶接の種類・サイズ・位置を伝える「言語」です。記号の読み方そのものは溶接記号の読み方と意味を完全解説にまとめているので、ここでは設計者が記号を曖昧にしたときに何が起きるかに絞ります。
私自身も1年目のころ、すみ肉溶接のサイズ(脚長)を記入せずに「現場がわかるだろう」と思っていたことがあります。結果、現場判断でサイズがバラバラになり、強度計算が根底から崩れた経験があります。
溶接記号を正しく書けない設計者は、現場から信頼されません。
原因② 溶接欠陥の種類と原因を知らない
溶接欠陥にはいくつかの種類があります:
- ブローホール(気孔):溶接金属内にガスが閉じ込められた穴。水分・油・さびが主な原因です。
- アンダーカット:溶接ビード端部の母材が溶けてえぐれた状態。電流過多や溶接速度不足が原因です。
- クレーター割れ:ビードの終端部に生じる割れ。終端処理の不良が原因です。
- 融合不良:母材とビードが十分に溶け合っていない状態。電流不足や溶接速度過多が原因です。
設計者がこれらの欠陥を知らないと、品質問題が起きたときに原因分析ができません。欠陥ごとに、設計者の立場で手を打てることを表にまとめました。
| 欠陥 | 主な原因 | 設計者ができる対策 |
|---|---|---|
| ブローホール(気孔) | 水分・油・さび、シールドガスの乱れ | 母材の清浄度(油・さびの除去)を図面や仕様書で指示する |
| アンダーカット | 電流が大きすぎる、速度が合わない | 溶接しやすい姿勢(下向き)で作業できる構造にする |
| クレーター割れ | ビード終端の処理不良 | 端部まで回し溶接できる形状にし、終端が応力集中部に来ないようにする |
| 融合不良・溶込み不良 | 電流不足、開先が狭い | 板厚に合った開先形状を指示し、トーチが届く空間を確保する |
「なぜ欠陥が出たか」を現場と一緒に考えられる設計者が、本当に強い設計者です。
原因③ 溶接変形を考慮していない設計
溶接は高熱を局部的に加えるプロセスです。当然、冷却時に収縮し、部材が変形します。この「溶接変形」を考慮しない設計は、精度不良・組み立て不能などの問題を引き起こします。
特に薄板構造物や長尺物では変形が顕著です。私が担当したある搬送フレームの設計では、溶接変形を考慮せず、組み立て後に水平度が5mm以上ずれてしまい、後から歪み取りのコストが大幅にかかってしまいました。
溶接変形は「設計段階」でコントロールするものです。あとから修正すると工数もコストも何倍にも膨れ上がります。
解決方法:設計者が押さえるべき溶接設計の基礎
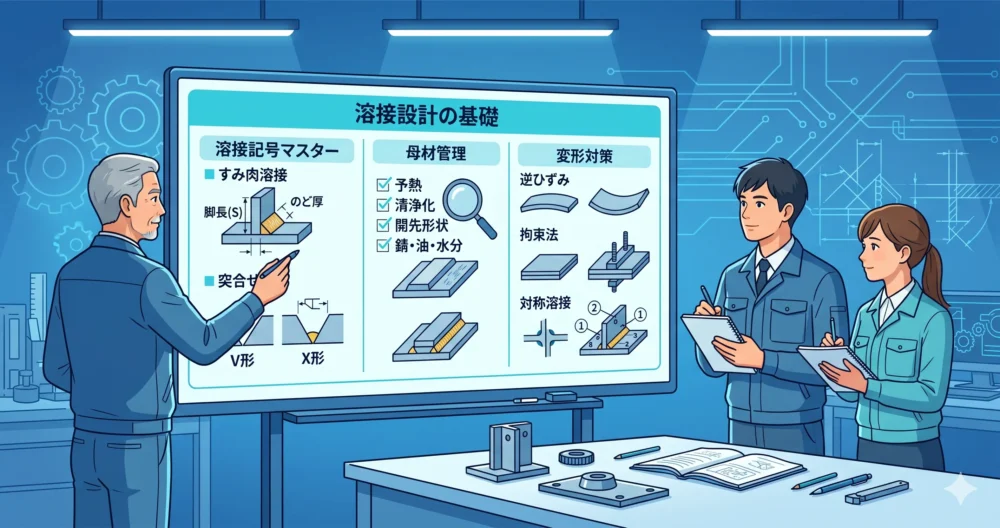
【解決策1】記号は「脚長」と「のど厚」だけは自分で計算できるようにする
溶接記号の種類や書き方は、溶接記号の読み方でJIS Z 3021に沿って解説しています。設計者として最低限押さえたいのは、記号に書き込む「脚長」を強度計算から決められることです。
すみ肉溶接の強度は「許容せん断応力×のど断面積≧作用荷重」で確かめます。45°の等脚すみ肉なら、のど厚=脚長×0.707です。たとえば脚長6mmなら、のど厚は6×0.707≒4.2mm。この計算ができれば、「なんとなく大きめ」の脚長を指示せずに済み、溶接変形とコストの両方を抑えられます。
【解決策2】溶接前の母材管理を設計者として意識する
溶接欠陥の多くは、溶接前の母材状態に起因します。設計図面や仕様書に以下を明記することで品質を守れます:
- 開先の形状と角度(適切な溶込みを確保するため)
- 溶接前の清浄化要求(錆・油・水分の除去)
- 予熱温度(厚板や高張力鋼の場合)
- 検査方法(外観検査・PT・MT・UT など)
「溶接の品質は溶接前に決まる」といっても過言ではありません。設計者が仕様書に明記しておくことで、現場の品質管理レベルが格段に上がります。
【解決策3】溶接変形対策を設計に織り込む
変形対策の代表的な手法を覚えておきましょう:
- 逆ひずみ法:変形方向と逆方向にあらかじめ変形させておく
- 拘束法:治具で固定して変形を抑える(ただし残留応力が増す点に注意)
- 溶接順序の指定:対称に溶接することで変形を相殺させる
- 溶接量を最小化する設計:不要な溶接を減らすことが最善の変形対策
大きすぎる溶接は変形を増やし、コストを増やすだけです。構造強度を計算した上で、必要最小限の脚長を指示しましょう。
溶接変形には、代表的な形がいくつかあります。どの変形が出やすい構造かを図面の段階で見ておくと、対策を先に打てます。
| 変形の種類 | 起きやすい構造 | 設計での対策 |
|---|---|---|
| 角変形(板が折れ曲がる) | 片側だけのすみ肉溶接、T継手 | 両側から対称に溶接する。逆ひずみを付けておく |
| 縦収縮(溶接線方向に縮む) | 長い溶接線、長尺フレーム | 断続溶接にする。仕上げ寸法に縮み代を見込む |
| 横収縮(溶接線と直角に縮む) | 突合せ溶接、開先の大きい継手 | 開先を必要最小限にする。仕上げ代を残す |
| ねじれ・反り | 長尺の箱形・薄板構造 | 溶接順序を指定し、拘束治具を使う |
いずれの変形も、溶接したあとで直すより、図面の段階で手を打つほうが工数もコストもずっと小さく済みます。
今日からできる具体アクション5つ
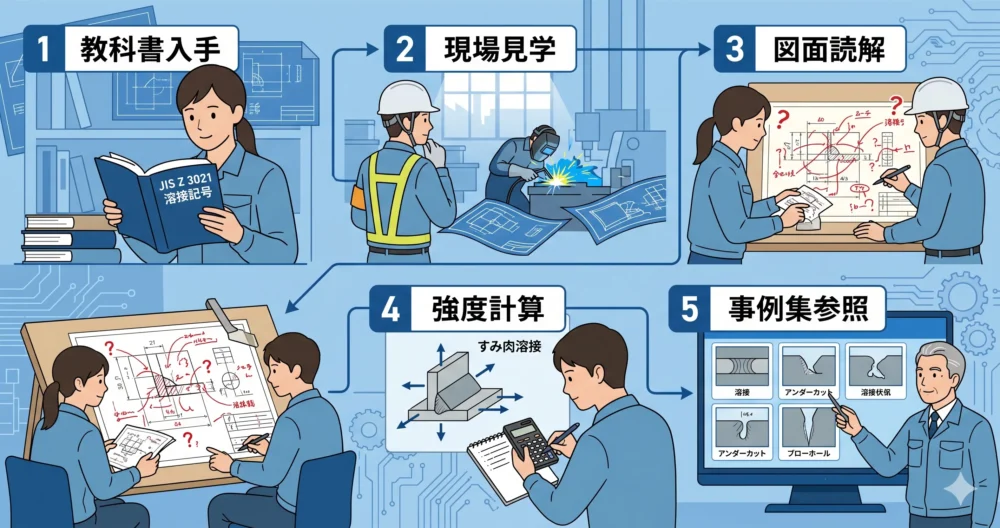
アクション① JIS溶接記号の教科書を1冊手元に置く
「溶接・接合技術Q&A集」(溶接学会編)や「JIS Z 3021:溶接記号」規格書を入手し、図面を描くたびに参照する習慣をつけましょう。1週間もすれば基本記号は頭に入ります。
アクション② 現場の溶接作業を1日見学する
百聞は一見に如かず。溶接工の方に許可を取り、実際の作業を1日見学するだけで理解が格段に深まります。ビードの成形、溶着の様子、欠陥の発生しやすいポイントが肌でわかります。私が最初に現場を見学したとき、教科書だけでは絶対にわからない「現場の感覚」を学べました。
アクション③ 既存製品の溶接図面を1枚徹底的に読み解く
自社の過去図面から、溶接記号が多く書かれた図面を1枚選び、すべての溶接指示の意味を調べてみましょう。「なぜここにこの溶接を指示しているのか」を理解することが設計力の向上につながります。
アクション④ 強度計算を実際にやってみる
手近な構造物(棚・架台など)を題材に、すみ肉溶接の強度計算を手計算でやってみましょう。荷重 → 応力 → 必要脚長の計算の流れを一度経験することで、設計の考え方が定着します。
アクション⑤ 溶接欠陥の写真・事例集を見る
溶接学会や溶接機メーカー(神戸製鋼・ダイヘンなど)のウェブサイトには、溶接欠陥の事例集や技術資料が豊富に公開されています。実物の写真を見ておくと、検査時に欠陥を発見しやすくなります。
まとめ:溶接設計をマスターした設計者だけが見える景色
溶接設計は、機械設計者にとって避けて通れない重要スキルです。溶接記号・欠陥知識・変形対策の3つを押さえることで、あなたの図面は格段に現場で使いやすくなり、品質問題も減ります。
私が25年以上の設計の仕事で積み上げてきた経験の中で感じるのは、「溶接を理解している設計者は、現場から圧倒的に信頼される」ということです。設計室と現場をつなぐ架け橋になれるかどうかは、溶接知識の有無で大きく変わります。
今日から一歩ずつ、溶接設計のスキルを積み上げていきましょう。必ず成長が実感できます。
溶接と同じく、加工の工程で部品の寸法が動く原因に「残留応力」があります。削ったら反った、というトラブルの仕組みと対策は、残留応力とは?削ると反る理由と対策で解説しています。

コメント
コメント一覧 (2件)
[…] いところです。図の向きを暗記していただけでは、この判断ができません。溶接部の設計上の注意点については溶接設計の基礎でも整理していますので、あわせて確認してみてください。 […]
[…] すい3つの失敗と解決策は、溶接設計の基礎知識で解説しています。 […]