皆さんは、測定具の棚で円盤のような測定面が付いたマイクロメータを見つけて、「これは何に使うのだろう」と思ったことはありませんか。歯車を測る道具らしいとは聞いていても、何をどう測るのか、普通の外径を測ってもよいのか、なかなか聞く機会がないものです。
結論から書きます。歯厚マイクロメータは、歯車の「またぎ歯厚」を測るための専用のマイクロメータです。
- またぎ歯厚とは、歯車の歯を何枚かまたいで、外側の歯面どうしの距離を測った値のことです
- 円盤(ディスク)状の測定面が歯面に接するため、普通のマイクロメータでは測れない歯の厚さを、簡単に管理できます
- 名前の似た「刃厚マイクロメータ」は、細い溝を測るためのブレードマイクロメータのことで、まったく別の道具です
- 外径を測ること自体はできますが、測定面を傷めるおそれがあるため、外径は普通の外側マイクロメータで測るのが基本です
私自身も若いころ、外注した平歯車の受入検査で、外径だけを普通のマイクロメータで測って「合格」にしたことがあります。ところが組み立ててみると、歯車どうしがきつくかみ合い、回すと大きな音が出ました。原因は歯の厚さが図面より厚かったことでした。外径を測っても、歯の厚さは分からなかったのです。
この記事では、歯厚マイクロメータで何が分かるのかを、またぎ歯厚の計算例、刃厚マイクロメータとの違い、図面への書き方まで、具体的な数字を使って解説します。
歯車の測り方が分からず戸惑うのは、皆さんだけではありません
最初にお伝えしたいのは、歯車の測定で戸惑うのはとても自然なことだという点です。歯車は、機械部品の中でも測り方が特殊な部品の代表だからです。
歯車は「どこを測ればよいか」が分かりにくい
丸棒なら外径、穴なら内径というように、多くの部品は測る場所がはっきりしています。ところが歯車の歯は曲線(インボリュート曲線)でできていて、歯の厚さを測ろうにも、どこに測定具を当てればよいのかが分かりません。
ノギスで歯先をはさんでみても、当たる場所が毎回ずれてしまい、同じ値が出ません。測ろうとして手が止まってしまうのは、測定の腕のせいではなく、歯車の形そのものが測りにくいからです。
専用の測定具は学校でほとんど習わない
学校の実習で使うのは、ノギスや外側マイクロメータが中心です。歯厚マイクロメータやブレードマイクロメータのような専用の測定具は、職場で初めて目にする方がほとんどでしょう。
そのうえ、測定具の棚には似た形のマイクロメータが何本も並んでいます。名前の書かれたケースが手元になければ、どれが何用なのかを見分けるのは簡単ではありません。
営業や購買の立場ではさらに判断しにくい
文系出身の技術営業の方や、購買を担当している方にとっては、なおさら分かりにくい話です。歯車を外注するとき、「またぎ歯厚の検査成績書を付けてください」と言われても、それが何を意味するのか説明できずに困った経験があるかもしれません。
測り方が分からないのは知識の問題で、才能の問題ではありません。次の章から、歯厚マイクロメータが何を測っているのかを順に見ていきます。
歯厚マイクロメータとは|歯を何枚かまたいで「厚さ」を測る道具
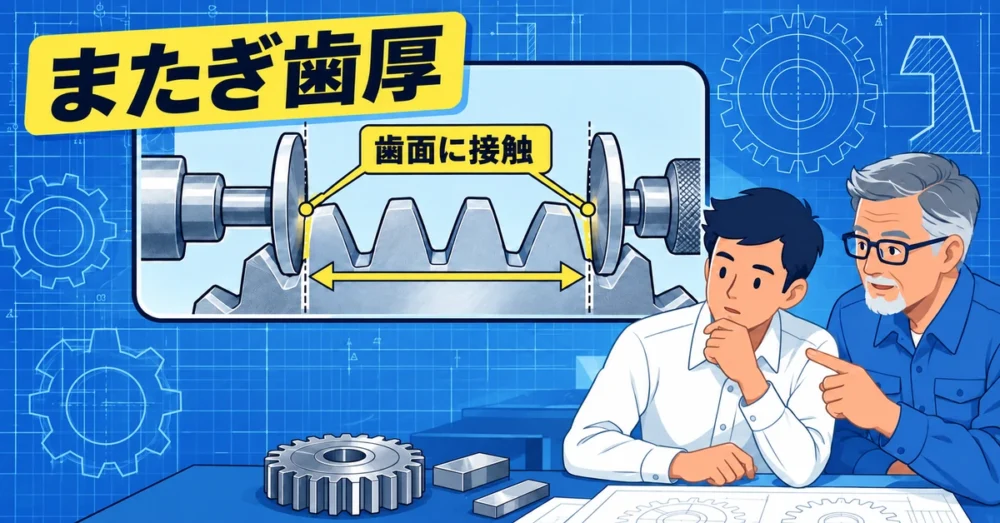
歯厚マイクロメータを理解するためのキーワードは、「またぐ」です。1枚の歯の厚さを直接測るのではなく、何枚かの歯をまたいで測るところに、この道具の工夫があります。
円盤の測定面が歯面に接する
歯厚マイクロメータの測定面は、つばの付いた円盤のような形をしています。この薄い円盤を歯と歯のすき間に差し込み、何枚かの歯をまたいだ状態で、外側の2つの歯面をはさみます。
平歯車のインボリュート歯形には、何枚かの歯をまたいで平らな面ではさむと、その距離が測る位置によらずほぼ一定になる、という性質があります。この性質のおかげで、マイクロメータという身近な測定具で、歯の厚さを安定して管理できるのです。
またぎ歯厚で分かるのは「歯の厚さ」
またぎ歯厚の測定値から分かるのは、歯の厚さが設計どおりかどうかです。歯の厚さは、歯車どうしがかみ合ったときのすき間(バックラッシ)を決める大切な寸法です。
歯が厚すぎればバックラッシが足りず、かみ合いがきつくなって音や発熱の原因になります。逆に薄すぎれば、ガタが大きくなり、位置決めの精度が落ちます。外径(歯先円直径)が図面どおりでも、歯の厚さが合っているとは限りません。
外径の測定では歯の厚さは分からない
歯車の外径は、歯を切る前の素材(ブランク)の寸法で決まります。一方、歯の厚さを左右するのは、ホブなどの工具をどれだけ深く切り込んだかです。この2つは別々の工程で決まるため、外径が合格でも、歯の厚さが不合格ということが普通に起こります。
冒頭の私の失敗は、まさにこれでした。外径は「素材の大きさ」、またぎ歯厚は「歯の出来栄え」を表しています。歯車の検査では、この2つを分けて考えることが出発点になります。
歯厚マイクロメータと刃厚マイクロメータの違い(名称の検証)
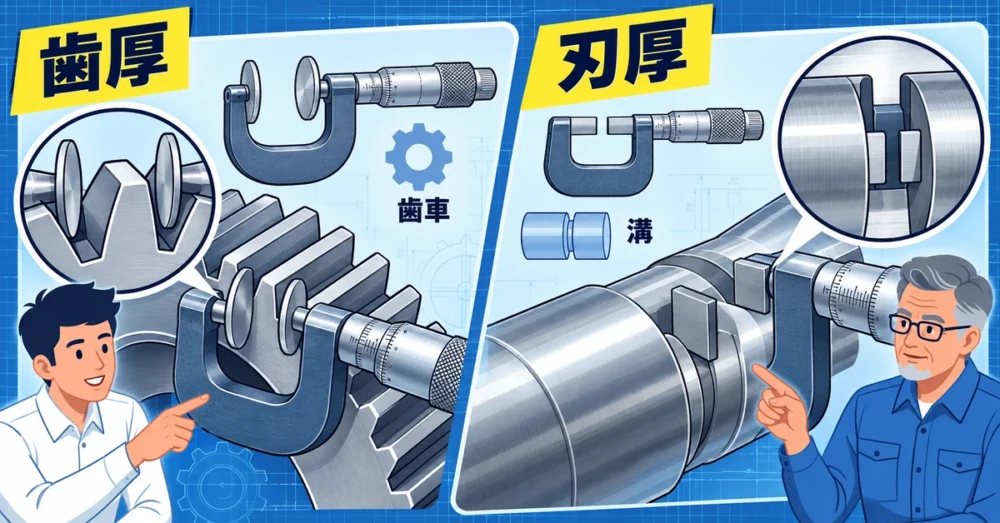
ここで、名前がよく似た2つの測定具を整理しておきます。現場では「刃厚マイクロ」と「歯厚マイクロ」が混同されることが多く、私もその取り違えを何度も見てきました。
2つは用途も形もまったく違う
まず、違いを表にまとめます。
| 項目 | 歯厚マイクロメータ | 刃厚マイクロメータ(ブレードマイクロメータ) |
|---|---|---|
| 主な用途 | 平歯車・はすば歯車のまたぎ歯厚 | 軸の細い溝の径、狭い溝の底など |
| 測定面の形 | 薄い円盤(ディスク) | 薄い刃(ブレード) |
| スピンドル | 回転するものと、回転しない直進式がある | 回転しない直進式が基本 |
| 名前の「厚」が指すもの | 歯車の「歯の厚さ」を測る | 測定子の「刃の厚さ」(0.4mmや0.75mmなど) |
出典:ミツトヨ「歯厚・歯車・ハブ」商品ページ、ミツトヨ製ブレードマイクロメータの販売ページ(MISUMI・モノタロウ)をもとに作成
「刃厚」は測定子の刃の厚さを表している
ここが一番の混乱ポイントです。歯厚マイクロメータの「歯厚」は、測る対象である歯車の歯の厚さを表しています。一方、ブレードマイクロメータを「刃厚マイクロ」と呼ぶときの「刃厚」は、測定具そのものの刃の厚さを表していることが多いのです。
販売ページでも、ブレードマイクロメータは「刃厚:0.4mm」のように、測定子の刃の厚さを仕様として示しています。つまり、刃厚マイクロメータは歯車を測る道具ではなく、細い刃を狭い溝に差し込んで測るための道具です。
回転しないスピンドルが必要な理由
ブレードマイクロメータのスピンドルが回転しないのは、刃を溝に沿わせたまま測る必要があるからです。普通のマイクロメータのように測定面が回ると、薄い刃が溝の中で向きを変えてしまい、正しく当たりません。
ブレードマイクロメータで測るものの例
ブレードマイクロメータが活躍するのは、普通のマイクロメータの測定面が入らない、狭い場所です。代表的な例を挙げます。
- 軸に加工した止め輪(スナップリング)溝の溝底の径
- Oリング溝の溝底の径
- 段付き軸の、幅の狭い段の外径
- キー溝のように、狭いすき間の奥にある寸法
どれも、溝の幅が普通のマイクロメータの測定面(直径6.35mmや8mmなど)より狭いため、薄い刃でなければ届きません。止め輪溝やOリング溝の径は、部品の抜けや漏れに直結する寸法なので、設計者としても測り方を知っておきたいところです。
歯厚マイクロメータにも直進式がある
歯厚マイクロメータにも直進式の機種があり、測定面が回らないぶん、円盤が歯面にこすれて摩耗するのを防げます。名前の一文字の違いが、測る対象の違いになっていることを覚えておくと、道具の取り違えはなくなります。
歯車の検査で歯厚を見落とす3つの原因
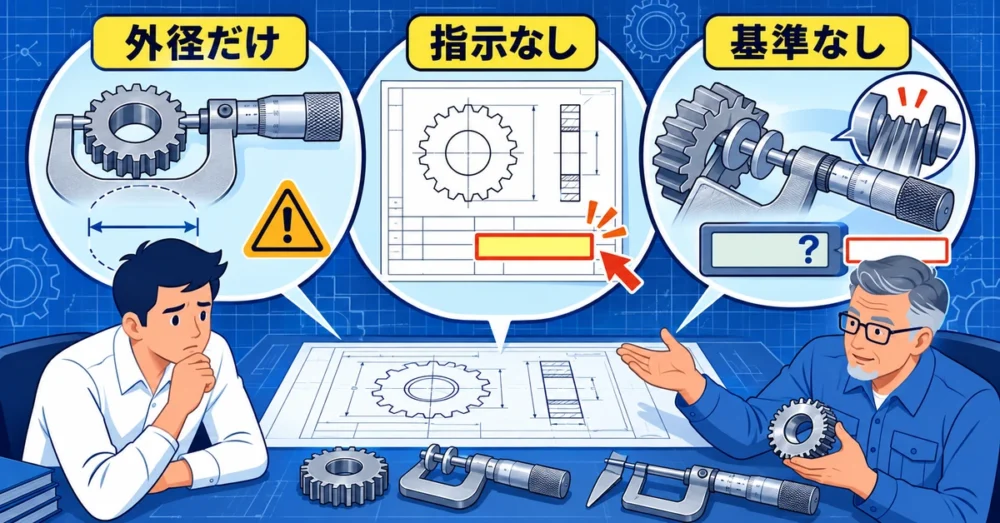
では、なぜ歯車の歯厚は見落とされやすいのでしょうか。私の経験では、原因は次の3つに集約されます。
原因1:外径を測れば歯車も合格だと思い込む
1つ目は、外径の測定で満足してしまうことです。丸い部品は外径を測るのが当たり前なので、歯車も同じ感覚で外径だけを測りがちです。
しかし、先ほど説明したとおり、外径と歯の厚さは別の工程で決まります。外径の検査だけでは、歯の出来栄えはまったく確かめられていません。
原因2:図面に歯厚の指示がない
2つ目は、そもそも図面に歯厚の指示が書かれていないことです。歯車の図面には、歯数やモジュールなどをまとめた「要目表」を付けるのが一般的ですが、そこにまたぎ歯厚が書かれていない図面も少なくありません。
指示がなければ、加工する側は自分たちの標準で歯を切るしかありません。結果として、歯の厚さは加工先ごとにばらつき、組み立てたときのバックラッシが安定しなくなります。
とくに、量産品の歯車を別の加工先に切り替えたときに、この問題は表に出やすくなります。前の加工先が暗黙のうちに守っていた歯厚が、図面に書かれていなかったために引き継がれないのです。図面に書いていない寸法は、誰も保証してくれません。
原因3:計算値の求め方を知らない
3つ目は、またぎ歯厚の目標値を計算できないことです。歯厚マイクロメータで測っても、比べる基準の値が分からなければ、合否は判断できません。
またぎ歯厚は、モジュール・歯数・圧力角から計算で求められます。計算式は少し複雑に見えますが、次の章で示すとおり、一度手順を知ってしまえば電卓で求められます。基準の値を持たない測定は、ただ数字を読んでいるだけです。
またぎ歯厚の計算例|m2・z30の平歯車で検証
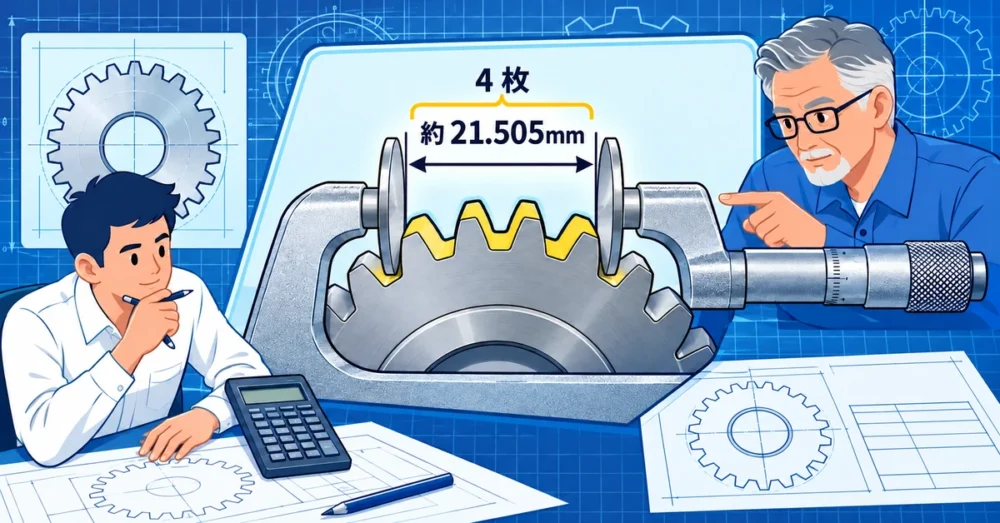
ここからは、実際にまたぎ歯厚を計算してみます。例として、モジュール2、歯数30、圧力角20°の標準平歯車(転位なし)を使います。
ステップ1:またぐ歯数を決める
最初に、何枚の歯をまたいで測るか(またぎ歯数k)を決めます。圧力角20°の標準平歯車では、次の式で求めた値に近い整数を使うのが一般的です。
k ≒ z × 20 ÷ 180 + 0.5
歯数30なら、30 × 20 ÷ 180 + 0.5 = 約3.83なので、またぎ歯数は4枚になります。この歯数にすると、円盤が歯面の中ほどに当たり、歯先や歯元の形の影響を受けにくくなります。
ステップ2:またぎ歯厚を計算する
またぎ歯厚Wは、次の式で求めます。
W = m × cosα ×{π ×(k − 0.5)+ z × invα}
m:モジュール α:圧力角 k:またぎ歯数 z:歯数
invα(インボリュート関数)= tanα − α(αはラジアン)
圧力角20°のinvαは約0.014904です。数値を入れると次のようになります。
| 計算の段階 | 式 | 値 |
|---|---|---|
| π ×(k − 0.5) | π × 3.5 | 10.9956 |
| z × invα | 30 × 0.014904 | 0.4471 |
| 合計 | 10.9956 + 0.4471 | 11.4427 |
| m × cosα | 2 × 0.93969 | 1.8794 |
| またぎ歯厚 W | 1.8794 × 11.4427 | 約21.505mm |
計算の考え方は、小原歯車工業「またぎ歯厚法」の式に沿っています。モジュール1・歯数30で計算すると約10.753mmとなり、同社が公開している標準平歯車のまたぎ歯厚の数表と同じ値になることも確かめられます。
ステップ3:バックラッシ分を差し引く
実際の歯車では、かみ合いにすき間(バックラッシ)を持たせるため、歯の厚さを計算値より少し薄く作ります。歯の厚さを円弧方向にΔsだけ薄くすると、またぎ歯厚はおよそ Δs × cosα だけ小さくなります。
たとえば歯厚を0.1mm薄くするなら、またぎ歯厚の減り方は約0.094mmです。図面には、「21.505mmからいくつ小さい範囲なら合格か」を許容差として書くことになります。
はすば歯車や転位歯車では式が変わる
ここで示した計算は、転位のない標準平歯車の場合です。転位歯車では、式の最後に「2 × 転位係数 × m × sinα」を加えます。はすば歯車では、ねじれ角を考えた式に置き換える必要があり、さらに歯幅が十分に広くないと、円盤が歯面にきちんと当たらず測れないことがあります。
こうした歯車では、歯車メーカーの技術資料や、要目表に書かれた値をそのまま使うのが確実です。自分で計算した値と図面の値が合わないときは、転位やねじれ角の扱いを先に疑ってみてください。
歯数が少ない歯車は測りにくい
歯数が少ない歯車では、またぎ歯数が2枚程度になり、円盤が歯面の端に近い位置に当たりやすくなります。小さな歯車や、歯幅の狭い歯車では、オーバーピン法のほうが安定して測れる場合もあります。
検証から分かること
この計算から分かるのは、またぎ歯厚が「歯車の大きさ」ではなく「歯の厚さ」を、マイクロメータで読める0.01mm単位の数字に置き換えてくれる、ということです。計算した基準の値があって初めて、歯厚マイクロメータの目盛りは意味を持ちます。
なぜ歯車は「またいで」測るようになったのか
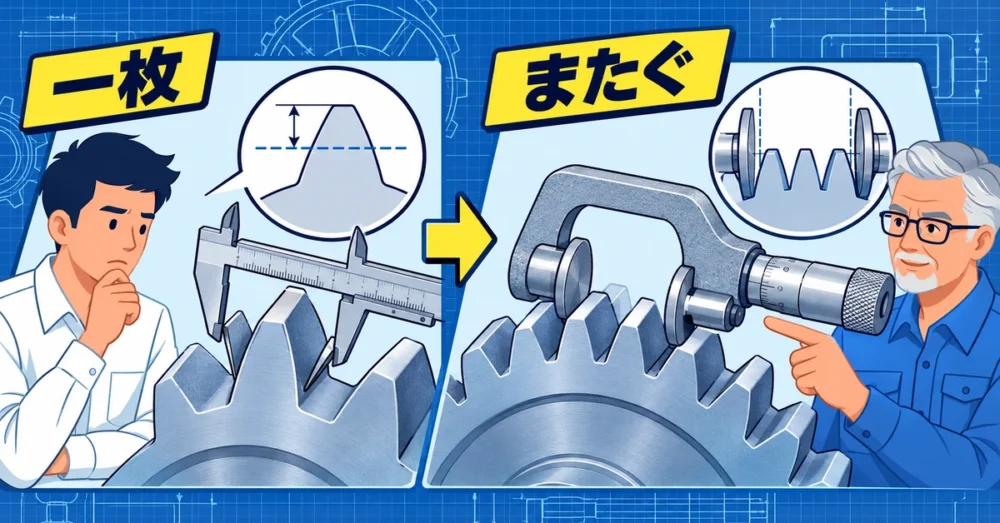
歯の厚さを測るなら、1枚の歯を直接はさめばよいのではないか。そう考える方もいると思います。ここでは、またぎ歯厚法が広く使われるようになった背景を整理します。
1枚の歯を直接測る方法は扱いが難しい
1枚の歯の厚さを直接測る方法として、歯厚ノギスを使う「弦歯厚法」があります。これは、歯先から決まった深さの位置で、歯の厚さを弦の長さとして測る方法です。
ただし、この方法は歯先を基準にして測るため、外径(歯先円直径)の誤差がそのまま測定値に入り込みます。さらに、ノギスの2つの目盛りを同時に合わせる必要があり、測る人によって値がばらつきやすいという弱点があります。
またいで測ると歯先の誤差に左右されない
またぎ歯厚法では、円盤が歯面に接するだけで、歯先を基準にしません。そのため外径の誤差の影響を受けにくく、普通のマイクロメータと同じ感覚で、誰が測っても値がそろいやすくなります。
量産の現場で、加工機のすぐ横で短時間に歯の厚さを確かめられることも大きな利点です。こうした扱いやすさから、平歯車やはすば歯車の歯厚管理では、またぎ歯厚法が標準的な方法として定着していきました。
オーバーピン法との使い分け
もう1つの代表的な方法が、歯溝に決まった直径のピン(または球)を入れて、その外側を測る「オーバーピン法(オーバーボール法)」です。内歯車のように円盤を差し込めない歯車や、歯数が少なくまたぎ歯厚が測りにくい歯車では、こちらが使われます。
ミツトヨの製品ラインナップでも、またぎ歯厚用の歯厚マイクロメータと、オーバーピン径を測るボール歯車マイクロメータが並べて用意されています。測り方の違いは、歯車の形と現場の使いやすさから生まれた知恵です。
歯厚マイクロメータを正しく使う4つのポイント
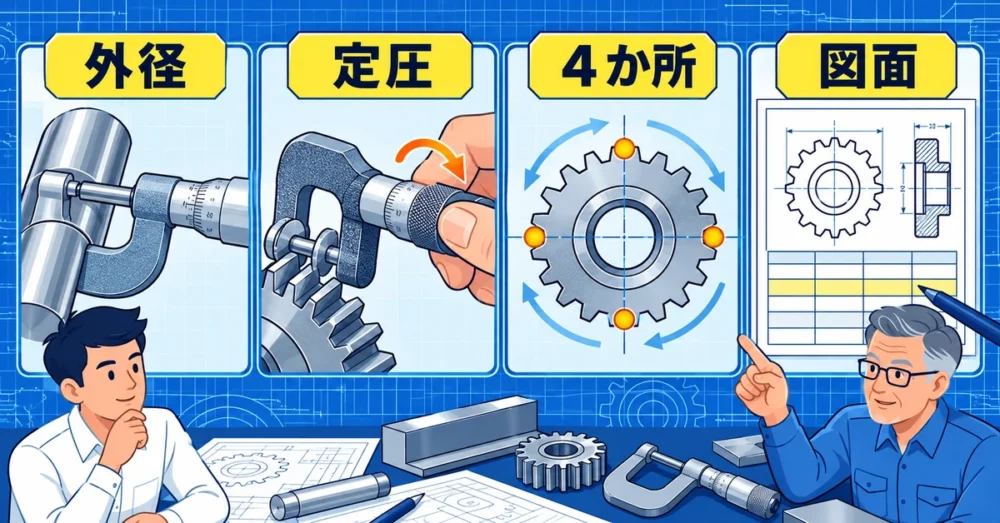
ここからは、実際に歯厚マイクロメータを使うときのポイントを解説します。測定具の扱いから図面への書き方まで、次の4つを押さえておけば安心です。
ポイント1:外径は普通の外側マイクロメータで測る
歯厚マイクロメータでも、丸棒の外径をはさむこと自体はできます。ただし、おすすめはできません。円盤状の測定面は薄く、端の部分は欠けや摩耗が起きやすいため、日常的に外径測定に使うと、肝心の歯車を測るときの精度が落ちてしまいます。
旋盤で削った外径は、外側マイクロメータで測るのが基本です。専用の測定具は専用の用途に使うことが、道具の精度を長く保つ一番の方法です。
ポイント2:測定力は定圧装置で一定にする
マイクロメータで測るときは、ラチェットストップなどの定圧装置を使い、毎回同じ力で測定面を当てます。歯厚マイクロメータの円盤は薄いため、強く締め込むとたわみや傷の原因になります。
また、測る前には必ず0点を確認します。測定範囲が25mmを超える機種では、付属の基準棒を使って確認します。基本的な扱い方は、普通のマイクロメータと同じです。詳しくは「マイクロメーターの基礎」も参考にしてください。
ポイント3:円周上の数か所で測る
またぎ歯厚は、1か所だけでなく、円周上の数か所(たとえば90°ずつ4か所)で測ります。場所によって値が大きく違う場合は、歯の厚さのばらつきだけでなく、歯車の振れや偏心が疑われます。
測った値は、最大値と最小値を記録しておくと、加工先との打ち合わせで役立ちます。最大値と最小値の差が大きいときは、歯厚の問題として加工先に伝える前に、歯車を軸に取り付けた状態での振れも確かめておくと、原因の切り分けが早くなります。
ポイント4:図面の要目表にまたぎ歯厚を書く
最後に、設計者として一番大切なのが、図面への指示です。歯車の図面には、JIS B 0003(歯車製図)に沿って要目表を付け、そこに歯厚の指示を入れます。たとえば先ほどの例なら、次のように書きます。
| 項目 | 記入例 |
|---|---|
| 歯車歯形 | 標準 |
| モジュール | 2 |
| 圧力角 | 20° |
| 歯数 | 30 |
| 歯厚 | またぎ歯厚 21.505 −0.05/−0.10(またぎ歯数 4) |
許容差の値は、必要なバックラッシや相手の歯車によって決まります。ここでは書き方の例として示しています。歯数やモジュールと減速比の関係は「歯車の減速比」で解説しています。
歯厚の測定で迷わないための5つの具体アクション
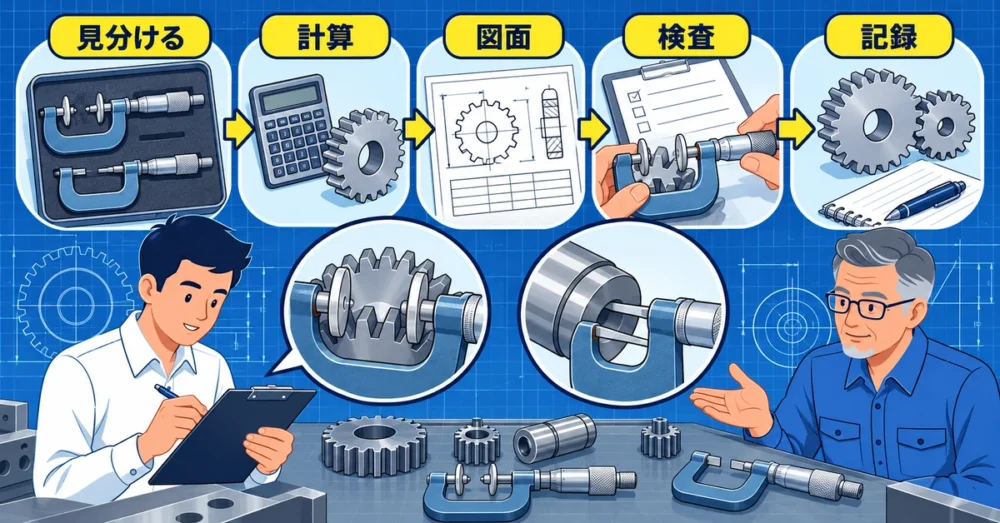
最後に、明日からすぐに実践できる行動を5つ紹介します。どれも、特別な設備がなくても始められるものです。
アクション1:測定具の棚で2つのマイクロメータを見分ける
まず、職場の測定具の棚を見て、歯厚マイクロメータとブレードマイクロメータがあるかを確かめてください。円盤の測定面なら歯厚用、薄い刃の測定面なら溝用です。あわせて、校正の期限が切れていないか、円盤や刃の縁に欠けがないかも見ておきましょう。専用の測定具は使う頻度が低いぶん、点検が後回しになりがちです。
ケースに名前が書かれていない場合は、テープで用途を書いておくだけでも、取り違えを防げます。
アクション2:担当している歯車のまたぎ歯厚を計算する
次に、自分が担当している装置の歯車を1つ選び、またぎ歯数とまたぎ歯厚を計算してみてください。先ほどの手順どおり、モジュール・歯数・圧力角が分かれば、電卓で求められます。
計算した値と、実物を測った値を比べてみると、その歯車がどのくらいのバックラッシを持たせて作られているかが見えてきます。
アクション3:自分の図面の要目表を見直す
過去に描いた歯車の図面を開き、要目表に歯厚の指示があるかを確認します。書かれていなければ、次の改訂で、またぎ歯厚と許容差、またぎ歯数を書き足しておきましょう。
市販の歯車を購入して使っている場合は、メーカーのカタログにまたぎ歯厚や歯厚の許容差が載っていることもあります。その値を部品表の備考に書き写しておくだけでも、受入検査の基準として役立ちます。
アクション4:受入検査の項目にまたぎ歯厚を加える
外注した歯車の受入検査で、外径だけを測っている場合は、またぎ歯厚を検査項目に加えます。加工先に検査成績書を依頼するときも、「外径」と「またぎ歯厚」を分けて記入してもらうと確実です。
私自身も、冒頭の失敗のあとは、歯車の受入検査で必ずまたぎ歯厚を測るようにしました。それ以来、かみ合いのきつさによる組立のやり直しはほとんどなくなりました。
アクション5:かみ合いの状態と測定値を結びつける
最後に、組み立てた歯車のかみ合いの感触や音と、またぎ歯厚の測定値を記録して結びつけてみてください。「この値だとガタが大きい」「この値だと少しきつい」という感覚が、数字と一緒に身についていきます。
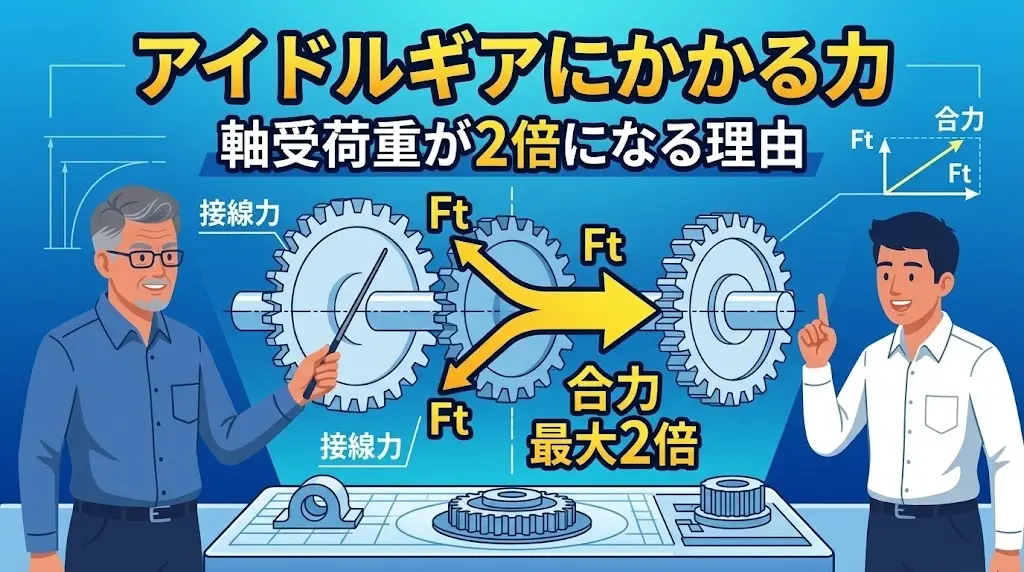
歯車にかかる力や軸受への影響まで考えたい方は、「アイドルギアにかかる力」もあわせて読んでみてください。数字と感触を一緒に覚えた設計者は、図面1枚で現場と会話ができるようになります。
まとめ|歯厚マイクロメータは「歯の出来栄え」を数字にする道具
ここまでの内容を整理します。
- 歯厚マイクロメータは、円盤状の測定面で何枚かの歯をまたぎ、歯車の「またぎ歯厚」を測る専用のマイクロメータです
- 刃厚マイクロメータ(ブレードマイクロメータ)は細い溝を測る道具で、「刃厚」は測定子の刃の厚さを指すことが多く、歯車用ではありません
- 外径と歯の厚さは別の工程で決まるため、外径を測っても歯の厚さは分かりません
- モジュール2・歯数30・圧力角20°の標準平歯車では、またぎ歯数4枚、またぎ歯厚は約21.505mmになります
- 図面の要目表には、またぎ歯厚と許容差、またぎ歯数をセットで書きます
測定具の名前や使い方は、一度覚えてしまえば一生使える知識です。そして、測り方を知っている設計者は、図面に「何を・どう確かめてほしいか」を書けるようになります。測れるものを指示できる設計者が、現場から信頼される設計者です。
ただ、こうした測定や加工の知識は、職場で体系的に教わる機会が少なく、独学では身につくまでに時間がかかるのも事実です。今の職場で技術を深められているか不安な方や、設計者としての今後に迷いがある方は、一度ご自身のキャリアを客観的に見直してみることをおすすめします。
製造業・メーカーに特化した転職エージェント「メーカーズジョブ」では、業界に詳しいコンサルタントに無料で相談できます。転職を決めていない段階でも、今の経験がどう評価されるかを知る材料になります。
参考・出典
- JIS B 0003 歯車製図
- 小原歯車工業「またぎ歯厚法」「標準平歯車のまたぎ歯厚 α=20°」
- ミツトヨ「歯厚・歯車・ハブ」商品ラインナップ
- ミツトヨ「歯車用語と誤差の定義」


コメント
コメント一覧 (2件)
[…] タで確かめられます。歯の厚さの測り方で解説しています。 […]
[…] くいため、溝底の径を測る道具もあわせて知っておくと安心です。 […]