「ステンレスを旋盤で削ったら、すぐに工具が欠けた」「マシニングでSUS304を加工したら面が焼けてしまった」——機械設計の現場に入ったばかりの頃、私自身もそんな失敗を繰り返しました。ステンレス鋼は「錆びない」「強い」というイメージから、なんとなく使いやすそうに思われがちですが、実は切削加工においては鉄系材料の中でも特に手強い部類に入ります。
この記事では、25年以上の機械設計・加工経験をもとに、ステンレスの種類ごとの切削性の違いと、初心者が陥りやすいミスを防ぐための実践的なコツを丁寧に解説します。「SUS304が一番削りやすい」と思っていたあなた、ぜひ最後まで読んでください。
ステンレス切削で感じる「なんかうまくいかない」の正体
設計図面を描いていると、素材の選定は「強度・耐食性・コスト」で考えることが多く、加工のしやすさまで気が回らないことがあります。私が若い頃、上司に「この部品、SUS304で作れる?」と聞かれて「ステンレスだから丈夫でしょう」と軽く返したところ、加工コストが跳ね上がって大目玉を食らったことがあります。
「削れるかどうか」と「削りやすいかどうか」は、まったく別の話です。ステンレス鋼の切削性が低い理由を正しく理解することが、材料選定と加工指示の精度を格段に上げる第一歩になります。
なぜステンレスは「難削材」と呼ばれるのか?3つの根本原因
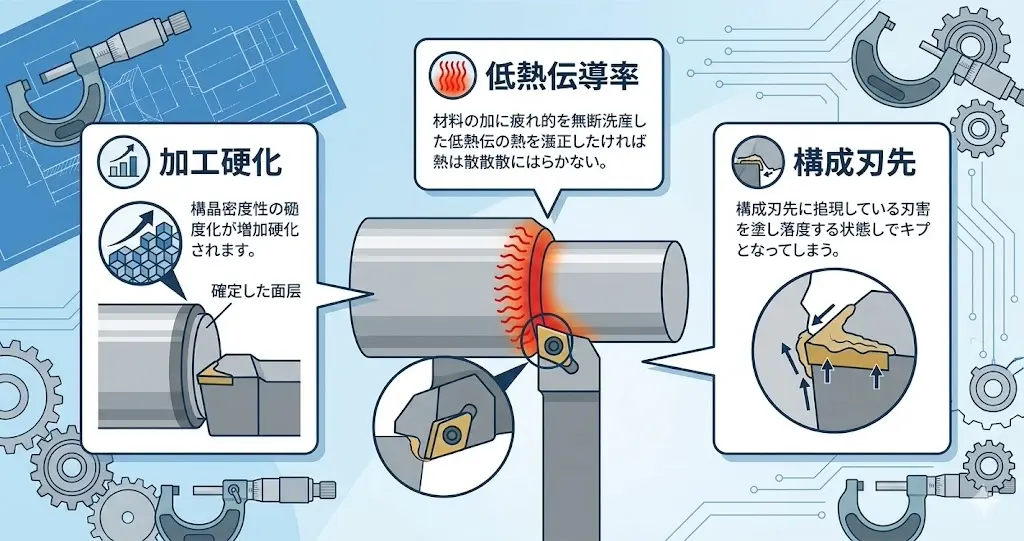
原因①:加工硬化が激しい
ステンレス鋼(特にSUS304などのオーステナイト系)は、切削工具が素材に触れるたびに表面が硬化する「加工硬化」という現象が起きやすいです。これは、結晶構造がFCC(面心立方格子)で塑性変形しやすいことに起因します。
工具が一度通った面が硬くなり、次の切り込みでさらに工具に負荷がかかる——この悪循環が「工具がすぐに摩耗する」「仕上げ面が荒れる」という現象の正体です。加工硬化を防ぐには、「切り込み不足で何度もなぞらない」ことが基本原則です。
原因②:熱伝導率が低く、切削熱が逃げない
SUS304の熱伝導率は約16 W/(m·K)で、炭素鋼(約50 W/(m·K))の約3分の1です。つまり、切削で生じた熱が工具と加工材の接触点に集中しやすく、工具の刃先温度が急上昇します。
私が以前担当した食品機械の部品加工で、切削液をケチったら刃先が赤熱してしまい、チップを2本無駄にしたことがあります。ステンレス加工は「切削液をたっぷり、惜しみなく使う」が鉄則です。水溶性クーラントよりも油性クーラントの方が刃先温度を下げる効果が高い場面もあります。
原因③:刃先への溶着(構成刃先)が起きやすい
ステンレスは切削時に工具の刃先に素材が溶着しやすく、「構成刃先(BUE)」が形成されやすい材料です。溶着した塊が不規則に脱落することで、仕上げ面が荒れたり、工具が欠けたりします。
構成刃先を防ぐには切削速度を適切に上げるか、コーティング工具(TiAlN系)を選ぶことが有効です。ただし速度を上げすぎると熱問題と矛盾するため、バランスが重要になります。
ステンレスの種類別「削りやすさ」比較
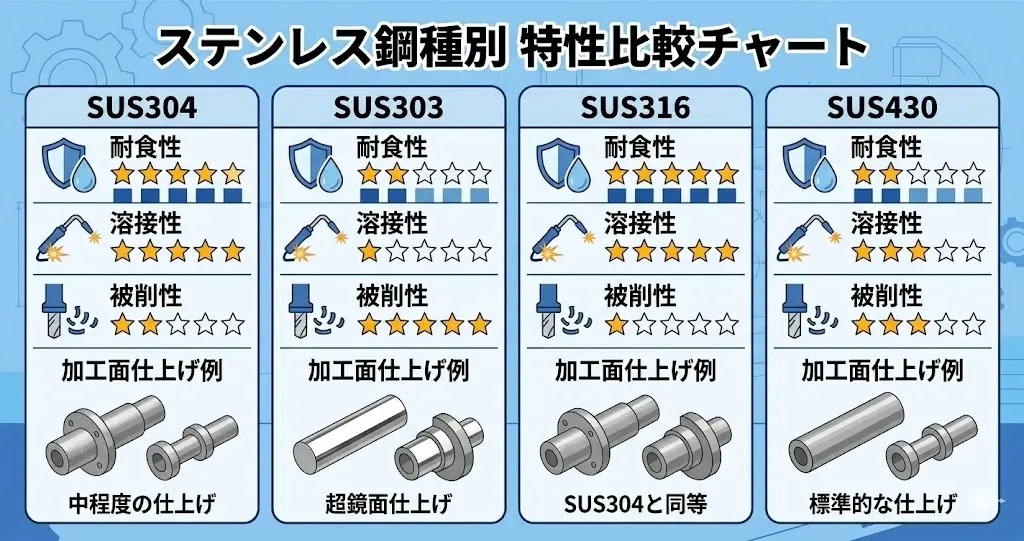
一口に「ステンレス」といっても、JIS規格には数十種類の鋼種があります。ここでは、機械加工でよく使う4つの材種を「削りやすさ」と「削るときの注意点」だけに絞って比べます。
| 材種 | 系統 | 削りやすさ | 削るときの注意点 |
|---|---|---|---|
| SUS304 | オーステナイト系 | △(加工硬化が大きい) | 切り込みを浅くしすぎない。切削油をしっかり使う |
| SUS303 | オーステナイト系(快削) | ◎(硫黄などを添加) | 切りくずは分断しやすい。溶接・高耐食用途には使えない |
| SUS316 | オーステナイト系 | △(304と同等かやや劣る) | 304と同じ考え方で条件を組む。工具の摩耗に注意 |
| SUS430 | フェライト系 | ○(加工硬化は小さめ) | 欠けやすい面がある。磁性があるので用途を確認 |
切削部品として作るなら、耐食性や溶接の条件が許す限り、まずSUS303を検討する価値があります。ただし、SUS303とSUS304のどちらを選ぶかは、切削性だけでなく耐食性・溶接性・コストまで含めて決めるものです。2つの違いと選び方は、SUS303とSUS304の違いと正しい選び方で詳しく比較しています。この記事では、ここから先「選んだ材種をどう削るか」に話を絞ります。
切削加工を成功させる実践的な解決策
解決策①:材種を適切に選ぶ
まず設計段階で「この部品は溶接するか?」「耐食性はどの環境を想定するか?」を明確にしましょう。切削加工品でステンレスを使う場合の選定フローは以下の通りです:
- 溶接が必要 → SUS304 or SUS316
- 溶接不要・精度部品 → SUS303(最優先)
- 塩水・塩素環境 → SUS316
- コスト最優先・磁性OK → SUS430
解決策②:切削条件を見直す
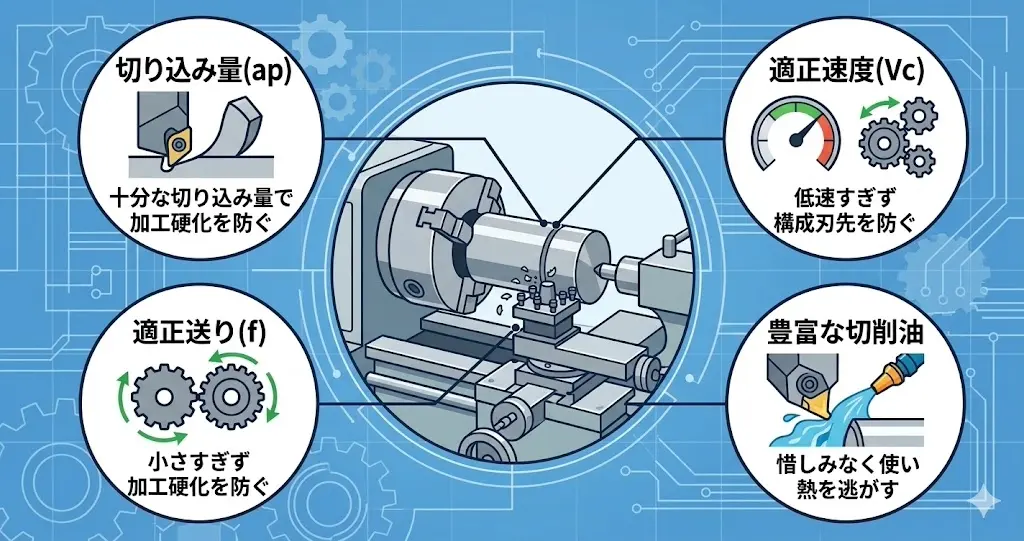
SUS304をどうしても削らなければならない場合の切削条件の目安(旋盤・超硬工具使用時):
- 切削速度(Vc):60〜120 m/min(低速すぎると構成刃先、高速すぎると熱問題)
- 送り量(f):0.1〜0.25 mm/rev(小さすぎると加工硬化を招く)
- 切り込み量(ap):1.0mm以上を確保(浅い切り込みは加工硬化の原因)
- 切削油:油性クーラントを豊富に使用
私が現場で指導していた若手設計者の多くが「削れればいい」と思って切削速度を低くしすぎており、逆に加工硬化を招いていました。「恐る恐る削る」がステンレス加工での最大の失敗パターンです。
解決策③:工具選定を最適化する
ステンレス加工に適した工具の特徴:
- コーティング:TiAlNまたはAlTiNコーティング超硬チップ(耐熱性が高い)
- すくい角:ポジティブすくい角(正の前角)を持つチップを選ぶ(切削抵抗を低減)
- 刃先形状:シャープエッジ(鋭利な刃先)が加工硬化を防ぐ
- エンドミル:2〜3枚刃のステンレス用コーティングエンドミルを使用
設計者が知っておくべき具体的アクション
機械設計者として、加工現場と円滑に連携するために以下のアクションを実践してください。
アクション①:図面に材種の根拠をメモする習慣をつける
「なぜこの材料を選んだか」を設計ノートや図面備考欄に記録しておくと、加工業者との打ち合わせがスムーズになります。「耐食性のためSUS304」「加工性優先のためSUS303」など一言添えるだけで伝わり方が変わります。
アクション②:加工業者に「材種の代替提案」を相談する
図面を出す前に、加工業者に「この用途でSUS303に変更できますか?」と一言相談するだけでコストが大幅に下がることがあります。設計者が加工性まで考慮できると、現場での信頼が格段に上がります。
アクション③:自分でサンプル加工の立ち会いをする
私が新人設計者にアドバイスする際、必ず「一度は自分で旋盤を触ってみなさい」と伝えます。実際にステンレスを削ってみると、加工硬化の怖さや切削液の重要性が体で分かります。設計者が加工の難しさを体感することで、より加工しやすい設計ができるようになるのです。
アクション④:「切削性」を材料選定の評価項目に加える
材料選定シートに「切削性(加工コストへの影響)」という項目を設けましょう。強度・耐食性・コスト・重量と並べて切削性を評価することで、設計の初期段階からトラブルを防ぐことができます。
まとめ:ステンレス切削加工の基本を押さえて設計力を上げよう
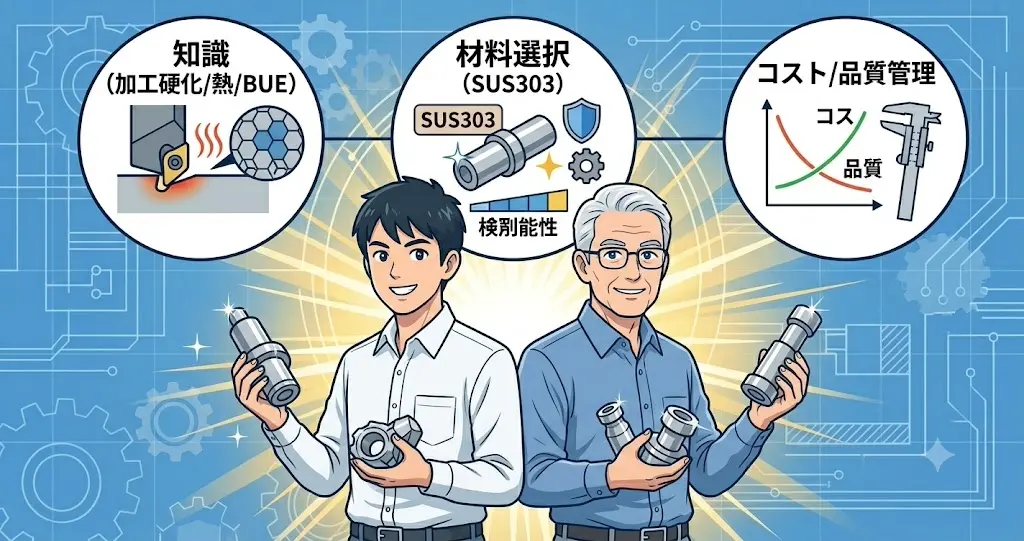
今回のポイントをまとめると:
- SUS304は切削性が低く、加工コストが高くなりやすい
- 切削専用部品にはSUS303(快削ステンレス)が最適
- ステンレス加工の3大難点は「加工硬化」「熱伝導率の低さ」「構成刃先」
- 切削条件は「切り込みを深く、速度を適正に、切削油を豊富に」が基本
- 設計者が加工性を考慮することで、コストダウンと現場との信頼構築につながる
機械設計のキャリアを伸ばすには、こうした「設計と加工の橋渡し力」がとても重要です。材料の知識一つで、コストを下げ、品質を上げ、現場に頼りにされる設計者になれます。
切削で起きる加工硬化は、ステンレスに限らず金属全般で起きる現象です。なぜ削った面が硬くなるのか、設計にどう効くのかは、加工硬化とは?金属が硬くなる理由と設計への影響で解説しています。