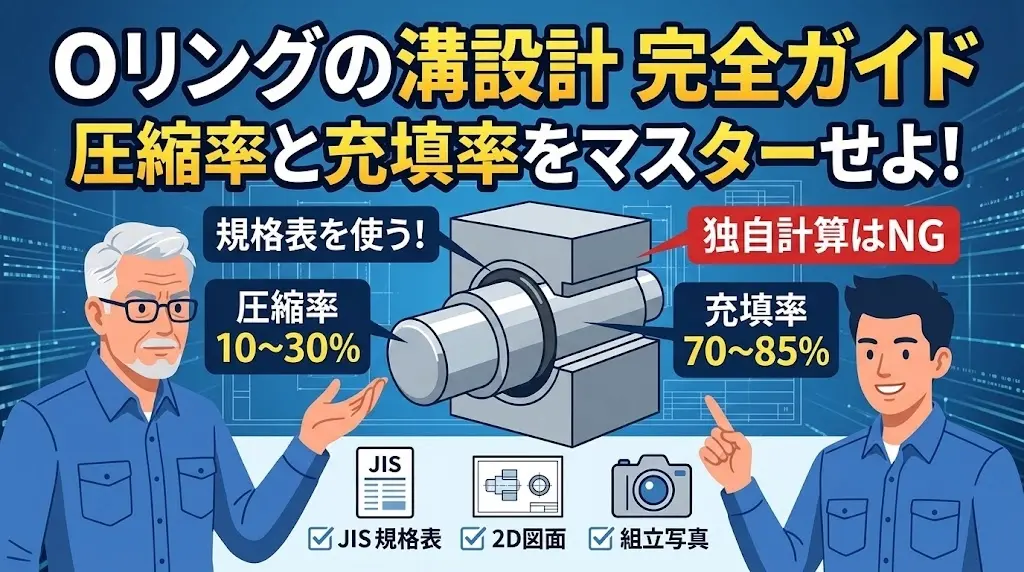
Oリングの溝は、規格表の数字をそのまま使うのが正解です。自分で計算して決めるものではありません。それでも漏れや破損が起きるのは、表の数字が「何を満たすために決められているのか」を知らないまま、少しだけ都合よく変えてしまうからです。
皆さんも、Oリングの溝寸法を図面に入れるとき、「溝幅をあと0.5 mm狭くできないか」と考えたことはないでしょうか。私は若い頃、スペースの都合で溝幅を詰めた図面を出し、組立で「Oリングが溝から盛り上がっている」と連絡を受け、組立を止めてしまった経験があります。
この記事では、Oリングの溝設計を圧縮率と充填率という2つの数字から解説します。規格表がなぜその寸法なのか、変えてよい部分とだめな部分はどこか、固定用と運動用で何が違うのか。具体的な数値で追っていきましょう。
Oリングの溝寸法で手が止まる皆さんへ
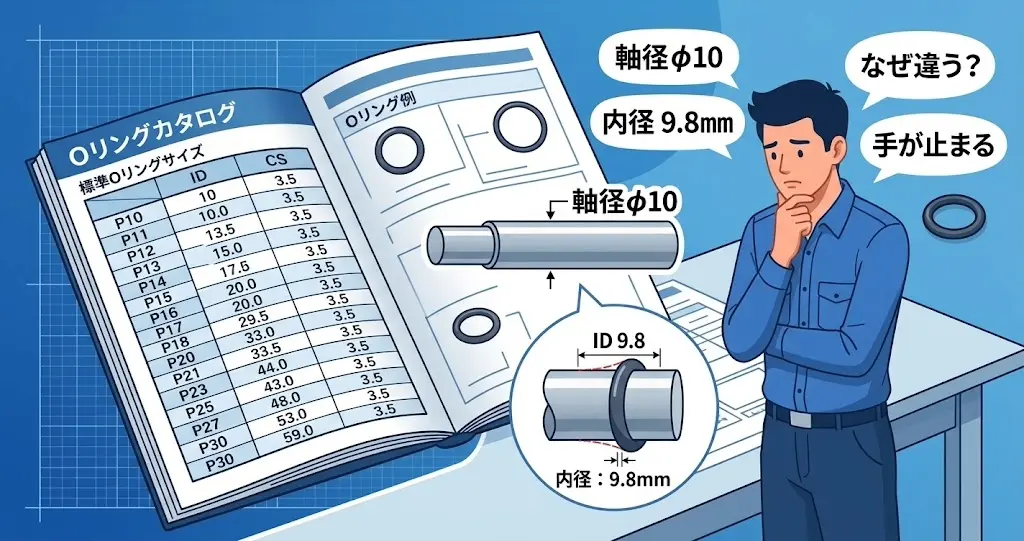
Oリングを使う設計で、最初に戸惑うのは順序です。カタログを開くと膨大なサイズ表が並んでいて、どこから決めればいいのか分かりません。
軸径から決めるのか。使う圧力から決めるのか。それともOリングを先に選ぶのか。私も最初は、Oリングのサイズ表とにらめっこしたまま、図面に線を1本も引けない時間を過ごしました。
さらに混乱するのが、Oリングの内径が軸径と一致しないという事実です。φ10の軸に使うOリングの内径は9.8 mm。数字が合っていないので、選び間違えたのかと不安になります。
ここでつまずくのは当然だと思います。ボルトや軸受は「呼び径=実寸」で考えられるのに、Oリングだけ考え方が違うからです。
私が最初に担当したOリングの設計は、ダンパーヒンジでした。内部にかかる圧力に対してOリングのサイズを選び、Oリング溝の寸法を決める仕事です。
ところが図面を出したあと、加工の担当者から指摘を受けました。「この溝、底の角のRが書いてないけど、どうする?」。私は溝の幅と深さしか考えておらず、角をどう仕上げるかという発想がありませんでした。Oリングは角の鋭いところで切れるという事実を、そのとき初めて知ったのです。
Oリングは単体で機能する部品ではなく、溝と相手面と3点セットで初めてシールになります。 この前提を持てるかどうかで、カタログの読み方が変わります。
Oリング設計の本質|設計者が決めるのは溝であってOリングではない
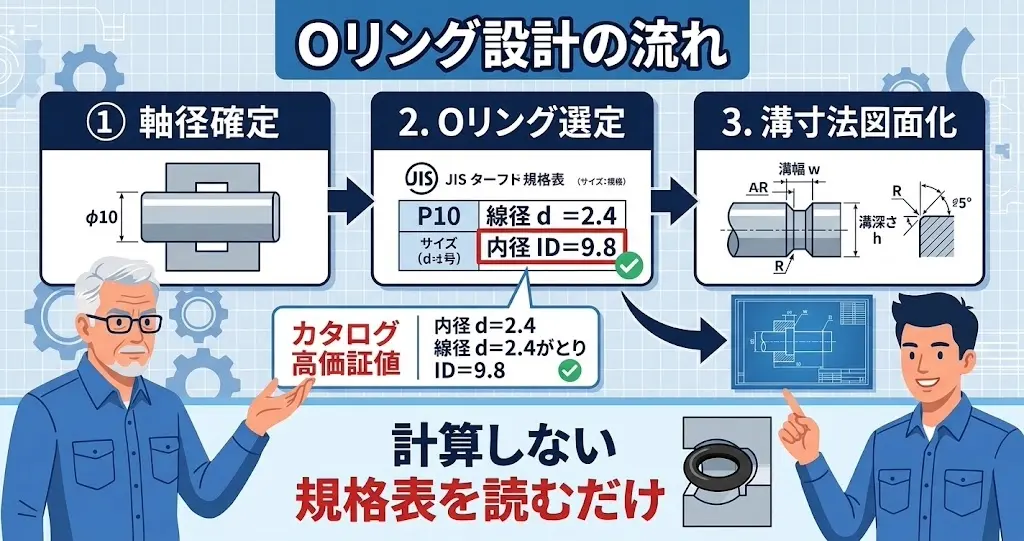
まず順序を整理しましょう。Oリングの設計で設計者が決めるのは溝の寸法であり、Oリング自体は規格品から選ぶだけです。
決める順序は「軸径 → Oリング → 溝」
実際の手順はこうなります。
- 軸径やハウジング径など、装置の仕様として決まっている寸法を確定する
- その寸法に合うOリングを、JIS B 2401などの規格表から選ぶ
- 選んだOリングに対応する溝寸法を、規格表から読み取って図面に入れる
3番目まで、自分で計算する場面がどこにもありません。 Oリングの溝寸法は規格表に載っており、そこから読むのが正しい進め方です。
なぜOリングの内径は軸径より小さいのか
φ10の軸にP10(内径9.8 mm、線径2.4 mm)を使う場合、Oリングは軸に対して少し伸ばして装着されます。内径9.8 mmを直径10 mmの軸に入れるため、約2%伸びた状態になるわけです。
この初期の伸びには理由があります。溝の中でOリングが遊んでしまうと、軸が動いたときに一緒にねじれて、ねじれ疲労で切れます。わずかに伸ばして軸側に密着させることで、Oリングの位置を安定させているのです。
ただし伸ばしすぎも問題になります。一般に伸び率は数%までが目安とされており、大きく伸ばすと線径が細くなり、必要な圧縮量が得られません。規格表の組み合わせを守っていれば、この範囲に収まるように作られています。
シールが成立する仕組み
Oリングは、溝の中でつぶされることで反発力を生み、その力で相手面に密着する部品です。さらに圧力がかかると、Oリングは低圧側のすきまへ押しやられ、圧力そのものがシール力を高めるという性質を持っています。
つまり圧力が高いほど密着は強くなる一方で、すきまへ押し出される力も同時に強まります。この両面性こそが、後で扱う「はみ出し」の問題の正体でした。
Oリングの溝設計で失敗する3つの原因
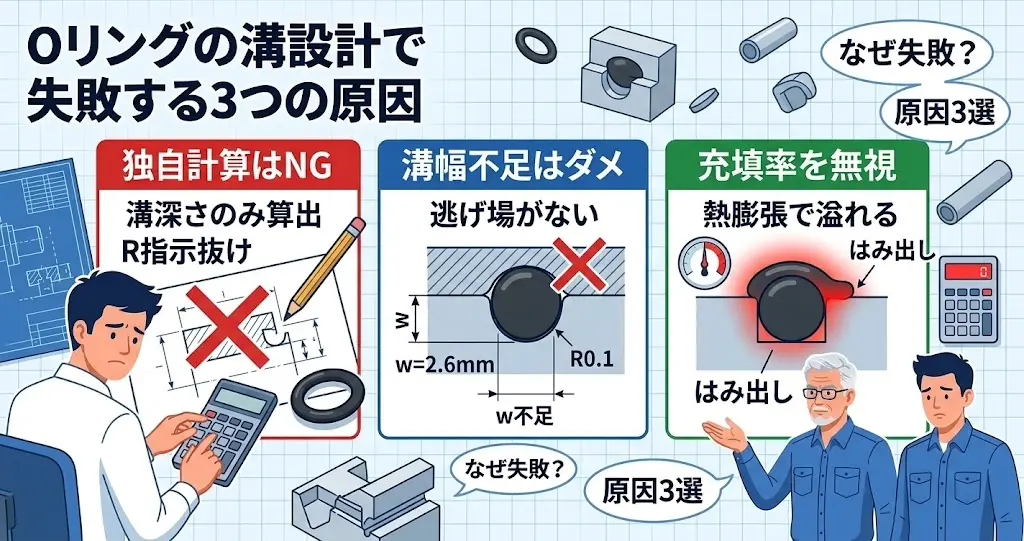
現場で見てきた失敗は、次の3つにほぼ集約できます。
原因1:溝寸法を自分で計算しようとしている
規格表があることを知らず、圧縮率から逆算して溝深さを決めてしまうパターンです。計算自体は合っていても、溝幅・角のR・面取り・面粗さといった他の要素が抜け落ちます。
Oリングの溝は深さだけで成立しません。規格表はこれらを一式で満たす組み合わせとして作られています。
規格表が存在しないケースもあります。特殊なサイズや、角溝ではなくアリ溝を使う場合です。この場合はメーカーの技術資料にある推奨値を使うのが基本で、それでも見つからなければメーカーに問い合わせるのが最短です。Oリングメーカーは技術相談の窓口を持っており、条件を伝えれば推奨寸法を出してくれます。自力で計算するより確実で、しかも早く済みます。
原因2:スペースの都合で溝幅を詰めている
もっとも多く、そしてもっとも壊れやすいパターンです。溝深さは圧縮率に直結すると理解しているので触らないのに、溝幅は「余裕を見ているだけ」と思われがちで、簡単に詰められてしまいます。
実際には、溝幅にはつぶれたOリングが逃げるための体積が必要です。詰めると逃げ場がなくなります。
原因3:圧縮率だけを見て充填率を見ていない
圧縮率という言葉は広く知られていますが、充填率はあまり意識されません。この2つは別の指標で、両方が範囲に入っていないとOリングは正常に働きません。
3つの原因を整理します。
| 原因 | 何が起きるか | 対策 |
|---|---|---|
| 溝寸法を自分で計算 | 溝幅・R・面粗さが抜ける | 規格表から一式で読む |
| 溝幅を詰める | Oリングの逃げ場がなくなる | 充填率を計算して確認する |
| 充填率を見ていない | 熱膨張時に溝からはみ出す | 70〜85%程度に収める |
次の章で、この2つの数字を具体的に計算します。
圧縮率と充填率|2つの数字で溝を検証する
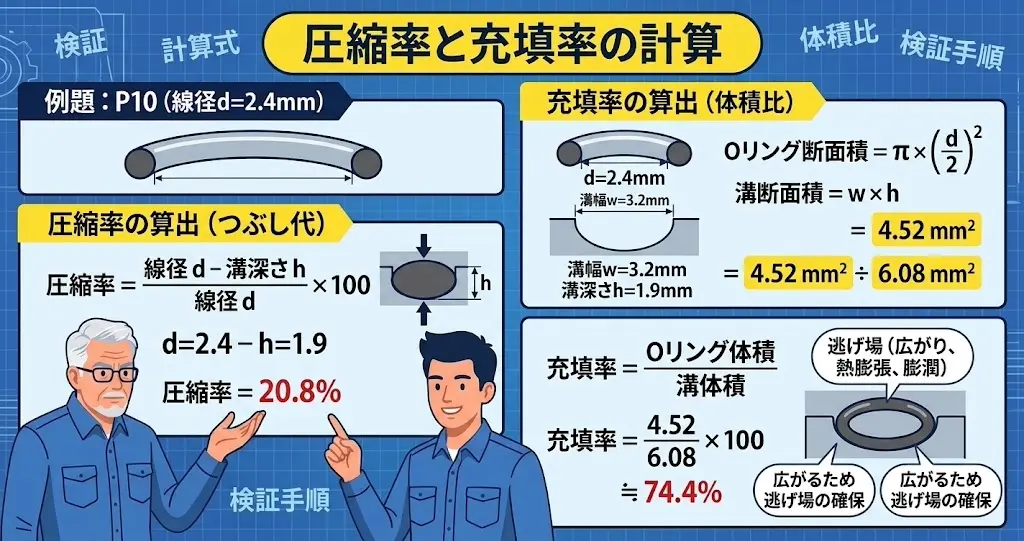
規格表から読んだ溝寸法が妥当かどうかは、2つの数字で検証できます。P10(内径9.8 mm、線径2.4 mm)を例に計算してみましょう。
以下の溝寸法は説明のための一例です。実際の設計では必ず規格表またはメーカーカタログの値をご確認ください。
- 線径 d = 2.4 mm
- 溝幅 w = 3.2 mm
- 溝深さ h = 1.9 mm(運動用の想定)
圧縮率(つぶし率)の計算
圧縮率は、Oリングが元の線径に対してどれだけつぶされたかを表します。
圧縮率 = (線径 − 溝深さ) ÷ 線径 × 100
= (2.4 − 1.9) ÷ 2.4 × 100 ≒ 20.8%
この20.8%という値が、Oリングを相手面に押し付ける反発力の源です。つぶし量が足りなければ漏れ、多すぎればゴムが早く劣化してしまいます。
溝深さが0.1mm違うだけで、圧縮率は約4%変わります。軸の溝の底の径は普通のマイクロメータでは測りにくいため、溝底の径を測る道具もあわせて知っておくと安心です。
充填率の計算
充填率は、溝という箱に対して、Oリングという中身がどれだけ詰まっているかを表す体積比です。
まずOリングの断面積を求めます。断面は直径2.4 mmの円です。
Oリング断面積 = π × (2.4 ÷ 2)² = π × 1.44 ≒ 4.52 mm²
次に溝の断面積です。
溝断面積 = 3.2 × 1.9 = 6.08 mm²
充填率 = 4.52 ÷ 6.08 × 100 ≒ 74.4%
一般に充填率は70〜85%程度が目安とされています。74.4%はその範囲に収まっており、規格表の寸法が適切であることが数字で確認できました。
残りの25%は何のためにあるのか
充填率が100%でない理由、つまり溝に25%の空きがある理由は3つあります。
- つぶれたOリングが横方向に広がるため:断面が円から楕円に変形し、幅方向へ伸びます
- 熱膨張の逃げ場のため:ゴムの線膨張係数は鋼のおよそ10倍あり、温度が上がると体積が増えます
- 油による膨潤の逃げ場のため:ゴムは接する液体を吸って膨らむ性質があります
この空きがなければ、Oリングは溝の中で行き場を失い、溝の外へはみ出します。25%の空きは無駄ではなく、必須の設計要素です。
【比較】溝幅を詰めると充填率はどこまで上がるか
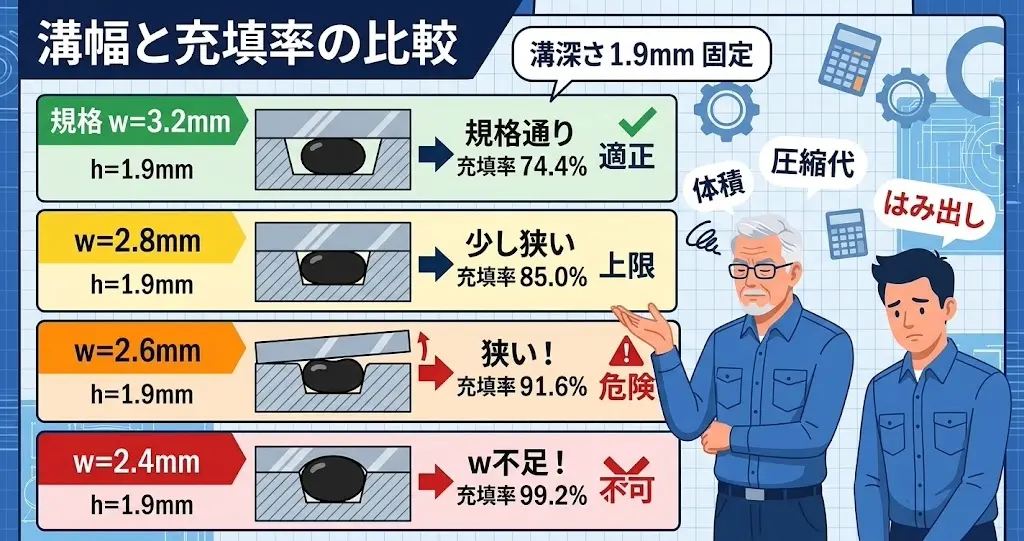
「溝幅を少しだけ狭くしたい」という要求が、どれほど危険かを数字で確認します。溝深さ1.9 mmは変えず、溝幅だけを変えた場合の充填率を計算しました。
| 溝幅 | 溝断面積 | 充填率 | 判定 |
|---|---|---|---|
| 3.2 mm(規格) | 6.08 mm² | 74.4% | 適正 |
| 3.0 mm | 5.70 mm² | 79.4% | ほぼ上限 |
| 2.8 mm | 5.32 mm² | 85.0% | 上限 |
| 2.6 mm | 4.94 mm² | 91.6% | 危険 |
| 2.4 mm | 4.56 mm² | 99.2% | 使用不可 |
規格の3.2 mmからわずか0.6 mm詰めただけで、充填率は74%から92%近くまで跳ね上がります。図面上で0.6 mmは小さな数字に見えますが、溝の断面積では19%も減っているためです。
充填率が90%を超えると、次のような不具合が起きやすくなります。
- 組立時にOリングが溝から盛り上がり、蓋が正しく閉まらない
- 締め付けるとOリングが合わせ面に挟まれ、その場で切れる
- 温度が上がったときに逃げ場がなく、溝の角から押し出される
私が新人の頃にやってしまったのは、まさに1番目でした。0.6 mmの節約のために、組立が止まりました。
スペースが足りないときの正しい対処
溝幅が入らない場合、詰めるのではなく次の順で検討してください。
- 1つ細い線径のOリングに変える:線径が細くなれば、必要な溝幅も溝深さも小さくなります
- 溝の位置を変える:フランジの外側に逃がせないか、別の面に移せないかを検討します
- 別のシール方式を検討する:ガスケットやOリング以外のパッキンが適する場合があります
規格表の数字を変えるのは、最後の手段ですらありません。 変えるくらいなら、別の組み合わせを探すのが設計者の仕事です。
固定用と運動用の違い|圧縮率・面粗さ・材質
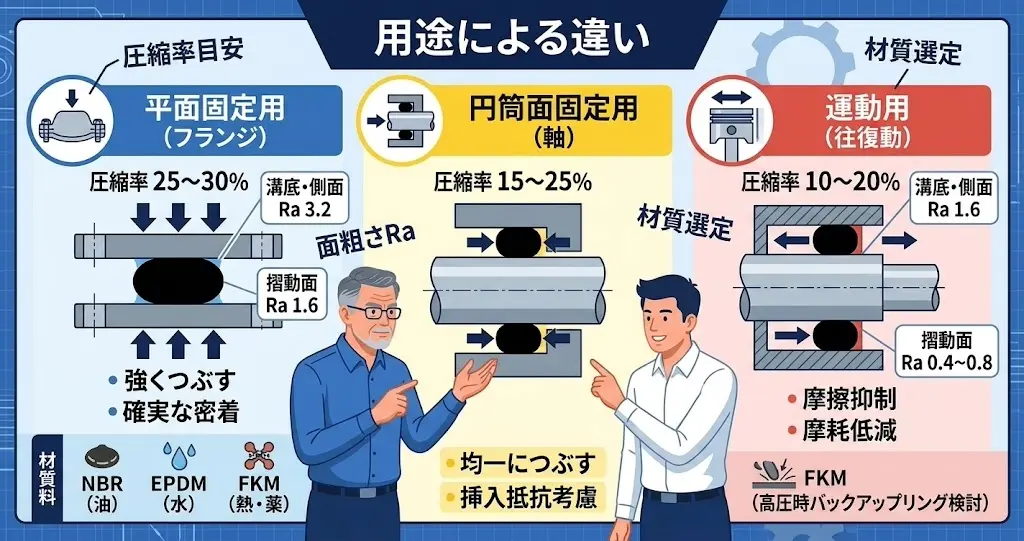
Oリングは使い方によって設計値が変わります。まず、用途ごとの圧縮率の目安を整理します。
| 用途 | 圧縮率の目安 | 考え方 |
|---|---|---|
| 平面固定用 | 25〜30%程度 | 動かないので強くつぶして確実に密着させる |
| 円筒面固定用 | 15〜25%程度 | 組付け時の挿入抵抗も考慮する |
| 運動用(往復動) | 10〜20%程度 | つぶしすぎると摩擦と摩耗が増える |
固定用は強くつぶし、運動用は控えめにする。これが基本的な考え方です。運動用で圧縮率を上げすぎると、摺動抵抗が増えてOリングが早く摩耗します。
平面固定用と円筒面用では溝が違う
同じ固定用でも、溝の向きによって設計が変わる点に注意してください。
円筒面固定用は、軸とハウジングの間にOリングを挟む使い方です。Oリングは全周にわたって均一につぶされ、組付け時は軸方向に滑り込ませます。
平面固定用は、フランジの合わせ面など平らな面に溝を掘る使い方です。蓋を締め付ける力で上下からつぶすため、円筒面用より圧縮率を大きく取れます。ただし溝が円形とは限らない点が難しいところです。
平面固定用で長方形や複雑な形の溝を作る場合、Oリング(円形)ではなくガスケットやOリングコード(紐状のものを切って接着する)を使うことになります。角部ではOリングに無理な曲げが加わるため、角のRは線径の3倍以上を目安に大きく取ってください。ここを小さくすると、角だけ圧縮が不均一になって漏れます。
面粗さの要求も変わる
溝と相手面の面粗さは、シール性能に直結する要素です。粗すぎれば傷から漏れ、細かすぎれば油膜が保持されず運動用では焼き付いてしまいます。
| 部位 | 固定用 | 運動用 |
|---|---|---|
| 溝の底・側面 | Ra 3.2程度以下 | Ra 1.6程度以下 |
| Oリングが接する摺動面 | Ra 1.6程度以下 | Ra 0.4〜0.8程度 |
具体的な数値はメーカーの技術資料によって幅があるため、採用するメーカーのカタログで必ず確認してください。面粗さの指示そのものに不安がある場合は、面粗さRaの読み方を先に押さえておくと図面指示が安定します。
材質は流体で決まる
Oリングの材質選定を左右するのは、接する流体です。サイズが合っていても材質が合わなければ、短期間で膨潤したり硬化したりしてしまいます。
| 材質 | 得意な流体 | 苦手な流体 |
|---|---|---|
| NBR(ニトリルゴム) | 鉱物油、作動油、空気 | オゾン、ブレーキ液、ケトン類 |
| FKM(フッ素ゴム) | 高温、燃料、多くの薬品 | 低温域、アミン類、熱水 |
| EPDM | 水、蒸気、ブレーキ液 | 鉱物油、グリース |
| シリコーンゴム | 広い温度範囲、食品用途 | 動的用途、引き裂きに弱い |
注意したいのは、NBRとEPDMが油と水で正反対である点です。汎用だからとNBRを選び、そこにブレーキ液が接触すると短期間で膨潤します。逆にEPDMを油圧系に使えば、やはり膨潤してしまうでしょう。
高圧ではみ出しに注意する
圧力が高くなると、Oリングはすきまへ押し出されてしまいます。この現象を「はみ出し」や「すきま噛み」と呼びます。
はみ出しが起きるかどうかを決めるのは、圧力・すきま・ゴムの硬さの3つです。
- 圧力:高いほど押し出す力が強くなります
- すきま:大きいほど逃げ道が広くなります
- 硬さ:柔らかいゴムほど押し出されやすくなります
対策は2つあります。1つはすきまそのものを小さくすること、もう1つはバックアップリングを入れることです。目安として、10 MPaを超える圧力ではバックアップリングの検討をおすすめします。
硬さで対処する方法もあります。Oリングの硬度はJIS A硬度で表され、一般的な汎用品は70度前後、高圧用には90度前後の硬いものが用意されているのが普通です。ただし硬くすると初期の密着性が落ちるため、低圧では漏れて高圧では耐えるという逆転も起こりえます。硬度を上げるのは、圧力条件がはっきりしている場合に限ってください。
すきまを小さくするには、はめあい公差の管理が必要になります。考え方ははめあい公差の選び方に整理しました。シール設計は、公差設計と切り離せません。
図面に落とすときのチェックリスト
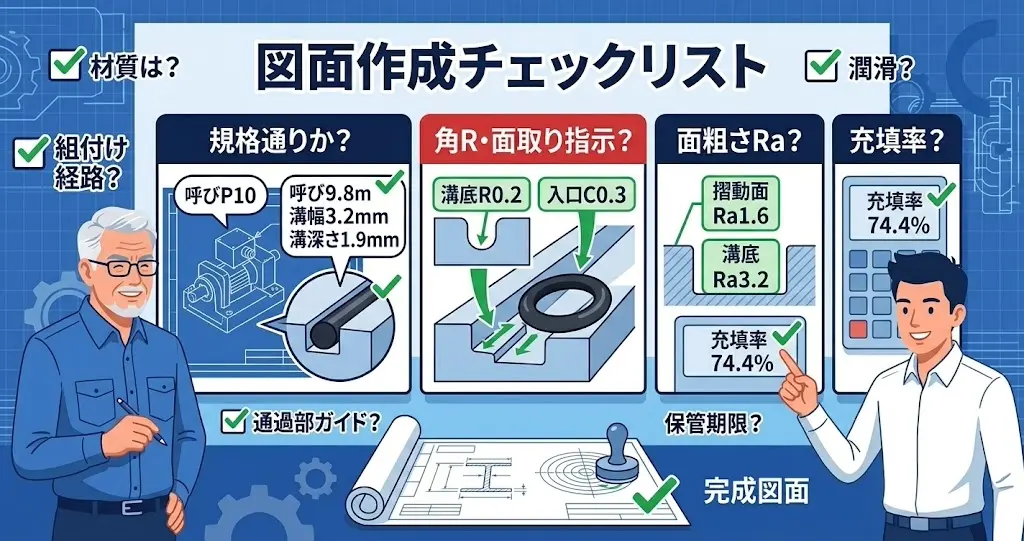
最後に、図面を出す前に確認する項目をまとめます。
チェック1:規格表の組み合わせをそのまま使っているか
Oリングの呼び番号と、対応する溝幅・溝深さが規格表の同じ行から来ているかを確認してください。別々の資料から拾うと、組み合わせが崩れてしまいます。
チェック2:充填率を計算したか
規格どおりなら計算は不要ですが、1か所でも数字を変えたなら必ず計算してください。70〜85%程度に収まっているかを確認してください。計算は電卓で1分もかかりません。
チェック3:溝の角にRまたは面取りを指示したか
溝の角が鋭いと、そこでOリングが切れてしまいます。溝底の角には小さなRを、溝の入口には面取りを指示してください。
面取りの使い分けに迷う場合は、C面取りとR面取りを参考にしてください。Oリングの挿入部には、引っかからないC面取りが使われるのが一般的です。
チェック4:組付け時に通過する部分を確認したか
見落としやすいのがここです。Oリングを取り付けるまでに、ねじ山・段差・キー溝などの上を通過しないかを確認してください。通過するなら、その部分に面取りやガイドが必要です。
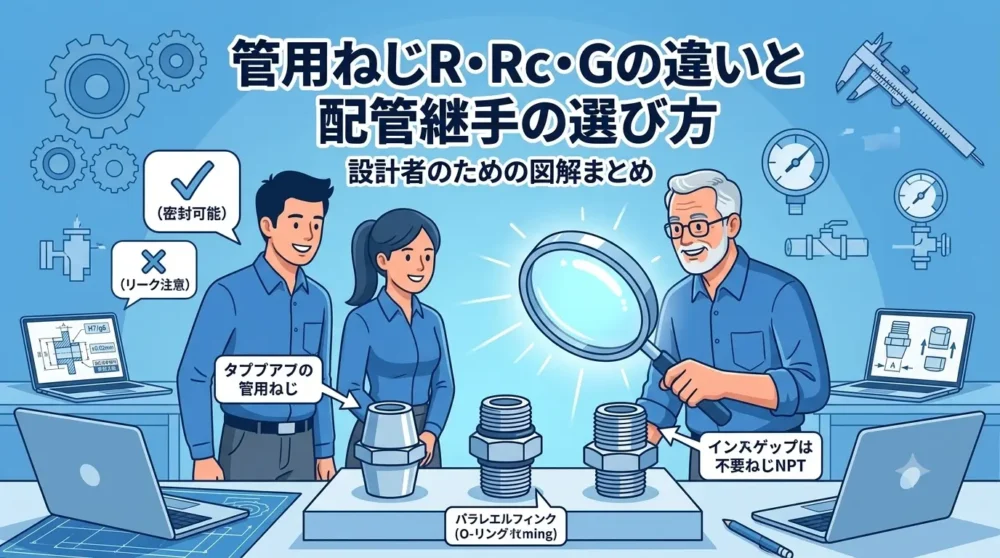
配管部品のねじ部を通す設計になっていないかも含め、管用ねじの違いとあわせて経路を追ってみてください。
チェック5:面粗さを図面に書いたか
溝の面粗さは、指示しなければ加工者に伝わりません。一般公差の面粗さでは足りない場合がほとんどです。
チェック6:材質と温度範囲を仕様書に残したか
図面には寸法しか書けませんが、材質と使用温度範囲は別途伝える必要があります。後任者が部品を手配するとき、この情報がないと同じ材質を選べません。
実務で特につまずきやすい2点
チェックリストとは別に、経験上ひっかかりやすい点を挙げておきます。
- Oリングの保管期限を見落とす:ゴムには使用可能期間があり、材質によって数年から十数年と幅があります。長期在庫の部品を組み付けると、新品でも硬化していることがあります。補修部品として長く保管する設計なら、材質選定の段階で確認しておいてください。
- 潤滑の指示を忘れる:組付け時にOリングへグリースを薄く塗るかどうかで、挿入時の切れやすさが大きく変わります。ただし材質と合わないグリースを使うと膨潤するため、組立指示書に「使用するグリースの型番」まで書くのが確実です。
これらを順に確認すれば、Oリングまわりのトラブルは大きく減らせます。
まとめ|Oリングの溝は「変えない」のが正解
Oリングの溝設計は、自分で数字を作る仕事ではありません。規格表という答えがすでにあり、設計者の仕事はそれを正しく読み、変えずに図面へ落とすことです。
この記事の要点を整理します。
- 決める順序は「軸径 → Oリングを規格表から選ぶ → 対応する溝寸法を読む」で、計算する場面はありません。
- 圧縮率は(線径−溝深さ)÷線径で、例では20.8%。運動用10〜20%、固定用25〜30%程度が目安です。
- 充填率はOリング断面積÷溝断面積で、例では74.3%。70〜85%程度に収める必要があります。
- 溝幅を3.2 mmから2.6 mmに詰めるだけで、充填率は74%から91%まで上がり危険域に入ります。
- 材質は流体で決まり、NBRとEPDMは油と水で正反対の特性を持ちます。
私が溝幅を0.6 mm詰めて組立を止めたとき、間違えたのは計算ではありませんでした。規格の数字に「なぜその値なのか」という理由があることを、考えもしなかったのが原因です。
規格表は、誰かが過去に失敗して積み上げた結果です。 変えたくなったときこそ、その数字が何を守っているのかを一度調べてみてください。調べれば、たいてい変えない理由が見つかります。
技術の理解が深まるほど、「この進み方で合っているのか」という不安を感じる方も多いはずです。調べ方は身についたけれど評価につながらない、独学の方向が正しいか分からない。そうした迷いは、一人で抱え込むほど答えから遠ざかります。
製造業・メーカーに特化した転職エージェント「メーカーズジョブ」では、業界に詳しいコンサルタントに無料で相談できます。転職を決めていない段階でも、今の経験がどう評価されるかを知る材料になります。


コメント
コメント一覧 (2件)
[…] めます。圧縮率と充填率の考え方はOリングの溝設計にまとめました。 […]
[…] 変えると何が起きるかはOリング溝の寸法で整理しました。 […]