「図面にはめあい公差を書いたけど、本当にこれで合っているのかな……」
入社1年目のころ、私は先輩から「H7/f6」という記号を見せられ、意味がまったく分からないまま頷いていました。参考書を開いても英数字の記号が並ぶだけで、「実際にはどう使うのか」が見えてこない。「なぜH7/g6で、H7/f7ではダメなのか」と聞かれても、答えられませんでした。
皆さんも、はめあい公差の選び方で同じように迷った経験はないでしょうか。
結論からお伝えすると、はめあい公差の選び方は「その部分が動くのか、固定するのか」から始まります。動くならすきまばめ、固定するならしまりばめ、芯を合わせつつ外せるようにしたいなら中間ばめ。あとは穴基準(H7)を土台に、よく使う組み合わせから選び、精度とコストをIT等級で加減するだけです。
はめあいを間違えると、試作で部品が組み立てられない、運転中にガタが出る、軸受が早く壊れる、といった形で必ず表に出てきます。だからこそ「なんとなく前の図面と同じ」ではなく、理由を持って選べるようになることが大切なのです。
この記事では、はめあい記号の読み方、3種類のはめあいの違いをφ20の実際の数値で計算した比較表、失敗しない選び方の4ステップを順に解説します。25年以上の機械設計の経験と、JIS B 0401の公差表をもとにまとめました。
はめあい公差とは:なぜ必要なのか
機械部品は、工場で作るかぎり必ず寸法にばらつきが出ます。図面で直径20mmと指定した軸を100本作っても、実際には19.99mmのものや20.01mmのものが混ざる。これはどの工場でも避けられない現実です。
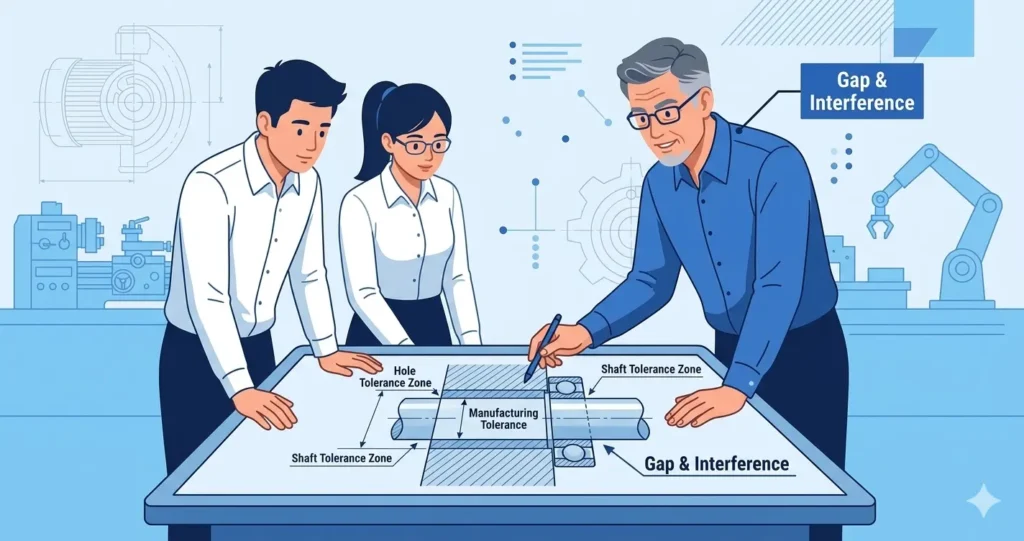
特に問題になるのが、軸を穴に入れる組み合わせの部分です。軸が大きすぎれば入らないか、無理に押し込んで部品が変形します。小さすぎればガタが出て、回転がぶれたり位置がずれたりする。はめあい公差とは、軸と穴それぞれのばらつきの範囲を決め、組み合わせたときの「はまり具合」を設計の段階で保証するルールです。
はまり具合を間違えると、試作品が組み立てられなかったり、逆にガタガタで使いものにならなかったりします。設計者にとって、はめあいは図面の中でも特に失敗の影響が大きい部分といえるでしょう。
はめあい公差は、寸法公差の一種です。ふつうの寸法公差が1つの部品の寸法だけを見るのに対し、はめあい公差は「穴の部品」と「軸の部品」という別々の部品の寸法を、組み合わせた状態で考えます。2つの部品を別の工場や別の人が作っても、組み立てればきちんとはまる。その約束を、記号ひとつで伝えられるのがはめあい公差の便利なところです。
はめあい記号の読み方:φ20 H7/g6を分解する
図面には「φ20H7」「φ20g6」や、穴と軸をまとめた「φ20 H7/g6」といった記号が書かれます。最初は暗号のように見えますが、決まりは3つしかありません。
- 大文字は穴、小文字は軸を表す(H7は穴、g6は軸)
- アルファベットは、許容範囲が基準寸法からどの位置にあるか(公差域の位置)を表す
- 数字はIT等級で、許容範囲の幅を表す。数字が小さいほど幅が狭く、精密になる
この3つを押さえれば、見たことのない記号でも意味の見当がつきます。
「H」と「h」は基準寸法にぴったり接する
穴のHは、下の許容差が0になる位置です。たとえばφ20H7なら、JIS B 0401の公差表では上の許容差が+0.021mm、下の許容差が0mm。つまり穴の直径は20.000〜20.021mmの範囲に入っていれば合格です。
軸のhはその逆で、上の許容差が0になります。φ20h6なら0〜−0.013mm、つまり19.987〜20.000mmです。アルファベットがaに近いほど軸は細い側へ、zに近いほど太い側へずれていく、と覚えておくと整理しやすくなります。
記号は暗記ではなく「表の引き方」を覚える
公差表には何十種類もの記号と数値が並んでいます。これを丸暗記しようとして、私自身も最初は混乱しました。必要なのは、記号の構造を理解して、公差表から数値を引けるようになることです。CADソフトに公差表が組み込まれていることも多いので、数値は表やCADで確かめれば十分です。
数字(IT等級)で許容範囲の幅が決まる
記号の数字は、許容範囲の幅を表すIT等級。同じ等級でも、基準寸法が大きくなるほど幅は広がります。基準寸法18mmを超え30mm以下の場合、JIS B 0401の基本公差は次のとおりです。
| IT等級 | 許容範囲の幅(18〜30mm) | 幅のイメージ |
|---|---|---|
| IT6 | 0.013mm | H7の約6割の幅 |
| IT7 | 0.021mm | H7・f7などの幅 |
| IT8 | 0.033mm | H7の約1.6倍の幅 |
| IT9 | 0.052mm | H7の約2.5倍の幅 |
H7とg6を組み合わせるのは、穴は軸より精度を出しにくいため、穴に1段階広い幅を持たせる考え方によるものです。数字が1つ違うだけで幅が1.5倍ほど変わる、と覚えておくと、等級を選ぶときの感覚がつかみやすくなるでしょう。
すきまばめ・中間ばめ・しまりばめの違いをφ20で計算
はめあいは、組み合わせたときにすき間ができるか、締まりしろ(軸が穴より大きい分)ができるかで、3種類に分かれます。
- すきまばめ:軸が穴より必ず小さい。回転や摺動など、動く部分に使う
- 中間ばめ:加工のばらつき次第で、すき間にも締まりしろにもなる。芯を合わせつつ、分解もしたい部分に使う
- しまりばめ:軸が穴より必ず大きい。圧入や焼きばめで固定し、外れては困る部分に使う
言葉だけでは違いがつかみにくいので、穴をφ20H7に固定し、軸の記号だけを変えたときの「すき間」と「締まりしろ」を計算してみました。数値はJIS B 0401の公差表(基準寸法18mmを超え30mm以下)から求めたものです。
| 組み合わせ | 軸の許容差(mm) | すき間(+)/締まりしろ(−)の範囲 | はめあいの種類 |
|---|---|---|---|
| H7/f7 | −0.020〜−0.041 | +0.020〜+0.062 | すきまばめ |
| H7/g6 | −0.007〜−0.020 | +0.007〜+0.041 | すきまばめ |
| H7/h6 | 0〜−0.013 | 0〜+0.034 | すきまばめ |
| H7/js6 | ±0.0065 | +0.0275〜−0.0065 | 中間ばめ |
| H7/k6 | +0.002〜+0.015 | +0.019〜−0.015 | 中間ばめ |
| H7/m6 | +0.008〜+0.021 | +0.013〜−0.021 | 中間ばめ |
| H7/p6 | +0.022〜+0.035 | −0.001〜−0.035 | しまりばめ |
| H7/r6 | +0.028〜+0.041 | −0.007〜−0.041 | しまりばめ |
表を見ると、軸の記号がf→g→h→js→k→m→p→rと進むにつれて、すき間がだんだん小さくなり、やがて締まりしろに変わっていく様子が分かります。たとえばH7/g6は、最小でも0.007mmのすき間が残るので、組み立てで詰まることはありません。一方H7/k6は、最大0.019mmのすき間から最大0.015mmの締まりしろまで、ばらつき次第でどちらにもなり得ます。
しまりばめのH7/p6とH7/r6を比べると、最大の締まりしろは0.035mmと0.041mmで、差はわずか0.006mmです。それでも、締まりしろが大きいほど部品を固定する力は強くなり、組み立てに必要な力も増えます。数μmの違いが、組立のしやすさと固定の強さの両方を左右するのです。
「なぜH7/g6で、H7/f7ではダメなのか」という入社1年目の私の疑問も、この表で答えが出ます。f7はg6よりすき間が大きく、範囲も広い。ゆるく回る長い軸ならf7、ガタを抑えて回したいならg6、という使い分けになるわけです。
しまりばめは組み立て方まで決めておく
しまりばめは、軸が穴より大きいので、そのままでは入りません。プレスで押し込む「圧入」か、穴側を温めて広げる「焼きばめ」、軸側を冷やして縮める「冷やしばめ」で組み立てます。締まりしろが大きいほど必要な力も大きくなり、薄肉の部品では穴側が変形することもあるので要注意です。図面にしまりばめを書くときは、どうやって組み立てるかまで決め、組立の担当者とすり合わせておきましょう。
中間ばめは「どちらにもなる」前提で使う
中間ばめは、すき間になるか締まりしろになるかが、実際の寸法の組み合わせで決まります。同じ図面の部品でも、ある組はスッと入り、別の組はたたかないと入らない、ということが普通に起こるのです。組み立ての手順や工具は、締まりしろになる側を前提に準備してください。逆に「必ずすき間がほしい」「必ず固定したい」部分に中間ばめを選ぶのは、選び方の誤りといえます。
はめあい公差の選び方4ステップ
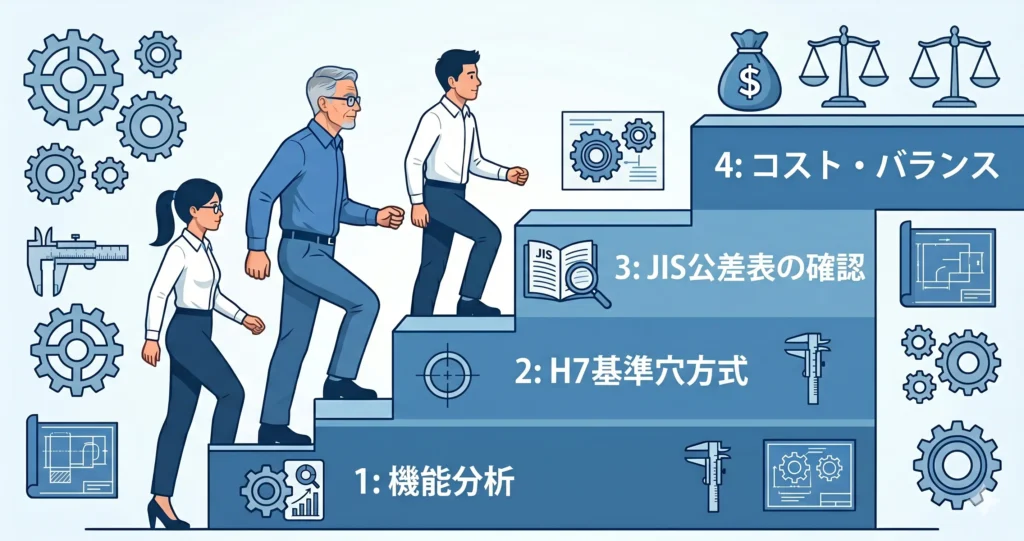
ここからは、実際の設計ではめあいを選ぶ手順を4つのステップで説明します。初心者がつまずきやすい点も、各ステップの中で触れていきましょう。
ステップ1:その部分は「動く」のか「固定する」のかを決める
最初に考えるのは、この軸と穴の間に動きが必要かどうかです。
- 回転する・スライドする → すきまばめ
- キーなしで力を伝える・絶対に動かしたくない → しまりばめ
- 精密に芯を合わせたい・ときどき分解もする → 中間ばめ
この3択に絞るだけで、何十種類もある記号の中から選ぶ候補はぐっと狭まります。教科書の「軽い回転にはH7/g6」という書き方に迷うのは、「軽い」の基準が書かれていないからです。まず動くか固定かを言葉で決めることが、迷いを減らす近道になります。
ステップ2:基本は穴基準(H7)にする
はめあいの表し方には、穴をHに固定して軸側の記号を変える「穴基準」と、軸をhに固定して穴側を変える「軸基準」があります。一般的な機械設計では、穴基準が標準です。
穴は、リーマなど寸法の決まった工具で仕上げ、栓ゲージで検査することが多い部分です。穴の公差をH7にそろえておけば、工具やゲージの種類を少なくでき、軸側は旋盤や研削で寸法を細かく調整できます。私が自動車部品の設計をしていたころも、社内規格ではほぼすべて穴基準(H7)を使っていました。
一方で、軸基準が向いている場面もあります。1本の軸(たとえば磨き棒や長いピン)に、すきまばめの部品と中間ばめの部品を並べて付ける場合です。軸をhで1種類にそろえ、穴側の記号ではまり具合を変えれば、段付きの加工をせずに済みます。
ただし、市販の転がり軸受(ベアリング)の内輪・外輪は、軸受メーカーが決めた公差で作られています。軸受まわりのはめあいは、穴基準の考え方ではなく、メーカーの推奨表に従うのが鉄則です。
ステップ3:よく使う組み合わせから選ぶ
現場で頻繁に使われるはめあいは、実は限られています。代表的な組み合わせと用途の目安を表にまとめました。
| 種類 | 組み合わせ | はまり具合の目安 | 用途の例 |
|---|---|---|---|
| すきまばめ | H7/f7 | ゆるく回る・すべる | ガイドシャフト、長い軸 |
| すきまばめ | H7/g6 | ガタを抑えて回る | 一般的な回転部、摺動部 |
| すきまばめ | H8/h9 | 組立・分解が容易 | カバー、ふたの合わせ |
| 中間ばめ | H7/js6・H7/k6 | 軽く押せば入る | 位置決め、歯車のボス |
| 中間ばめ | H7/m6 | ハンマーで軽くたたいて入る | 位置決めピン、カップリング |
| しまりばめ | H7/p6 | 軽い圧入 | ピン、薄肉スリーブ |
| しまりばめ | H7/r6・H7/s6 | 圧入(強め) | ブッシュ、ボスの固定 |
私が設計した油圧ポンプでは、内部のピストンが滑らかに往復できるようすきまばめ(H7/f6)を選び、ギアの固定にはしまりばめ(H7/p6)を使い分けていました。同じ製品の中でも、部分ごとの機能に合わせて選ぶことが、性能と寿命に直結します。位置決めピンの使い分けは、位置決めピンとノックピンの違いで詳しく解説しています。
ステップ4:IT等級で精度とコストを加減する
IT等級の数字は、小さいほど精密になる一方で、加工コストも上がる。目安は次のとおりです。
- IT6:精密な部分(高速回転部、精密機器の軸など)。研削が必要になることが多い
- IT7:一般的な機械部品の穴や軸
- IT8〜IT9:それほど精度のいらない部分(カバー、構造部品など)
私が若手のころ、「念のため精度を高くしておこう」とむやみにIT6を指定し、加工費が2倍になったことがあります。必要以上に細かい等級は、品質を上げるどころかコストだけを押し上げます。「機能を満たす中で最も緩い等級」を選ぶのが設計者の腕の見せどころです。
もう一つ見落とされやすいのが、表面の粗さです。しまりばめでは、はめ合わせるときに表面の細かい凹凸がつぶれ、実際の締まりしろが計算より小さくなることがあります。IT6やIT7のように幅の狭いはめあいを指定するなら、表面粗さも釣り合った値を指示しておきましょう。粗さの指示の読み方は、面粗さRa指示の正しい読み方で解説しています。
はめあいで失敗しないための5つの実践ポイント
選び方の手順が分かっても、実際の設計ではまだ落とし穴があります。私自身の失敗も交えて、5つのポイントを紹介しましょう。
実践①:先に「機能要件」を文章で書く
はめあいを選ぶ前に、その部分の役割を一言で書き出す習慣をつけましょう。たとえば「この軸は毎分3,000回転で回る。荷重は半径方向だけ。メンテナンスで分解することがある」。ここまで書ければ、「回転する→すきまばめ」「分解する→締めすぎない」と判断の筋道が自然に見えてきます。
実践②:社内標準や設計基準書を先に確認する
多くの会社には、過去の実績から作られた設計基準書があり、「圧入ブッシュはH7/r6」といった標準が決まっていることも少なくありません。標準には先輩たちの失敗と工夫が詰まっていて、製造部門や購買部門との話も早く進みます。私自身、若手のころに「自分で考える前に標準を確認する」と決めてから、設計ミスが大きく減りました。
実践③:軸受まわりはメーカーの推奨表を使う
転がり軸受のはめあいは、荷重の向きや回転する輪(内輪か外輪か)によって推奨が変わります。NSK・NTN・ジェイテクトなどの軸受メーカーは、条件ごとの推奨公差を技術資料で公開しています。
ここを間違えると、クリープ(輪が軸やハウジングに対して少しずつ滑る現象)が起き、軸受が早期に壊れてしまうのです。私が担当した装置でも、軸の公差を誤ってクリープが発生し、わずか100時間で軸受が壊れました。費用だけでなく納期にも大きな傷を残した失敗です。軸受の嵌合部の考え方は、ベアリング・プーリー嵌合部の公差設計もあわせて参考にしてください。
実践④:材料が違うときは温度による変化も見込む
軸と穴の材料が違うと、温度が変わったときにはまり具合も変わります。たとえばアルミのハウジングに鋼の部品をはめる場合、アルミの線膨張係数は約23×10⁻⁶/K、鋼は約12×10⁻⁶/Kで、アルミのほうが約2倍伸びます。
φ20の穴と軸で、使用中に温度が50℃上がったとしましょう。伸びの差は(23−12)×10⁻⁶×20mm×50K=約0.011mm。表のH7/g6の最小すき間0.007mmより大きな値です。常温でちょうどよく締まっていたはめあいが、運転中には緩む、あるいはその逆も起こり得ます。材料が異なる組み合わせでは、使用温度の範囲でもはまり具合を計算しておくことが大切です。
実践⑤:組立全体の公差の積み上がりも確認する
はめあいは1か所の軸と穴の話ですが、実際の製品では複数の部品の寸法が積み上がります。1つひとつは公差内でも、組み立てると干渉したり、すき間が大きくなりすぎたりすることがあるのです。最悪値法やRSS法での計算方法は、機械製図の公差の読み方と決め方で計算例つきで解説しています。図面の段階で確かめておけば、試作でのやり直しを減らせます。
はめあい公差でよくある質問
最後に、はめあい公差について若手の設計者からよく受ける質問に答えておきましょう。
Q. 図面には「H7/g6」と書けばよいのですか?
部品図では、穴の部品には「φ20H7」、軸の部品には「φ20g6」と、それぞれの部品に自分の公差だけを書くのが基本です。「H7/g6」とまとめて書くのは、穴と軸が一緒に描かれる組立図です。部品図に組み合わせで書くと、加工する人がどちらの記号を見ればよいか迷ってしまいます。
Q. 樹脂の部品にも、同じはめあい記号を使えますか?
記号自体は使えます。ただし樹脂は金属より温度による伸び縮みが大きく、締め付けたまま時間がたつと少しずつ変形する性質もある。金属と同じ感覚でしまりばめを選ぶと、割れたり、時間とともに緩んだりする原因になります。樹脂の場合は材料メーカーの資料を確かめ、試作で実際にはめて確認するのが安全です。
Q. H7/h6はすきまばめなのに、位置決めにも使われるのはなぜ?
H7/h6は、最小のすき間が0、最大でも0.034mm(φ20の場合)しかありません。すきまばめの中では最もきつく、手で押せばスッと入るのにガタがほとんど出ない組み合わせです。そのため、分解のしやすさを保ちながら位置を合わせたい部分に、よく選ばれます。
Q. 公差表がないとき、すぐに数値を確かめる方法は?
多くの3D CADには公差表が組み込まれていて、記号を選ぶと数値が自動で入ります。部品メーカーのカタログや技術資料の巻末に、よく使う範囲の公差表が載っていることも多いです。ただし、どの表も元はJIS B 0401なので、迷ったときは規格の表で確かめる習慣をつけておくと安心できます。
はめあい公差を身につける学習ロードマップ
最後に、はめあい公差を実務で使いこなせるようになるための学び方を順番にまとめておきましょう。
- JIS B 0401の公差表を手元に置く:φ10〜50mmあたりのH7・h6・g6・k6・p6の数値を見慣れることから始める
- よく使う組み合わせを用途とセットで覚える:前の章の表の7種類で、現場の大半の場面に対応できる
- 既存の図面で記号を探す:先輩や既存製品の図面で「なぜここにH7/k6なのか」を考え、聞ける相手がいれば聞く
- すき間と締まりしろを自分で計算する:この記事の比較表のように、手計算かExcelで一度出してみる
- 実物を手で触る:すきまばめと中間ばめの部品を実際にはめて、「0.02mmのすき間」がどんな感覚かを体で覚える
私自身も設計1年目は本当に苦労しました。それでも、実物を触りながら先輩の図面を読み解くうちに、半年ほどで公差の感覚が自然と身についていきました。設計レビューで「ここのはめあいはなぜこれですか?」と聞けるようになれば、理解は本物です。
学ぶ順番に迷ったら、まずは自分が今担当している製品の図面から始めてください。身近な部品で「この軸はなぜg6なのか」を一つ説明できるようになるだけで、教科書の表が急に実感を持って見えてきます。
まとめ:はめあい公差は「動くか固定か」から選ぶ
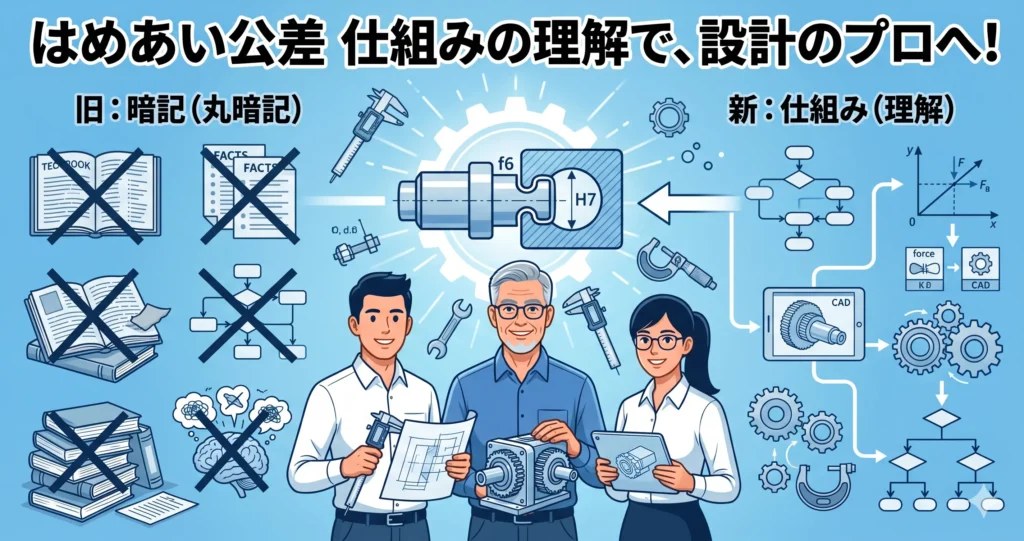
はめあい公差の選び方のポイントを振り返ります。
- 記号は、大文字が穴・小文字が軸、アルファベットが位置、数字が幅(IT等級)
- 動くならすきまばめ、固定ならしまりばめ、芯合わせと分解の両立なら中間ばめ
- 基本は穴基準(H7)。軸受まわりだけはメーカーの推奨表に従う
- IT等級は「機能を満たす中で最も緩い等級」を選び、コストを抑える
はめあいは、最初は記号の羅列に見えて難しく感じるものです。それでも、仕組みを理解して数値で確かめる習慣がつけば、自信を持って選べるようになるはずです。私自身、数え切れないほどの設計ミスをしてきましたが、その一つひとつが今の設計力の土台になっています。
公差全体の読み方や、寸法公差・幾何公差との関係は、機械製図の公差の読み方と決め方で解説しています。あわせて読むと、はめあいの位置づけがよりはっきりするでしょう。

コメント
コメント一覧 (7件)
[…] はめあい公差の選び方:失敗しない設計の基本を先に読んでおくと、この後のはめあい決定のステップがスムーズになります。 […]
[…] ば「無茶な指示」に映ってしまうことがあるのです。はめあいを含めた公差選定の基本的な考え方は、はめあい公差の選び方でも整理していますので、こちらも参考にしてみてください。 […]
[…] でも、穴の寸法をどう指示するかは別の設計判断になります。すきまが小さすぎれば焼き付き、大きすぎればガタが出ます。この寸法の決め方ははめあい公差の選び方で解説しています。 […]
[…] すきまを小さくするには、はめあい公差の管理が必要になります。考え方ははめあい公差の選び方に整理しました。シール設計は、公差設計と切り離せません。 […]
[…] 、長いアームの先端では数mmの振れになります。精度が要る機構では、はめあい公差を詰めるか、ガタを吸収する構造を考えてください。考え方ははめあい公差の選び方に整理しました。 […]
[…] ん。すき間を確保したいなら、「10 +0.1/0」のように片側だけに公差を振るか、はめあい記号で指示するべきです。はめあい公差の考え方ははめあい公差の選び方で詳しく解説しています。 […]
[…] はめあいの種類ごとの使い分けや、選び方の基準は、はめあい公差の選び方で詳しく解説しています。 […]