皆さんは、お客様や上司から「この面、もう少し面精度を上げてほしい」と言われて、何をどう変えればよいのか迷ったことはありませんか。面粗度を細かくすればよいのか、平らにすればよいのか、言葉が似ているだけに判断に困ります。
結論から書きます。面精度と面粗度は、同じ意味ではありません。
- 面粗度(表面粗さ)は、表面の細かな凹凸の大きさを表します。図面ではRaやRzで指示します
- 面精度は、面全体が理想の形からどれだけずれているかを表します。機械部品の図面では、平面度などの幾何公差で指示します
- 2つは見ている「凹凸の波の長さ」が違うため、片方が良くても、もう片方が悪いことは普通に起こります
たとえば、鏡のように光る研削面でも、板全体が0.05mm反っていれば、面精度としては不合格です。「ピカピカ」と「平ら」は、まったく別の性能です。
私自身も若いころ、お客様から「取付面の面精度を上げてほしい」と言われ、図面の粗さ指示をRa1.6からRa0.4に変えて出図したことがあります。ところが組立後も問題は消えませんでした。原因は表面のざらつきではなく、取付面全体のわずかな反りだったのです。言葉の意味を確かめずに手を打ったことで、加工費だけが上がってしまいました。
この記事では、面精度と面粗度の違いを「波の長さ」という1つの見方で整理し、比較表と規格の確認結果をもとに、図面での正しい指示方法まで具体的に解説します。
面精度と面粗度を同じ意味だと思っていたのは、皆さんだけではありません
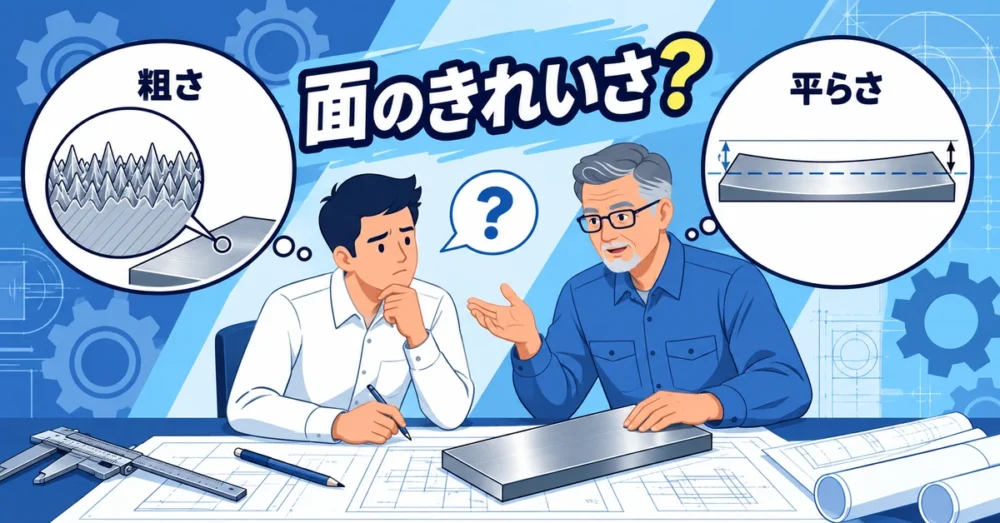
最初にお伝えしたいのは、この2つを混同していても、まったく恥ずかしいことではないという点です。現場で長く働いている人の間でも、使い方はかなりばらついています。
現場ではどちらも「面のきれいさ」として使われる
加工の現場では、「面がきれい」「面が出ている」という言い方をよくします。この「きれい」には、ざらつきが少ないという意味と、平らに仕上がっているという意味の両方が混ざっています。そのため、面精度と面粗度が同じ意味で使われる場面も少なくありません。
営業や購買の立場ではさらに区別しにくい
文系出身で技術営業をしている方や、購買担当の方にとっては、なおさら区別が難しいはずです。お客様の要望をそのまま社内に伝えると、設計者は粗さの話だと受け取り、加工者は平面度の話だと受け取る。そんな食い違いが起こりやすい言葉です。
1つの言葉で3人が別の作業をする
たとえば、お客様が「この部品は面精度が大事なので」と話したとします。営業担当はそのまま社内に伝え、設計者は粗さの指示をRa0.4に厳しくするでしょう。加工者は「面精度」を平面度のことだと受け取り、研削の段取りを念入りにします。検査員は、粗さの成績書だけを添付して出荷する。そんな流れが目に浮かびます。
この流れでは、3人とも自分なりに正しく仕事をしています。それでも、お客様が本当に求めていた「取付面全体の平らさ」が満たされているかは、誰も確かめていません。結果として、手間と費用をかけたのに要求を外してしまうことになります。
言葉のあいまいさは、そのまま品質トラブルの種になります。逆に言えば、2つの違いを説明できるだけで、社内外のやり取りで一目置かれる存在になれます。次の章で、その違いの正体を見ていきましょう。
面精度と面粗度の本質的な違い|見ている「波の長さ」が違う
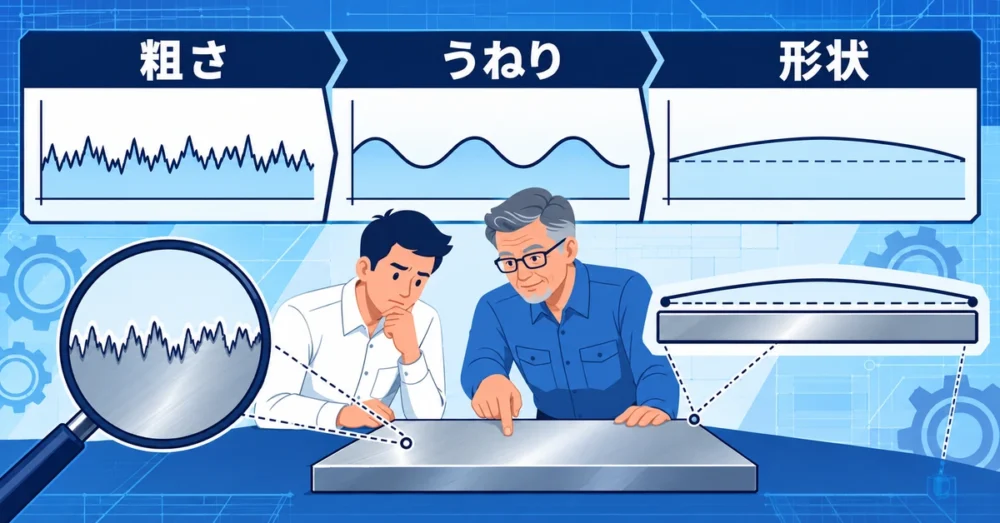
面精度と面粗度の違いを一言で表すなら、「同じ表面の、違う大きさの凹凸を見ている」ということです。
表面の凹凸は3つの層に分けて考える
加工した表面を断面で見ると、実際には大小さまざまな波が重なっています。JISの表面性状の規格(JIS B 0601)では、このうち短い波を「粗さ」、それより長い波を「うねり」として、波の長さ(波長)で分けて定義しています。さらに長い面全体のずれは「形状」と呼ばれ、幾何公差の対象になります。整理すると、次の3つです。
- 粗さ:刃物の送りマークのような、短い間隔で繰り返す細かな凹凸
- うねり:工作機械の振動などで生じる、粗さより長い間隔のゆるやかな波
- 形状:面全体の反りやねじれのような、部品の大きさに近い長さのずれ
この3つのうち、面粗度が扱うのは一番細かい「粗さ」です。一方、面精度と呼ばれるものの多くは、一番大きな「形状」のずれを指しています。
波の長さを分ける「カットオフ値」
粗さとうねりを分ける境目の波長を、カットオフ値(λc)と呼びます。JIS B 0633では、Raの値に応じて標準のカットオフ値を決めており、Raが0.1μmを超え2μm以下なら0.8mm、2μmを超え10μm以下なら2.5mmが標準です。
つまり、面粗度は「長さ数mm以下の細かな凹凸」だけを取り出して評価した値です。
粗さ計が見ているのは、面のほんの一部
具体的な数字で確かめてみましょう。JIS B 0633では、Raが0.1μmを超え2μm以下の面の評価長さを、カットオフ値0.8mmの5倍、つまり4mmとしています。
100mm角のプレートを測る場合、粗さ計がなぞるのは辺の長さ100mmのうち、わずか4mmです。割合にすると4%にすぎません。しかも、その4mmの中でも0.8mmより長い波は、計算の途中で取り除かれます。
| 項目 | 数値 |
|---|---|
| プレートの大きさ | 100mm×100mm |
| 粗さの評価長さ(Ra0.1〜2μmの標準) | 4mm |
| 評価する長さの割合 | 辺の長さの約4% |
| 粗さとして残る波の長さ | 0.8mm以下 |
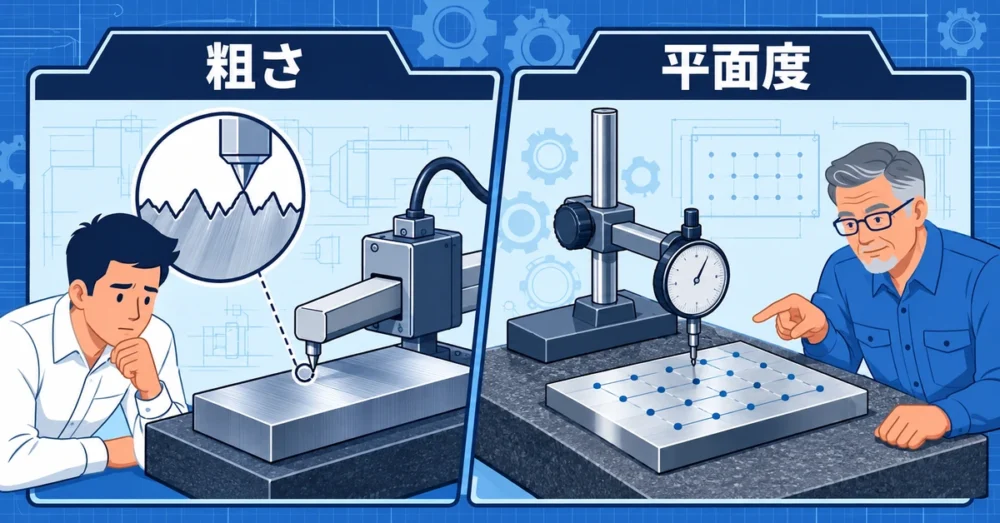
この表から分かるとおり、粗さ計はプレート全体の反りを測る道具ではありません。100mmの板全体がどれだけ反っているかは、面粗度の数値にはまったく表れません。面粗度は虫眼鏡の世界、面精度は部品全体を見渡す世界です。
この見方を持っておくと、「Raを小さくしたのに反りが直らない」という失敗の理由が、すっきり理解できるはずです。粗さをいくら細かくしても、粗さ計の窓の外にある長い波、つまり面全体の反りには手が届かないからです。面粗さの数値の意味そのものは、面粗さRa指示の読み方で詳しく解説しています。
面粗度・うねり・面精度を比較|数値・単位・測り方の違い
ここからは、3つの違いを表で比べてみましょう。言葉で覚えるより、並べて見るほうが違いがはっきりします。
| 項目 | 面粗度(表面粗さ) | うねり | 面精度(形状) |
|---|---|---|---|
| 見ている凹凸 | 刃物マークなど細かな凹凸 | ゆるやかな波 | 面全体の反り・ねじれ |
| 波の長さの目安 | 数mm以下 | 数mm〜十数mm程度 | 部品の大きさ程度 |
| 代表的な指標 | Ra、Rz | Wa、Wz | 平面度、真直度、円筒度など |
| 図面での指示 | 表面性状の図示記号+Ra値 | 必要な場合のみ指示 | 幾何公差の記入枠 |
| 主な測定器 | 触針式の粗さ測定機 | 粗さ・形状測定機 | 定盤+ダイヤルゲージ、三次元測定機、干渉計 |
| 効いてくる機能 | 摺動、シール性、塗装の密着 | 振動、騒音、シール性 | 当たり、位置決め、組立精度 |
表を見ると、3つは指標も、測定器も、効いてくる機能もまったく違うことが分かります。特に、測定器が違うという点は重要です。粗さ測定機は表面の数mmをなぞるだけなので、面全体の反りは測れません。
数値の桁も違う
数値の大きさにも注目してください。面粗度でよく使うRa1.6は1.6μmです。一方、平面度でよく使う0.02mmは20μmです。同じ「面の精度」と呼ばれていても、扱っている値は1桁以上違います。
片方だけ良い面は普通にある
2つが独立していることは、身近な例で確かめられます。
| 加工の例 | 面粗度 | 面精度(平面度) |
|---|---|---|
| 薄板を両面研削したが、加工後に反った | 良い(光っている) | 悪い |
| きさげで仕上げた工作機械のすべり面 | 研削面ほど細かくない | 非常に良い |
| フライス加工のままの厚いブロック | 普通 | 普通〜良い |
きさげ面は、見た目には細かな模様がありますが、当たりの分布を管理して平らに仕上げるため、面精度は非常に高くなります。見た目の美しさは、面精度の証明にはなりません。きさげと面の当たりについては、すり合わせの解説で現場の視点から紹介しています。
なぜ混同されるのか|面精度と面粗さを取り違える3つの原因
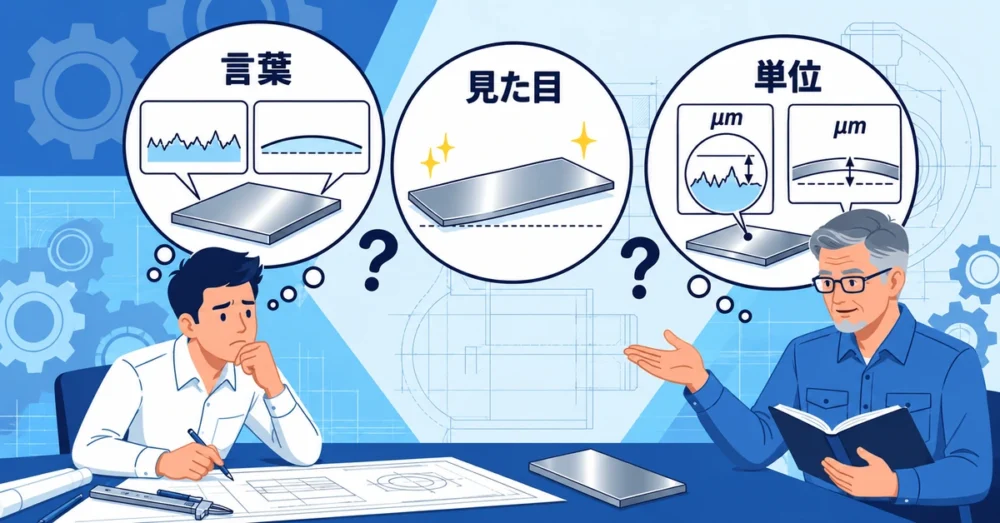
違いがこれほどはっきりしているのに、なぜ混同が起きるのでしょうか。私が現場で見てきた中では、次の3つの原因がほとんどです。
原因1:「面精度」が規格で決まった言葉ではない
一番大きな原因は、「面精度」という言葉そのものに決まった定義がないことです。面粗度は、JISでいう「表面粗さ」の現場での呼び名なので、意味はほぼ1つに定まります。ところが面精度は、人や業界によって指すものが変わります。この点は次の章で詳しく検証します。
原因2:研削や研磨で両方が同時に良くなる
研削や研磨は、粗さと形状を同時に改善する加工です。研削盤で仕上げた面は、ざらつきが減ると同時に平らにもなります。そのため、「よく磨けば面精度も面粗度も上がる」という経験が積み重なり、2つを同じものと感じてしまうのです。
しかし、薄い板や細長い部品では話が変わります。加工中の熱や、材料の内部に残った力(残留応力)が解放されることで、取り外した後に反ることがあるからです。表面はきれいなのに、形は崩れているという状態が生まれます。
原因3:単位がどちらも「μm」で語られる
面粗度はμmで表し、面精度も細かい話になるとμmで語られます。同じ単位で話していると、同じ種類の数値だと思い込みがちです。
ところが、前の章で見たとおり、2つの数値は1桁以上違う世界の話です。「面精度5μm」と言われて、Raのことなのか平面度のことなのかを確認しないまま作業を進めると、要求とまったく違う加工を指示してしまいます。
3つの原因に共通するのは、言葉の受け取り方を確かめないまま話が進んでしまう点です。あいまいな言葉を、測れる数値に置き換えるのが設計者の仕事です。
「面精度」はどこで定義されているのか(独自検証)
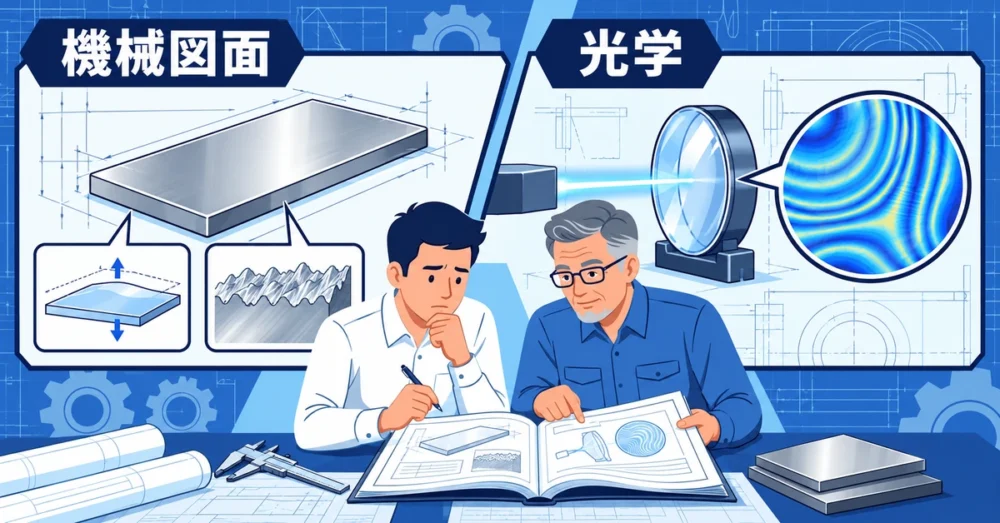
では、「面精度」という言葉は、正式にはどこで定義されているのでしょうか。代表的な規格と分野ごとの使われ方を確認しました。
機械図面の規格には「面精度」という指示はない
機械製図に関わる主な規格を確認した範囲では、「面精度」を図面の指示項目として定めたものは見当たりませんでした。
| 規格 | 扱っている内容 | 「面精度」の扱い |
|---|---|---|
| JIS B 0601 | 表面性状(粗さ・うねり)の用語とパラメータ | 指示項目としては使われていない |
| JIS B 0031 | 表面性状の図示方法 | 指示項目としては使われていない |
| JIS B 0021 | 幾何公差の表示方式(平面度など) | 指示項目としては使われていない |
つまり、機械部品の図面に「面精度◯μm」と書いても、受け取った人がどの規格で解釈すればよいのか決まりません。平面度なのか、粗さなのか、うねりなのか、読む人によって答えが変わってしまいます。
光学の分野では「面精度」に明確な意味がある
一方で、レンズやミラーなどの光学部品の分野では、面精度はかなりはっきりした意味で使われています。理想の形(平面や球面)からのずれを、光の波長λを単位にして表すのが一般的です。
たとえば、測定によく使われるヘリウムネオンレーザーの波長は632.8nmです。この波長を基準にすると、λ/4は約0.16μm、λ/10は約0.06μmにあたります。干渉計で縞模様を観察し、理想形状からのずれを読み取ります。古くからの「ニュートン本数」という表し方も、この縞の数で面の形を評価する方法です。
この使い方を見ると、光学分野の面精度は「形状のずれ」を指していることが分かります。面粗度とは別の性能として、きちんと区別されています。
機械加工の現場では3通りの意味で使われる
機械加工の現場で「面精度」が使われる場面を整理すると、おおむね次の3通りに分かれます。
| 話し手の意図 | よく出る場面 | 確認するときの聞き方 |
|---|---|---|
| 平面度などの形のずれ | 取付面・基準面・定盤の話 | 「全体の平らさのことですか」 |
| 表面粗さ | 研削・研磨・鏡面仕上げの話 | 「Raでいくつを狙いますか」 |
| 形と粗さの両方 | 摺動面・シール面・精密部品の話 | 「平面度と粗さ、それぞれの値は」 |
どの意味で使われているかは、話の前後から推測するしかありません。だからこそ、数値で確認する一言が欠かせないのです。
検証から分かること
まとめると、面精度は光学分野では「形状のずれ」として定義がはっきりしている一方、機械加工の現場では定義のないまま、平面度・粗さ・その両方を指す言葉として使われています。定義のない言葉で図面を書くと、責任の所在もあいまいになります。
機械部品の図面では「面精度」という言葉は使わず、形のずれは幾何公差、細かな凹凸は表面性状で指示する。これが、規格に沿った確実な方法です。
図面で面精度を正しく伝える3つの方法
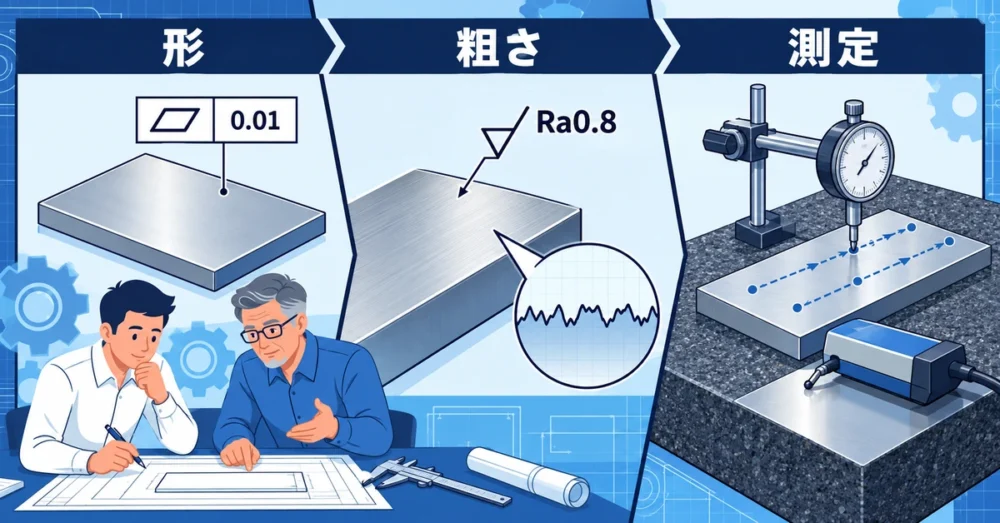
原因と定義が分かれば、対策ははっきりします。ここでは、面精度にまつわる誤解をなくすための図面上の方法を3つ紹介します。
方法1:「形」と「凹凸」を分けて指示する
面の要求は、必ず「形」と「凹凸」の2つに分けて考えます。形のずれは平面度・真直度・円筒度などの幾何公差で、細かな凹凸はRaやRzで指示します。
たとえば、精密な位置決めプレートの取付面なら、次のように指示します。
- 形の要求:平面度0.01(幾何公差の記入枠で指示)
- 凹凸の要求:Ra0.8(表面性状の図示記号で指示)
このように2つを並べて書けば、加工者は「研削で平面を出し、粗さも合わせる」と迷わず判断できます。
特に指示しない面は「普通幾何公差」で決める
すべての面に平面度を書き込む必要はありません。特に厳しくない面は、普通幾何公差(JIS B 0419)を表題欄や注記で指定しておけば、平面度の上限が自動的に決まります。JIS B 0419では、公差等級をH・K・Lの3段階に分けており、平面度の値は面の長さによって次のように変わります。
| 面の呼び長さ | H級 | K級 | L級 |
|---|---|---|---|
| 10mm以下 | 0.02 | 0.05 | 0.1 |
| 10mmを超え30mm以下 | 0.05 | 0.1 | 0.2 |
| 30mmを超え100mm以下 | 0.1 | 0.2 | 0.4 |
| 100mmを超え300mm以下 | 0.2 | 0.4 | 0.8 |
たとえばK級を指定した図面なら、長さ80mmの面は特に指示がなくても平面度0.2mmが上限です。これより厳しくしたい面にだけ、個別に平面度を書き込みます。「面精度良好のこと」という注記を書くより、はるかに明確で、加工者も検査員も同じ基準で判断できます。幾何公差の記入枠の読み方は、幾何公差の読み方で記号ごとに解説しています。
方法2:機能から必要な方を選ぶ
すべての面に両方の指示を厳しく入れると、加工費が上がるだけです。その面が果たす機能から、どちらが本当に必要かを判断します。
| 面の機能 | 効くのは | 指示の例 |
|---|---|---|
| Oリングが当たるシール面 | 主に面粗度 | Ra1.6以下など |
| すべり軸受・摺動面 | 両方 | 平面度+Ra |
| 部品を載せて位置を決める基準面 | 主に面精度(平面度) | 平面度0.02など |
| 外から見える意匠面 | 主に面粗度 | 仕上げの指定 |
このように機能から考えると、「なんとなく全部Ra0.4」という過剰な指示がなくなります。
方法3:測り方まで決めておく
指示を入れたら、どう測るかまで決めておきます。平面度は定盤とダイヤルゲージ、または三次元測定機で測ります。粗さは粗さ測定機で測ります。測り方が決まっていない指示は、合否の判断で必ずもめます。
たとえば平面度を定盤とダイヤルゲージで測る場合、面のどこを何点測るかで結果が変わります。四隅と中央の5点だけでは、局所的なへこみを見逃すこともあります。重要な面であれば、測定点の数や格子の間隔まで、加工者や検査員と事前に決めておくと安心です。測れない指示は、指示していないのと同じです。
この3つを図面に反映すれば、「面精度を上げて」という要望を、誰が読んでも同じ意味になる指示に変えられます。
面精度と面粗度で迷わないための5つの具体アクション
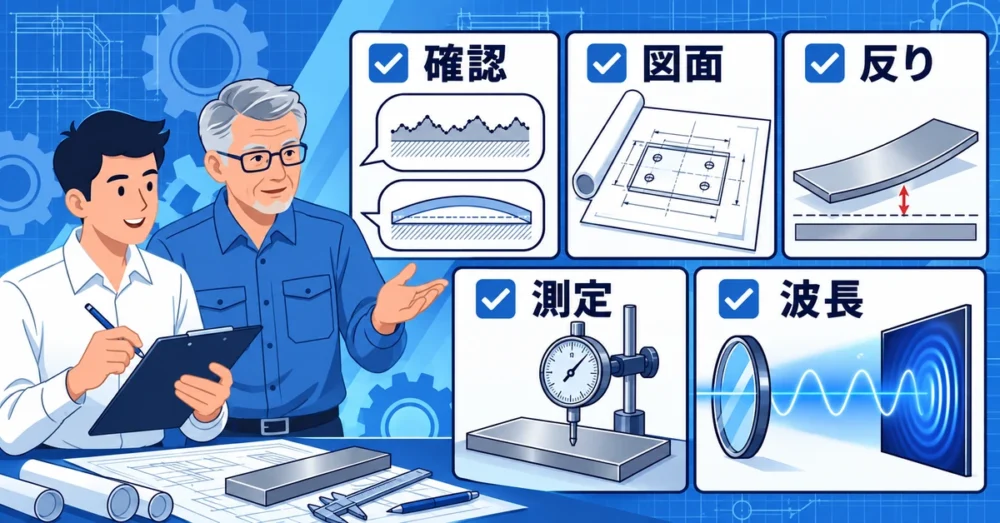
最後に、明日から実務で使える行動をまとめます。設計者だけでなく、技術営業や購買の方にも使える内容です。
アクション1:「面精度」と言われたら、必ず聞き返す
お客様や社内から「面精度」と言われたら、次の一言で確認します。
「それは、面全体の平らさ(平面度)のことですか。それとも表面のざらつき(粗さ)のことですか」
この質問1つで、行き違いの大半は防げます。冒頭で紹介した私の失敗も、最初にこの一言を聞いていれば起きませんでした。
アクション2:自分の図面から「面精度」の文字を探す
過去の図面や注記に「面精度」「面精度良好のこと」といった表現が残っていないか確認します。見つかったら、平面度とRaに置き換えて書き直します。特に、前例図面を流用して描いた図面に残りやすい表現です。
アクション3:薄物・細長物は加工後の反りを確認する
板厚に比べて大きな面や、細長いシャフトは、加工後の反りで面精度が崩れやすい部品です。研削で粗さを出しても、取り外したら反ったという失敗を防ぐために、加工手順や応力除去の要否を加工者と相談しておきます。
現場でよく取られる対策には、次のようなものがあります。
- 荒加工のあとに時間を置くか、応力除去焼なましを入れてから仕上げる
- 表と裏を一度に削り切らず、交互に少しずつ削って反りを打ち消す
- マグネットチャックで強く吸着したまま仕上げず、吸着による変形を逃がす
どの対策が合うかは、材料・板厚・要求する平面度の組み合わせ次第です。設計者が「この面は平面度0.02が必要」と数値で伝えておけば、加工者も手順を選びやすくなります。
アクション4:粗さ測定の結果だけで面精度を判断しない
粗さ測定の成績書が添付されていても、それは数mmの範囲の凹凸を測った結果にすぎません。平面度を要求した面は、定盤や三次元測定機による測定結果を別に確認します。
アクション5:光学部品は基準の波長を確認する
光学部品の面精度は、機械部品とは表し方そのものが違います。レンズやミラー、光学窓などを扱う場合は、「λ/4」の表記を見たら基準の波長が何nmかを確認します。同じλ/4でも、基準の波長が違えば許される形のずれも変わるからです。
この5つを習慣にすれば、「面精度」という言葉に振り回されることはなくなります。言葉を数値に置き換えられる人が、現場で一番信頼されます。
まとめ|面精度と面粗度は「見ている波の長さ」が違う
ここまでの内容を整理します。
- 面粗度は表面の細かな凹凸(粗さ)、面精度は面全体の形のずれを指すことが多く、同じ意味ではありません
- 違いは波の長さで、面粗度はカットオフ値(Ra0.1〜2μmなら0.8mm)より短い凹凸だけを評価します
- Ra1.6は1.6μm、平面度0.02は20μmで、扱う数値は1桁以上違います
- 機械図面の主な規格では「面精度」は指示項目として使われていないため、平面度などの幾何公差とRaに分けて指示します
- 光学分野の面精度は、光の波長λを単位にした形状のずれで、意味がはっきりしています
「面精度を上げて」という一言の裏には、平面度の要求が隠れていることも、粗さの要求が隠れていることもあります。その中身を聞き出し、図面の数値に置き換えられることが、設計者の大切な技術です。同じ言葉の違いに気づけた瞬間から、図面の質は変わり始めます。
ただ、こうした図面と加工の知識は、職場で体系的に教わる機会が少なく、独学では身につくまでに時間がかかるのも事実です。今の職場で技術を深められているか不安な方や、設計者としての今後に迷いがある方は、一度ご自身のキャリアを客観的に見直してみることをおすすめします。
製造業・メーカーに特化した転職エージェント「メーカーズジョブ」では、業界に詳しいコンサルタントに無料で相談できます。転職を決めていない段階でも、今の経験がどう評価されるかを知る材料になります。
参考・出典
- JIS B 0601:2013 製品の幾何特性仕様(GPS)-表面性状:輪郭曲線方式-用語,定義及び表面性状パラメータ
- JIS B 0633:2001 製品の幾何特性仕様(GPS)-表面性状:輪郭曲線方式-表面性状評価の方式及び手順
- JIS B 0031:2003 製品の幾何特性仕様(GPS)-表面性状の図示方法
- JIS B 0419:1991 普通公差-第2部:個々に公差の指示がない形体に対する幾何公差
- JIS B 0021:1998 製品の幾何特性仕様(GPS)-幾何公差表示方式-形状,姿勢,位置及び振れの公差表示方式

コメント
コメント一覧 (1件)
[…] す。その違いは面精度と面粗度の違いで解説しています。 […]