皆さんは、図面の注記欄に「熱処理」「HRC」といった文字を見つけて、手が止まったことはありませんか。HRCは熱処理の名前なのか、測り方の指示なのか。材質が鋳鉄なのに、本当にこの記号でよいのか。聞くに聞けず、そのまま工程を進めてしまう方も多いはずです。
結論から書きます。ロックウェル硬さ(HRC)は、熱処理の名前ではなく「硬さの測り方と目盛り」の名前です。
- ロックウェル硬さは、ダイヤモンドや球の圧子を押し込み、くぼみの「深さ」から硬さを求める方法です
- HRCの「C」は目盛り(スケール)の種類で、焼入れした鋼のような硬い材料に使います
- ブリネル硬さ(HB)やビッカース硬さ(HV)とは測り方が違うため、同じ材料でも数字はまったく別の値になります
- 鋳鉄(FC材)は、ふつうHRCではなくHBで硬さを管理します
つまり、図面に「HRC」と書いてあれば「焼入れなどで硬くした部品を、ロックウェルのCスケールで測って確認してください」という意味になります。逆に、熱処理をしない鋳鉄の図面にHRCが指示されていたら、書き間違いを疑ってよい場面です。
私自身も設計を始めたころ、シャフトの図面に「焼入れ HRC55」とだけ書いて出図し、硬くしてはいけないねじ部まで硬くなって戻ってきたことがあります。硬さの数字は書いたのに、どこを・どの範囲で硬くするかを書かなかったのが原因でした。
この記事では、ロックウェル硬さの仕組みを「くぼみの深さ」という1つの見方で整理し、HB・HVとの比較表、鋳鉄での検証、図面での正しい指示方法まで、具体的な数字を使って解説します。
図面の「HRC」で迷うのは、皆さんだけではありません
最初にお伝えしたいのは、硬さの記号で迷うのはごく自然なことだという点です。硬さは、図面に出てくる記号の中でも、学校でほとんど教わらない分野だからです。
硬さは「単位」ではなく「試験方法」で決まる
長さならmm、力ならNというように、多くの量には決まった単位があります。ところが硬さには、すべての材料に共通する単位がありません。HRC、HB、HVはどれも単位ではなく、「どの試験方法で測った数字か」を表す記号です。
そのため、「硬さ60」とだけ言われても、何の60なのかが分かりません。HRCの60なら焼入れした工具鋼並みに硬い値ですが、HBの60ならアルミ合金程度の柔らかさです。同じ数字でも、記号が違えば意味はまったく別物です。
熱処理の欄と硬さの欄が並んでいると混乱しやすい
図面の表題欄や注記欄には、「熱処理」「表面処理」「硬さ」といった項目が並んでいることがよくあります。会社によっては、項目に丸をつけたり、記号を選んだりする形式の様式もあります。
この形式だと、「熱処理」に丸、「HRC」にも丸がついているとき、HRCという熱処理があるように見えてしまいます。実際には「熱処理をする」「硬さはHRCで確認する」という2つの指示が並んでいるだけです。
営業や購買の立場ではさらに判断しにくい
文系出身の技術営業の方や、購買を担当している方にとっては、なおさら判断が難しいはずです。お客様の図面を協力工場に渡すとき、「HRCって何ですか」と聞かれて答えに詰まった経験がある方もいるのではないでしょうか。
記号の意味が分からないまま図面を流すと、そのあいまいさは必ず現場のどこかで手戻りになります。この記事を読み終えるころには、図面の硬さ指示を見て「何を・どう測るのか」を説明できるようになるはずです。
ロックウェル硬さとは|くぼみの「深さ」で測る硬さの物差し
硬さ試験の考え方は、どれもとてもシンプルです。硬いものを材料に押しつけ、どれだけへこむかを見るだけです。違いは「何を押しつけるか」と「へこみの何を測るか」にあります。
押し込んだ深さの差だけを読む
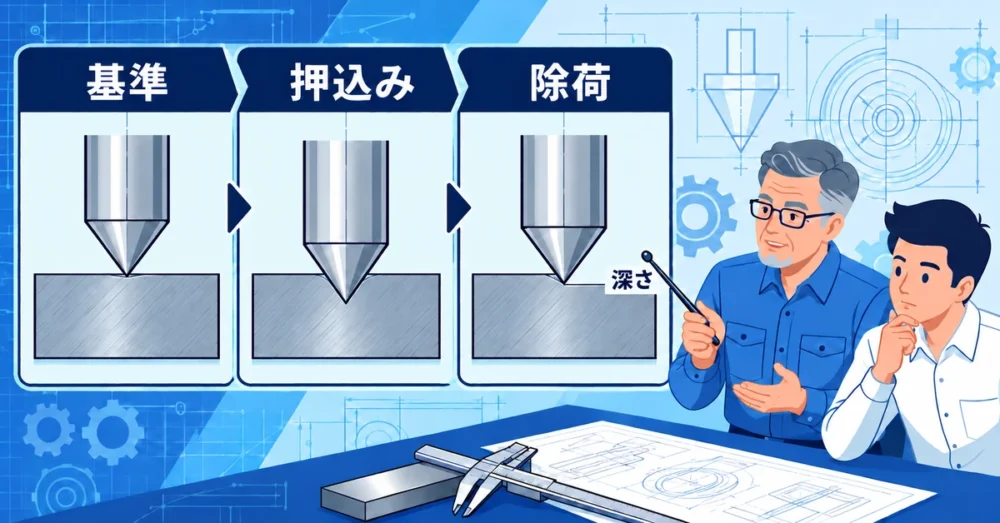
ロックウェル硬さ試験は、JIS Z 2245で定められています。HRC(Cスケール)の場合、測り方は次の3段階です。
- 先端角120°のダイヤモンド円すい圧子を、初めに小さな力(初試験力 98.07N)で押し当てる
- そこから力を増やし、合計1471N(約150kgf)まで押し込む
- 増やした分の力を抜き、初めの状態からどれだけ深く沈んだままか(永久くぼみ深さ)を測る
初めに小さな力をかけるのは、表面のわずかな汚れや凹凸の影響を除くためです。この工夫によって、くぼみの大きさを顕微鏡で読み取らなくても、試験機の目盛りから直接硬さが分かります。測定が速く、量産品の検査に向いているのはこのためです。
HRC1目盛りは深さ2μm
HRCの値は、「100から、くぼみの深さを0.002mmで割った数を引いたもの」として計算されます。つまり、1目盛りは深さ2μmに相当します。
具体的な数字に置き換えると、次のようになります。
| 硬さ | 永久くぼみ深さ |
|---|---|
| 60HRC | 0.002mm ×(100−60)= 0.080mm(80μm) |
| 40HRC | 0.002mm ×(100−40)= 0.120mm(120μm) |
| 20HRC | 0.002mm ×(100−20)= 0.160mm(160μm) |
硬い材料ほどへこみが浅くなり、数字が大きくなります。60HRCと20HRCの差は、深さにすると0.08mmしかありません。髪の毛1本分ほどの深さの違いで、焼入れ鋼と生材を見分けているわけです。
「C」は目盛りの種類を表す
ロックウェル硬さには、圧子と試験力の組み合わせによって複数のスケールがあります。設計の図面でよく見るのは、次の2つです。
- HRC:ダイヤモンド円すい圧子・総試験力1471N。焼入れ鋼など硬い材料用
- HRB(現行JISではHRBW):直径1.5875mmの球圧子・総試験力980.7N。焼入れしていない鋼や銅合金など、比較的柔らかい材料用
スケールにはそれぞれ測れる範囲があり、HRCで信頼できるのはおおむね20〜70HRCの範囲とされています。これより柔らかい材料をHRCで測ると、圧子が深く沈みすぎて正しい値になりません。HRCは「硬い材料専用の物差し」だと覚えておくと、迷いがぐっと減ります。
HRC・HB・HVを比較|同じ硬さでも数字がこれだけ違う
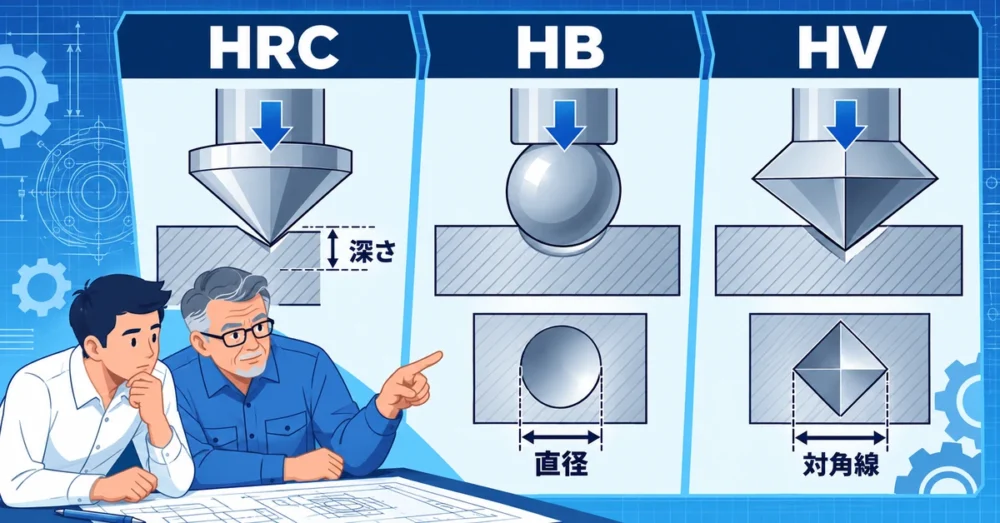
ここで、図面によく出てくる3つの硬さを並べて比べてみます。測り方の違いが分かると、なぜ数字が一致しないのかも見えてきます。
3つの硬さ試験の違い
まず、試験方法そのものの違いを表にまとめます。
| 項目 | ロックウェル硬さ(HRC) | ブリネル硬さ(HB) | ビッカース硬さ(HV) |
|---|---|---|---|
| 規格 | JIS Z 2245 | JIS Z 2243 | JIS Z 2244 |
| 圧子 | 120°ダイヤモンド円すい | 超硬合金球(直径10mmなど) | 136°ダイヤモンド四角すい |
| 測るもの | くぼみの深さ | くぼみの直径 | くぼみの対角線の長さ |
| くぼみの大きさ | 中(直径0.5mm前後) | 大(直径3〜5mm程度) | 小(0.1mm以下も可) |
| 得意な材料 | 焼入れ鋼・工具鋼 | 鋳鉄・鍛造品・生材 | 薄物・表面硬化層・小物 |
| 測定の速さ | 速い(目盛りを直読) | 遅い(直径を読む) | 遅い(顕微鏡で読む) |
表から分かるように、3つは「どの大きさのくぼみで、何を読むか」が根本的に違います。数字の大小を直接比べられないのは当然といえます。
同じ鋼の硬さを3つの物差しで測ると
次に、鋼について広く使われている硬さ換算表(SAE J417)から、代表的な値を抜き出します。
| ビッカース硬さ HV | ロックウェル硬さ HRC | ブリネル硬さ HB | 引張強さ近似値 |
|---|---|---|---|
| 700 | 約60 | (範囲外) | - |
| 510 | 約50 | 約479 | 約1,750MPa |
| 390 | 約40 | 約369 | 約1,240MPa |
| 300 | 約30 | 約284 | 約950MPa |
| 220 | (範囲外・HRB約95) | 約209 | 約695MPa |
| 170 | (範囲外・HRB約85) | 約162 | 約545MPa |
出典:シリコロイ「硬度換算表」(SAE J417からの抜粋)をもとに作成
同じ鋼でも、HV300はHRCで約30、HBで約284と表されます。数字が違っても、硬さそのものが違うわけではありません。物差しが違うだけです。
それぞれに「測れない範囲」がある
表の「範囲外」にも注目してください。HRCは柔らかい材料(おおむねHV240未満)では測定範囲から外れます。反対に、HBは非常に硬い材料では球圧子そのものが変形するおそれがあり、超硬合金球でも650HBW程度が上限とされています。
焼入れした刃物や金型はHRC、焼入れしていない鋼や鋳物はHB、薄い板やめっき・浸炭層はHV。この使い分けは、それぞれの物差しが一番正確に測れる範囲から生まれています。
硬さ指示で迷ってしまう3つの原因
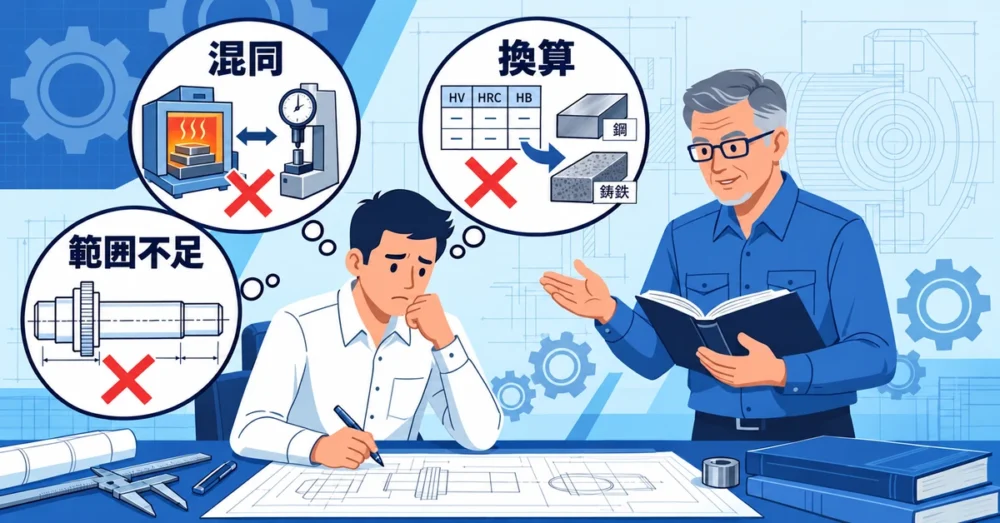
ここまで読むと、硬さの記号はそれほど難しくないと感じた方もいると思います。それでも現場で迷いが生まれるのには、はっきりした原因があります。私が見てきた中では、次の3つがほとんどです。
原因1:熱処理と硬さを同じものだと思っている
1つ目は、熱処理と硬さの関係を取り違えていることです。熱処理は「硬さを変えるための加工」で、硬さは「その結果を確かめる数値」です。焼入れは手段、HRCは検査の物差しという関係になります。
この区別があいまいなまま図面を読むと、「HRCという処理をしてください」と協力工場に依頼してしまうことがあります。熱処理業者からすれば、何の処理をすればよいのか分かりません。手段と確認方法を分けて読むだけで、図面の注記は驚くほど読みやすくなります。
原因2:換算表がどの材料にも使えると思っている
2つ目は、硬さ換算表を万能だと思い込んでいることです。換算表を使えばHRCからHBへ、HBからHVへと数字を置き換えられます。ただし、先ほどの換算表は鋼を前提に作られたものです。
鋼以外の材料、たとえば鋳鉄、オーステナイト系ステンレス、アルミ合金、銅合金では、くぼみのでき方が鋼と違うため、同じ換算は成り立ちません。換算表の数字を別の材料に当てはめると、検査で合否が逆転することさえあります。
原因3:数値だけ書いて「どこを・どの範囲で」が抜けている
3つ目は、図面の書き方そのものの問題です。「焼入れ HRC55」とだけ書かれた図面では、次の点が分かりません。
- 部品のどの面を硬くするのか(全体か、一部か)
- 55は下限なのか、目標値なのか、許される幅はいくつか
- 表面だけ硬くするのか、中まで硬くするのか(硬化層の深さ)
冒頭で書いた私のシャフトの失敗も、まさにこれでした。加工する側は図面に書かれていないことを推測するしかなく、推測が外れれば不良品として戻ってきます。硬さの数字だけでは、指示として半分しか伝わっていないのです。
鋳鉄FC200にHRCは使えるのか(独自検証)
ここからは、実務でよく迷う「鋳鉄の図面にHRCが書かれている」ケースを、規格の数字を使って検証してみます。材質はFC200(ねずみ鋳鉄品)を例にします。
FC200の硬さは規格でHB223以下
ねずみ鋳鉄品の規格JIS G 5501では、FC200の機械的性質として、引張強さ200N/mm²以上、硬さ223HB以下が示されています(別鋳込み供試材の場合)。ここで注目したいのは、規格そのものがHBで硬さを決めているという点です。
鋳鉄の硬さは、規格の時点でブリネル硬さを使うことが前提になっています。
換算するとHRCの測定範囲の外になる
仮に、鋼の換算表をそのまま当てはめてみます。HB223は、鋼であればHV235前後、HRCに直すと20に届くかどうかという値です。FC200の実際の硬さは、上限の223HBより低いことも多いため、ほとんどの場合はHRCの測定範囲(おおむね20〜70HRC)の下限を下回ります。
つまり、FC200をHRCで測ろうとしても、まともな数字が出ない可能性が高いということです。HRBに切り替えても、次に説明する鋳鉄特有の理由でばらつきが残ります。
黒鉛があるため小さなくぼみでは値が安定しない
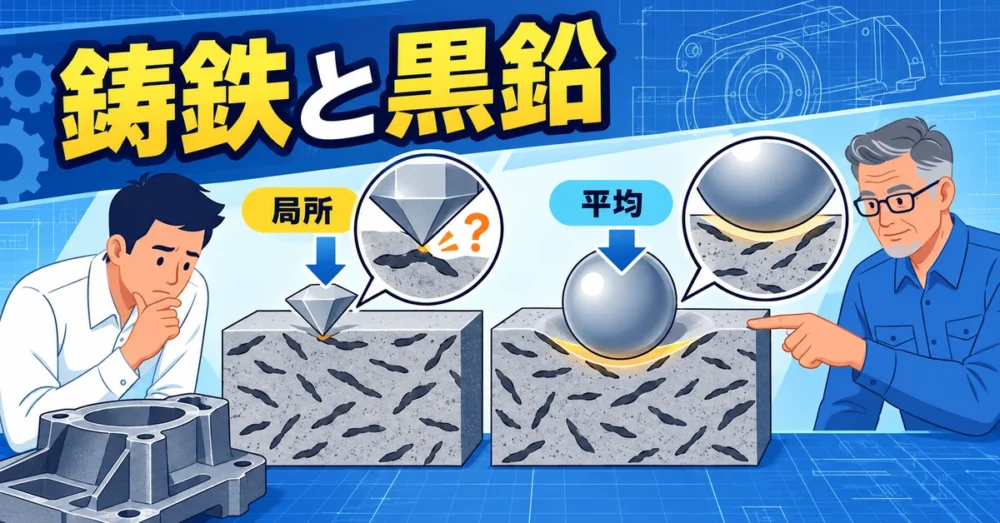
ねずみ鋳鉄の中には、片状の黒鉛(グラファイト)が無数に散らばっています。黒鉛は非常に柔らかいため、圧子の下に黒鉛があるかないかで、測った値が大きく変わります。
ブリネル硬さでは、直径10mmの球を29.42kN(3000kgf)で押し込みます。HB229前後の材料なら、くぼみの直径は約4mmになります。これだけ大きなくぼみなら、黒鉛と周りの組織をまとめて押しつぶすため、部品全体の平均的な硬さが得られます。
一方、ロックウェルやビッカースのくぼみは小さいため、黒鉛を踏んだ場所と踏まなかった場所で値がばらつきます。鋳鉄にHBが使われるのは慣習ではなく、材料の組織に合った物差しだからです。
検証から分かること
ここまでの結果を整理すると、熱処理をしないFC200の図面にHRCが指示されていた場合、次のどちらかである可能性が高いと考えられます。
| 想定されるケース | 確認すること |
|---|---|
| HBの書き間違い・様式の選び間違い | 「HBで○○以下(または○○〜○○)でよいか」をお客様に確認する |
| 一部に焼入れ(高周波焼入れなど)を指定している | 硬くする範囲・硬さ・硬化層深さが図面に書かれているかを確認する |
なお、材質欄に「FC200-K」のように、規格にない文字が付いている場合もあります。これはお客様の社内規格や鋳造メーカー独自の区分であることが多く、規格だけでは意味が分かりません。こうした記号は推測で判断せず、図面を出したお客様に直接確認するのが確実です。
なぜ「HRC60」と「60HRC」の2つの書き方があるのか
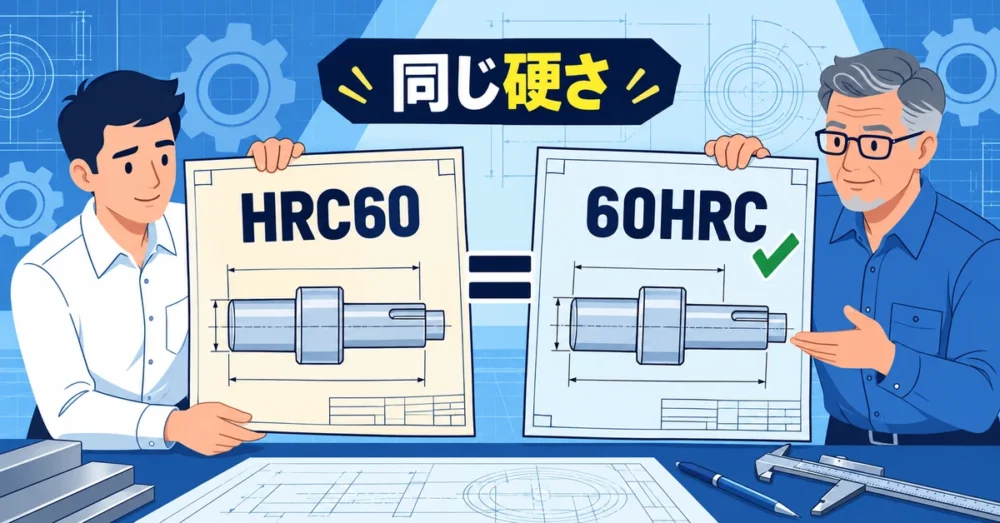
図面を何枚も見ていると、「HRC60」と書いたものと「60HRC」と書いたものが混ざっていることに気づくと思います。どちらが正しいのか迷う方も多いので、その背景を整理しておきます。
硬さ試験は100年以上前に生まれた
硬さ試験の歴史は古く、ブリネル硬さは1900年ごろにスウェーデンのブリネルが発表した方法です。鋼球を押し込んでくぼみの大きさを測るという考え方は、当時の製鉄業で広く受け入れられたといわれています。
その後、1910年代から1920年代にかけて、アメリカでロックウェル硬さ試験機が登場しました。くぼみの直径を読み取る手間がいらず、深さを目盛りで直読できるため、量産される焼入れ部品の検査に向いていたのです。ビッカース硬さも1920年代にイギリスで生まれ、小さな部品や薄い層を測る方法として定着しました。
こうした経緯から、鋳物や鍛造の世界にはブリネル、焼入れ部品の世界にはロックウェルという使い分けが、現場の習慣として根づいていったのです。
現行のJISは「数値+記号」の順
現在のJISでは、硬さは「数値+記号」の順に書くことになっています。たとえば次のような書き方です。
- ロックウェル硬さ:60HRC
- ブリネル硬さ:200HBW 10/3000(10mm球・試験力3000kgf相当)
- ビッカース硬さ:640HV30(試験力30kgf相当)
一方、「HRC60」のように記号を先に書く表記も、現場では今も広く使われています。古い図面や海外の図面、社内の慣習を引き継いだ図面に多い書き方です。
どちらで書かれていても意味は同じ
実務上は、「HRC60」と「60HRC」の意味は同じです。読む側としては、どちらで書かれていても戸惑う必要はありません。
ただし、自分で新しく図面を描くときは、社内の図面規定を確認したうえで、JISの「数値+記号」の順にそろえておくと安心です。表記をそろえることは、図面を読む人への小さな思いやりです。
ブリネルの記号がHBからHBWに変わった理由
もう1つ知っておきたいのが、ブリネル硬さの記号です。以前は鋼球を使ったHBSと、超硬合金球を使ったHBWの2種類がありました。現在のJISでは超硬合金球に統一され、記号もHBWになっています。
古い図面に「HB」や「HBS」とあっても、実務では「ブリネル硬さ」の指示として読めば問題ありません。記号が変わったのは、硬い材料を測ったときに鋼球が変形して値がずれるのを防ぐためです。
図面に硬さを正しく指示する4つのポイント
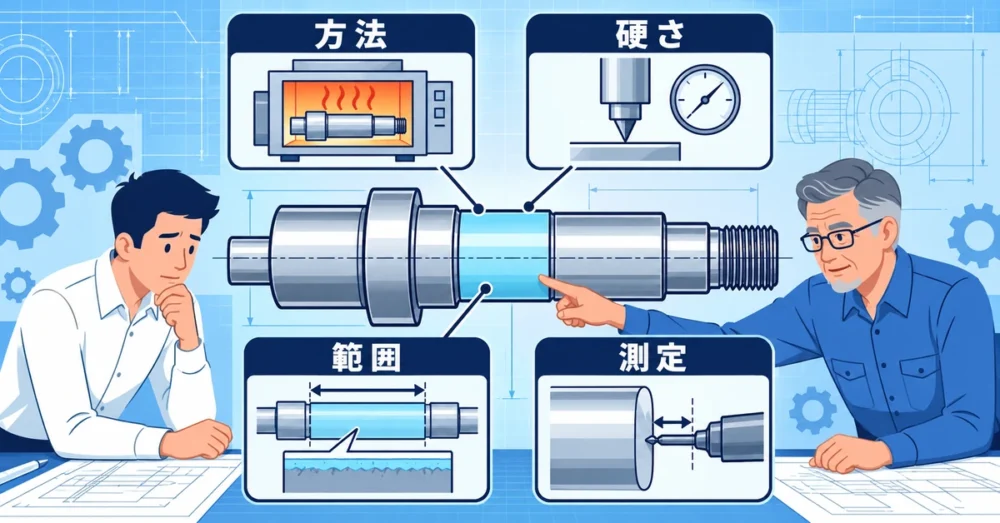
ここからは、設計者として硬さを指示するときの具体的な書き方を解説します。次の4つを押さえるだけで、図面の伝わり方は大きく変わります。
ポイント1:熱処理の方法と硬さを分けて書く
まず、「何をするか」と「どう確認するか」を分けて書きます。たとえば、S45Cのシャフトで軸受がはまる部分だけを硬くしたい場合は、次のような書き方になります。
高周波焼入れ・焼戻し 表面硬さ 50〜55HRC 有効硬化層深さ 1.5〜2.5mm
方法(高周波焼入れ・焼戻し)、確認の物差し(HRC)、数値の範囲、深さがそろっていれば、熱処理業者は迷わずに作業できます。
ポイント2:硬さは「範囲」で指示する
硬さは、材料の成分や炉の温度のわずかな違いでばらつきます。そのため、「55HRC」と1点で書くと、54でも56でも不合格かどうか判断できません。
実務では、「58〜62HRC」のように4〜5ポイント程度の幅を持たせるのが一般的です。下限だけが大事な場合は「50HRC以上」と書く方法もあります。範囲を書くことは、加工する人に「ここまでなら合格」という安心を渡すことです。
ポイント3:硬くする範囲を図で示す
部品の一部だけを焼入れする場合は、その範囲を図で示します。JIS B 0001(機械製図)では、熱処理などの特殊な加工をする範囲を、太い一点鎖線で外形線に沿って示す方法が定められています。
範囲を図で示しておけば、ねじ部やキー溝のように硬くしたくない部分まで焼きが入るのを防げます。私のシャフトの失敗も、この一点鎖線を1本引いておけば防げたものでした。
ポイント4:測定できる形と厚さかを確認する
最後に、指示した硬さが本当に測れるかを確認します。ロックウェル硬さでは、試験片の厚さがくぼみ深さのおよそ10倍以上必要とされています。
たとえば60HRCのくぼみ深さは約0.08mmなので、必要な厚さはおよそ0.8mmです。20HRCなら0.16mmの10倍で、約1.6mmになります。これより薄い板や、表面だけを硬くした薄い層の硬さは、HRCではなくビッカース硬さで指示する方が適切です。
また、測定面が曲面や斜面だと、圧子が正しく押し込まれず値がずれます。小径の軸の端面など、平らな測定場所があるかどうかも設計の段階で確認しておきたいところです。
関連して、材質記号の読み方は「鋼材の材料記号の読み方」で、焼入れ後に研削仕上げが必要になる理由は「嵌合部の研削が必要な理由」で詳しく解説しています。
硬さ指示で迷わないための5つの具体アクション
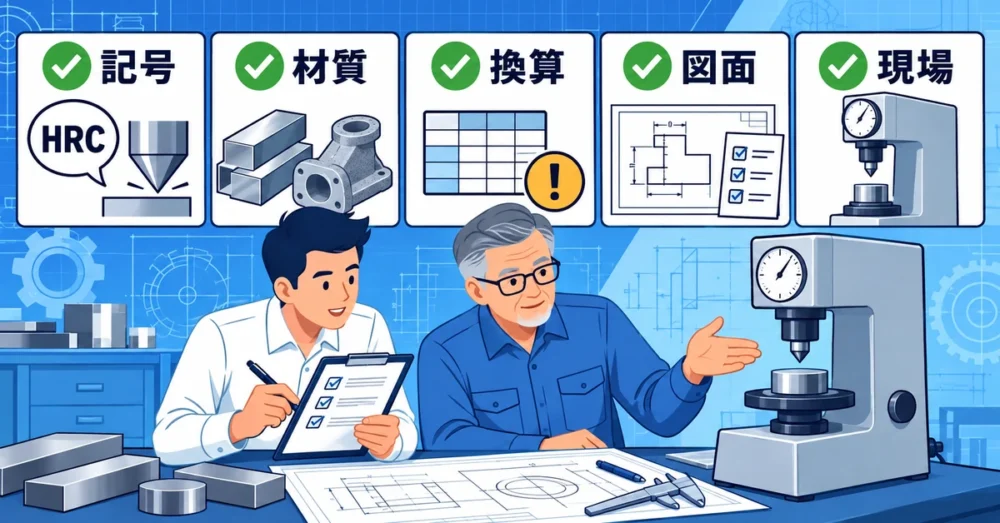
最後に、明日からすぐに実践できる行動を5つ紹介します。どれも特別な道具はいりません。
アクション1:硬さの記号を見たら「何で測るか」を言葉にする
図面でHRC、HB、HVを見つけたら、「ロックウェルのCスケールで測る」「ブリネルで測る」と、声に出すつもりで言い換えてみてください。記号を試験方法の名前として読む習慣がつくと、熱処理と硬さを取り違えることがなくなります。
アクション2:材質と硬さの記号の組み合わせを確かめる
次に、材質欄と硬さの記号の組み合わせを確認します。目安は次のとおりです。
| 材質の例 | 状態 | 使われることが多い硬さ |
|---|---|---|
| SKD11、SUJ2 | 焼入れ・焼戻し | HRC |
| S45C | 生材・調質 | HB または HRC (調質の硬さによる) |
| FC200、FCD450 | 鋳放し | HB |
| 浸炭・窒化した部品 | 表面硬化 | HV(硬化層の深さもHVで測る) |
| 薄板・小物部品 | - | HV |
この組み合わせから外れている指示を見つけたら、それが確認のきっかけになります。たとえば鋳鉄にHRCが書かれていれば、先ほどの検証のとおり、書き間違いか部分焼入れの指示かを確かめましょう。
アクション3:換算した値で合否を判断しない
測定結果をほかの硬さに換算して合否を決めるのは、できるだけ避けてください。とくに鋳鉄やステンレス、非鉄金属では、鋼の換算表は使えません。図面に指示された物差しで直接測るのが原則です。
どうしても換算が必要な場合は、使った換算表の名前を検査記録に残し、お客様の了解を得ておきます。後でトラブルになったとき、根拠を示せるかどうかで対応が大きく変わります。
アクション4:自分の図面の硬さ指示を3項目で点検する
過去に自分が描いた図面から、硬さを指示したものを3枚選んでみてください。そのうえで、次の3項目がそろっているかを点検します。
- 熱処理の方法が書かれているか
- 硬さが範囲で書かれているか
- 硬くする場所と深さが分かるか
1つでも欠けていれば、次の改訂で書き足しておきましょう。この点検は10分ほどでできますが、将来の手戻りを確実に減らしてくれます。
アクション5:測定の現場を一度見に行く
可能であれば、社内の品質保証部門や熱処理業者で、硬さ測定の様子を一度見学してみてください。ロックウェル試験機が数秒で値を表示する様子や、ブリネルの大きなくぼみを実際に見ると、記号の違いが体感として理解できます。
私自身も若手のころ、熱処理業者の検査室で、鋳物のブリネル試験を見せてもらったことがあります。直径4mmほどのくぼみを見て、「これなら黒鉛を何本もまとめてつぶせる」と腑に落ちました。記号の意味は、現物を一度見るだけで一生忘れない知識に変わります。
なお、焼入れとは別の仕組みで金属が硬くなる現象については、「加工硬化とは」で解説しています。
まとめ|ロックウェル硬さは「くぼみの深さ」で測る硬い材料用の物差し
ここまでの内容を整理します。
- ロックウェル硬さ(HRC)は熱処理の名前ではなく、圧子のくぼみの深さで測る硬さの試験方法です
- HRCは1目盛りが深さ2μmに相当し、おおむね20〜70HRCの硬い材料を測るための物差しです
- HRC・HB・HVは測り方が違うため、同じ硬さでも数字が変わり、鋼の換算表は鋳鉄など他の材料には使えません
- FC200は規格でHB223以下と決められており、熱処理をしない鋳鉄にHRCが書かれていたら確認が必要です
- 図面では、熱処理の方法・硬さの範囲・硬くする場所と深さをそろえて指示します
図面の小さな記号の裏には、どの物差しで、どこを、どこまで確かめるのかという、設計者の意図が詰まっています。その意図を読み取り、言葉で確認できることが、設計者としての大切な力です。記号の意味を自分の言葉で説明できたとき、図面はただの紙から「会話の道具」に変わります。
ただ、こうした材料や図面の知識は、職場で体系的に教わる機会が少なく、独学では身につくまでに時間がかかるのも事実です。今の職場で技術を深められているか不安な方や、設計者としての今後に迷いがある方は、一度ご自身のキャリアを客観的に見直してみることをおすすめします。
製造業・メーカーに特化した転職エージェント「メーカーズジョブ」では、業界に詳しいコンサルタントに無料で相談できます。転職を決めていない段階でも、今の経験がどう評価されるかを知る材料になります。
参考・出典
- JIS Z 2245 ロックウェル硬さ試験-試験方法
- JIS Z 2243 ブリネル硬さ試験-試験方法
- JIS Z 2244 ビッカース硬さ試験-試験方法
- JIS G 5501 ねずみ鋳鉄品
- JIS B 0001 機械製図
- シリコロイ「硬度換算表」(SAE J417からの抜粋)

コメント
コメント一覧 (2件)
[…] HRCという記号が何を表し、図面でどう読めばよいかは、HRCの意味と読み方で解説しています。 […]
[…] 硬さの数値を図面にどう書けば熱処理業者に正しく伝わるかは、図面での硬さ指示で詳しく解説しています。 […]