「この図面、何が書いてあるのかわからない…」「公差を入れろと言われたけど、どう決めればいいのかわからない…」
機械製図の公差で悩んでいる皆さん、結論からお伝えします。公差とは「部品がきちんと機能するばらつきの範囲」を設計者が決めたものです。図面を読むときは「寸法公差・はめあい・幾何公差」の3種類を見分け、自分で決めるときは「機能→加工方法→公差の種類→コスト」の4ステップで考えます。この2つを押さえれば、公差の読み方も決め方も、もう迷いません。
私自身、入社直後に「この図面を見て、どこがおかしいか指摘してください」と言われ、何もわからず黙り込んでしまった経験があります。初めて自分で部品図を描いたときも、参考書を見ながら「±0.1mmにします」と答えて、先輩に「なんでそのアセンブリでその公差が必要なの?」と聞き返され、何も答えられませんでした。
この記事では、機械設計25年以上の経験をもとに、公差の考え方・読み方・決め方を、計算例を交えて順番に解説します。
機械製図の公差とは何か:ばらつきを「設計」する行為
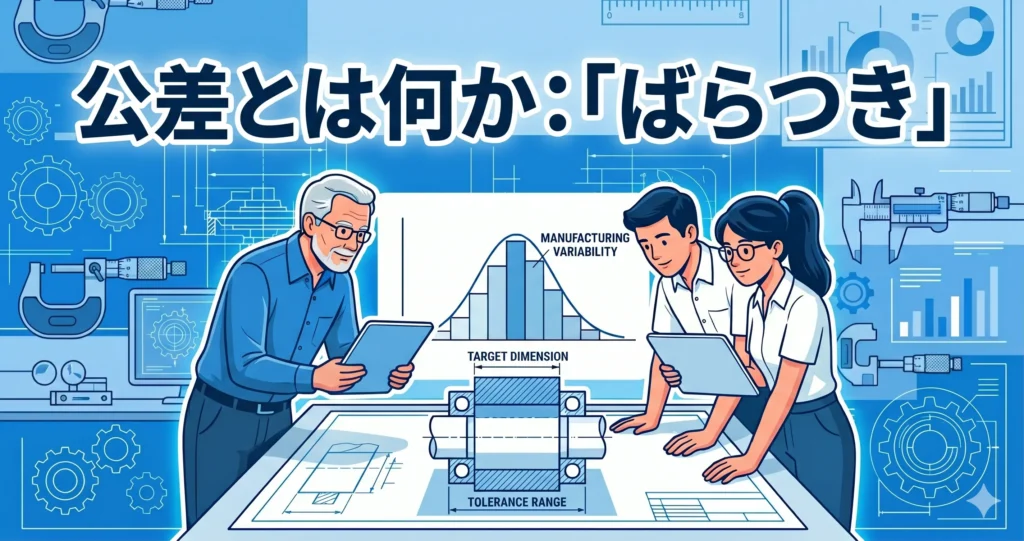
公差を正しく理解するには、まず「製造には必ずばらつきがある」という現実を受け入れるところから始めます。
完璧な寸法は存在しない
図面に「φ20」と書いても、出来上がる部品はぴったりφ20.000mmにはなりません。φ20.003かもしれないし、φ19.997かもしれません。刃物の摩耗、材料のばらつき、温度による膨張と収縮。どんなに精密な機械を使っても、ばらつきは必ず生まれます。
公差のない図面は、製造現場に「完璧な寸法で作れ」と求めているのと同じです。それは物理的に不可能なので、加工者は「このくらいでいいだろう」と自分で判断するしかなくなります。公差を決めないことは、製造の判断を加工者に丸投げすることです。
ここで、よく混同される「公差」と「ばらつき」の違いを整理しておきます。ばらつきは「実際に出てしまう差」、公差は「許してよい差の範囲」です。ばらつきが公差の範囲に収まっていれば合格、はみ出せば不合格になります。設計者が決めるのは公差のほうで、製造現場はばらつきを公差の内側に収めるように加工します。
公差は「機能の境界線」
公差を一言で表すと、「この範囲を外れると部品が機能しなくなる、その境界線を設計者が引くこと」です。たとえば、穴をφ20 H7(+0.021〜0)、軸をφ20 h6(0〜−0.013)にすると、すき間は最小0mm、最大0.034mmになり、軸が穴に入って動く「すきまばめ」になります。この公差の根拠は、「この範囲なら軸が入り、必要なすき間も確保できる」という機能の要求です。
なぜH7とh6なのか。答えは「この機能を保証できる、いちばん緩い組み合わせだから」です。公差は小さいほど良いのではなく、「機能を保証できる最も緩い公差」が良い公差です。この「なぜ」を説明できるかどうかで、設計の信頼性と製造コストに大きな差が生まれます。
公差は「精度の指示」ではなく「機能の保証」
「精度が高いほど良い部品になる」という考えは、よくある誤解です。公差の決め方を間違えると、次のような問題が起きます。
- 公差が厳しすぎる → 加工方法が限られ、加工費や検査の手間が急に増える
- 公差が緩すぎる → 組み立てにくくなる、がたつく、機能しない
- 公差の根拠があいまい → 検査の基準がぶれ、品質が安定しない
つまり公差を決める作業は、精度を高める作業ではありません。コストと品質のバランスを最適にする作業です。
公差表記の読み方:3種類を見分ける
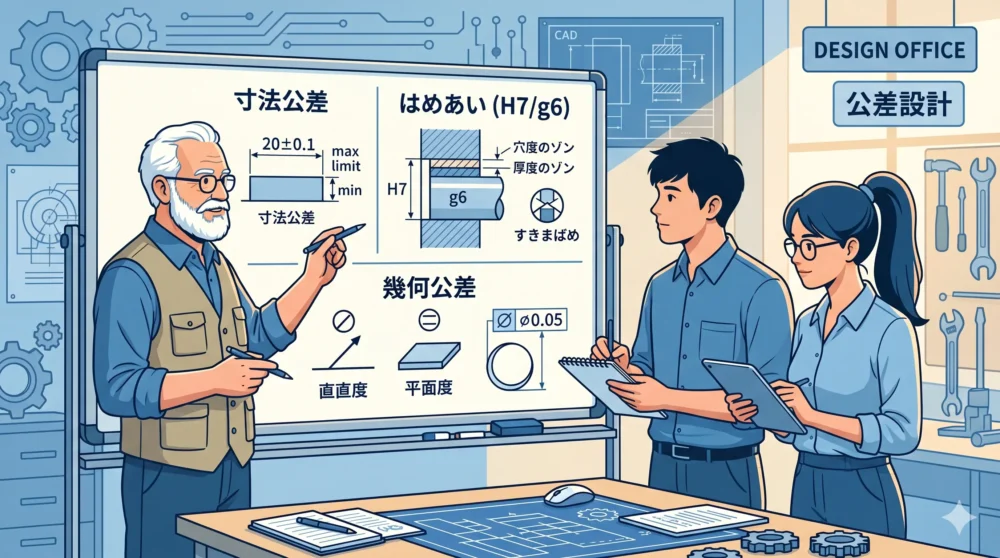
図面に書かれた公差は、大きく「寸法公差」「はめあい」「幾何公差」の3種類に分けられます。まず「これは何の公差なのか」を見分ける習慣をつけることが、読み方の第一歩です。
| 種類 | 図面での書き方の例 | 何を決めているか |
|---|---|---|
| 寸法公差 | 20±0.05、φ20 +0.021/0 | 長さや直径が、どこからどこまでなら良いか |
| はめあい | φ20 H7/g6 | 穴と軸を組み合わせたときの、すき間やしめしろ |
| 幾何公差 | 平面度0.02、位置度φ0.1 | 形・向き・位置のずれの許容範囲 |
寸法公差の読み方
寸法公差は、「基準寸法」と「上下の許容差」で表します。「φ20 +0.021/0」なら、直径の最大が20.021mm、最小が20.000mmという意味です。上の数字が上限、下の数字が下限と覚えておけば、まず読み間違えません。
一方、公差が書かれていない寸法にも、ばらつきの許容範囲はあります。図面の表題欄などで「普通公差 JIS B 0405 中級」のように指定すると、個別に公差を書かない寸法にはその値が適用されます。機能に影響しない寸法は普通公差に任せると、図面がすっきりし、加工者も迷いません。
たとえば中級(記号m)の場合、長さ寸法の許容差は次のとおりです。
| 基準寸法の区分 | 中級(m)の許容差 |
|---|---|
| 0.5mm以上 6mm以下 | ±0.1mm |
| 6mmを超え 30mm以下 | ±0.2mm |
| 30mmを超え 120mm以下 | ±0.3mm |
| 120mmを超え 400mm以下 | ±0.5mm |
| 400mmを超え 1000mm以下 | ±0.8mm |
同じ「公差を書かない寸法」でも、50mmなら±0.3mm、10mmなら±0.2mmまで許されるということです。普通公差が実際の寸法にどう効くかは、長穴の公差の読み方で具体的な数字を使って解説しています。
はめあい記号の読み方
「H7/g6」のような表記が、はめあい記号です(JIS B 0401)。大文字のアルファベットが穴、小文字が軸を表し、数字は公差等級(精度の段階)です。H7は「基準穴」として最もよく使われます。H7に組み合わせる軸がg6なら「すきまばめ」、k6なら「中間ばめ」、p6なら「しまりばめ」です。
はめあいの種類ごとの使い分けや、選び方の基準は、はめあい公差の選び方で詳しく解説しています。
幾何公差の読み方
幾何公差は、形・向き・位置・振れといった、寸法だけでは表せないずれを決めるものです(JIS B 0021)。種類は多いですが、最初によく出てくる記号から覚えましょう。
| 分類 | 名前 | 記号 | 使う場面の例 |
|---|---|---|---|
| 形状 | 真直度 | ⏤ | 長い軸の曲がり |
| 形状 | 平面度 | ⏥ | シール面や取り付け面の平らさ |
| 形状 | 真円度 | ○ | 軸受がはまる部分の丸さ |
| 形状 | 円筒度 | ⌭ | 精密な軸全体の形 |
| 姿勢 | 直角度 | ⊥ | 基準面に対する穴や面の角度 |
| 姿勢 | 平行度 | ∥ | 2つの面の平行 |
| 位置 | 位置度 | ⌖ | ボルト穴の配置 |
| 位置 | 同軸度 | ◎ | 同じ軸上にある複数の直径 |
| 振れ | 円周振れ | ↗ | 回転させたときの振れ |
幾何公差では、どこを基準に測るかを示す「データム」が欠かせません。データムがあいまいだと測り方が何通りもでき、検査のトラブルにつながります。記号の意味と図面での書き方は、幾何公差の読み方と記号の意味で一覧にしています。
表面粗さもあわせて読む
公差と並んでよく出てくるのが、表面粗さ(Ra・Rz)です。Raは表面の凹凸の平均的な高さを表し、数字が小さいほど滑らかになります。目安として、Ra6.3は一般的なフライス・旋削の面、Ra1.6は精密な切削や研削の面、Ra0.4以下は研削やラッピングで仕上げる面です。
表面粗さは「寸法のばらつき」ではなく「表面の細かな凹凸」を決めるものなので、寸法公差とは別物として読むのがコツです。Raの読み方と現場での注意点は、面粗さRa指示の正しい読み方で解説しています。
初心者が公差でつまずく5つの原因
公差の読み方がわかっても、自分で決める段階になると、多くの人が同じところでつまずきます。原因は「知識不足」よりも「考え方の誤解」であることがほとんどです。
原因① 表記の種類を区別していない
寸法公差・はめあい・幾何公差を区別しないまま図面を読むと、「何のための数字か」がつかめません。たとえば、穴と軸の寸法公差だけを厳しくしても、穴の円筒度や軸の真直度が悪ければ、なめらかには組み合わさりません。「どんなずれが機能に効くのか」を考える入口が、この区別です。
原因② 機能から逆算していない
「とりあえず±0.01にしておこう」「前の図面と同じでいい」「厳しいほど良い設計だろう」。初心者がよくやるのが、この決め方です。私も設計を始めたばかりの頃、先輩から「この公差、根拠は?」と聞かれて答えられず、恥ずかしい思いをしました。
公差は、「部品がどう動き、何を達成しなければならないか」から決まります。回転する軸をガタなく支えたいのか、圧入して固定したいのかで、はめあいの種類も公差も変わります。機能が先、公差は後です。
原因③ 累積公差を計算していない
複数の部品を組み合わせると、それぞれの公差が積み重なります。厚さに±0.05mmの公差がある板を3枚重ねれば、合計のずれは最大±0.15mmです。部品単体の公差しか見ていないと、組み立てたときに「入らない」「動かない」というトラブルが起きます。
私は新人の頃、10部品からなるリニアガイドのユニットで累積公差の計算を怠り、最終的なすき間がゼロどころかマイナス(干渉)になって、組立ライン全体を止めてしまったことがあります。あのときの工場長の顔は、今でも忘れられません。
原因④ 加工方法の精度を知らない
同じ公差でも、加工方法によって出しやすさがまったく違います。この感覚がないまま厳しい公差を書くと、加工方法を変えざるを得なくなり、コストが一気に上がります。
私自身、20代の頃に担当したシャフトとベアリングのはめあい設計で、必要以上に厳しい公差を指示してしまいました。加工業者から「この精度では単価が3倍になります」と言われ、上司に「なぜこの公差が必要なのか説明できるか?」と問われて、何も答えられませんでした。
原因⑤ 実物と図面を対応させていない
図面の数字が、実物のどこにどう表れるのか。私自身、最初の2年間は、加工品を手に取って図面と照らし合わせる経験が圧倒的に少なかったと感じています。入社2年目に初めて加工現場で旋盤作業を体験したとき、「0.01mmの精度がいかに難しいか」を初めて体感しました。それ以来、図面を描くときに「加工者が困らない指示か」を意識するようになりました。
厳しすぎる公差と緩すぎる公差で起きること
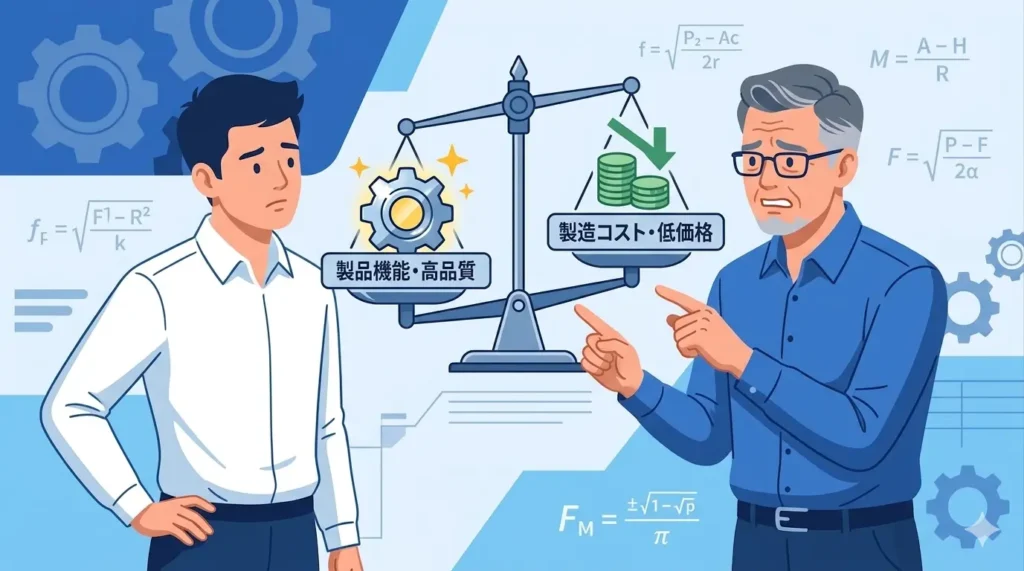
公差の決め方で犯しやすいミスは、必要以上に厳しくすることと、必要以上に緩くすることの2つです。どちらも「なぜこの公差か」を考えないことから生まれます。2つを比べると、次のようになります。
| 厳しすぎる公差 | 緩すぎる公差 | |
|---|---|---|
| コスト | 加工方法が変わり、加工・検査の手間が増えてコストが急に上がる | 安く作れる |
| 作れるか | 工法の限界を超えると「この公差は守れません」と言われる | 作りやすい |
| 測れるか | 深い穴の内径などは、測り方まで決めないと管理できない | 測りやすい |
| 機能 | 機能上のメリットはほとんどない | がたつき・液漏れ・組み付け精度の不足が起きる |
公差を緩めることは、「コストを下げる」と同時に「機能のリスクを上げる」ことです。この二律背反のどこで折り合いをつけるかが、公差を決めるときの核心になります。
その判断の材料になるのが、加工方法ごとの精度の目安です。あくまで一般的な目安で、機械の状態・寸法の大きさ・材料・条件によって変わります。実際の設計では、加工先に確認してください。
| 加工方法 | 公差の目安 | 特徴 |
|---|---|---|
| 普通の旋削・フライス加工 | ±0.05〜0.1mm程度 | 汎用機で対応でき、コストが低い |
| 精密な旋削・マシニングセンタ | ±0.01〜0.05mm程度 | NC機の精密な制御が必要で、コストは上がる |
| 研削加工 | ±0.005〜0.01mm程度 | 専用の研削盤が必要で、加工時間が長い |
| ワイヤ放電加工 | ±0.005〜0.02mm程度 | 硬い材料や複雑な形に向く |
| 超精密加工・ラッピング | ±0.001mm程度以下 | 特殊な設備や恒温環境が必要 |
普通の旋削で±0.005mmを求めるのは、研削と同じ精度を求めることになります。公差は「設計者の要求」ではなく「製造現場との約束」だと考えてください。
公差を決める4ステップ
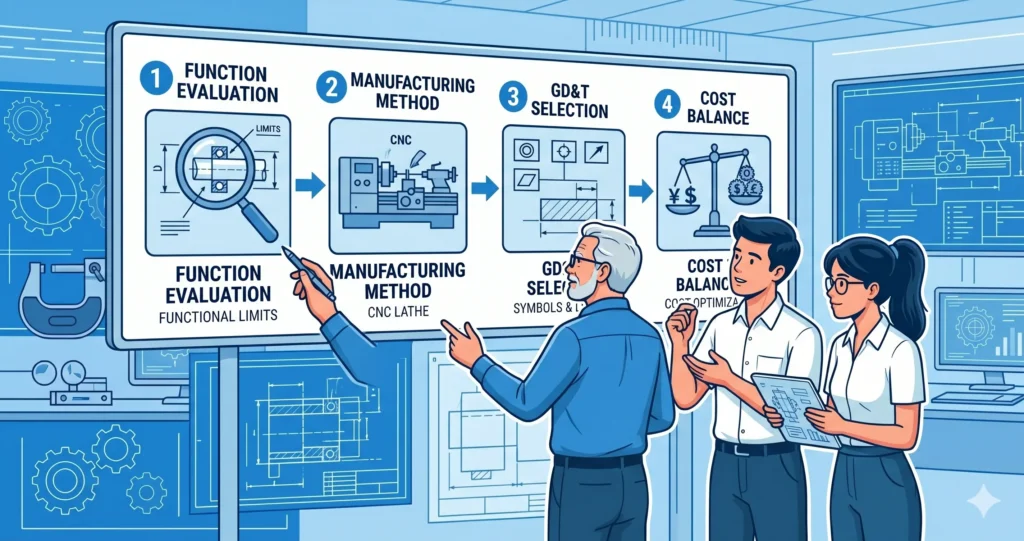
「機能を保証できる最も緩い公差」を、実際の設計でどう決めるか。次の4つのステップで考えます。答えを出す手順というより、「なぜこの公差か」を説明できる根拠を積み上げる順番です。
Step1 寸法が機能に与える影響を考える
出発点は図面の数値ではなく、「この寸法が変わったら何が起きるか」という問いです。軸と穴のはめあい寸法は、わずか0.01mmの違いが組み付けの可否を左右します。一方、外装部品の取り付け穴の位置は、多少ずれても機能に影響しないこともあります。
機能を整理するときは、次の問いを使ってください。
- 動く部品か、固定される部品か
- どのくらいのガタが許されるか(ガタゼロが必要か)
- 組み立て後に調整できるか、できないか
- この寸法が上限値・下限値になったとき、部品は正しく機能するか
具体例で考えてみましょう。2枚の板をM6のボルトで締結し、どちらの板にもφ6.6の通し穴をあけるとします。ボルトの外径は6mmなので、穴とのすき間は直径で0.6mmです。このすき間の分だけ、穴の位置がずれてもボルトは通ります。そのため、各板の穴の位置度はφ0.6mmまで許されます。
もし「念のため」と位置度をφ0.05にすれば、精密な加工が必要になり、コストが跳ね上がるだけです。逆に、穴の位置度をφ1.0にすれば、2枚の穴の中心が最大1.0mmずれて、ボルトが通らない組み合わせが出てしまう計算です。すき間という機能から逆算すれば、公差は根拠を持って決められます。穴が大きいほど位置のずれを多く許せる、という考え方をさらに進めたのが最大実体公差(MMC)です。詳しくは最大実体公差MMCとは?で解説しています。
上限でも下限でも機能するなら、その公差範囲は適切です。機能しないなら、公差の見直しが必要です。
Step2 加工方法の能力を確かめる
必要な公差の範囲が決まったら、前の章の目安の表を使って、その公差を実現できる加工方法があるかを確かめます。実現できない場合は、加工方法を変えるか、設計を見直して公差を緩められないかを考えます。「作れる公差」の範囲で設計することも、設計者の責任です。
Step3 寸法公差か幾何公差かを選ぶ
寸法公差だけでは、形・向き・位置のばらつきは管理できません。たとえば長い軸の曲がりを寸法公差で管理しようとすると、何か所も測る必要があり、管理が複雑になります。真直度の幾何公差を指定すれば、求めていることを1つの記号で伝えられるわけです。
ただし、幾何公差を使いすぎると図面が複雑になり、読み解く手間が増えます。「寸法公差で十分か、幾何公差が必要か」も、なぜを問う判断の一部です。
Step4 コストと機能のバランスを取り、根拠を残す
Step1〜3の情報をまとめて、公差を決めます。Step1で「±0.05mm以内なら機能する」とわかり、Step2で「普通の旋削で±0.05mmは出せる」と確認できたなら、公差は±0.05mmです。「念のため±0.01mm」にする必要はありません。反対に、±0.01mm以内でなければ機能しないなら、精密な加工が必要だと理解したうえで±0.01mmを指定します。
そして、この判断の根拠を設計書に残してください。「機能Aを保証するために、この寸法は±0.01mmが必要」と書いておけば、あとでコスト削減を求められたときに「ここを緩めると機能Aが保証できない」と説明できます。根拠のない公差は、コスト削減の圧力に対して無防備です。
累積公差の計算:最悪値法とRSS法
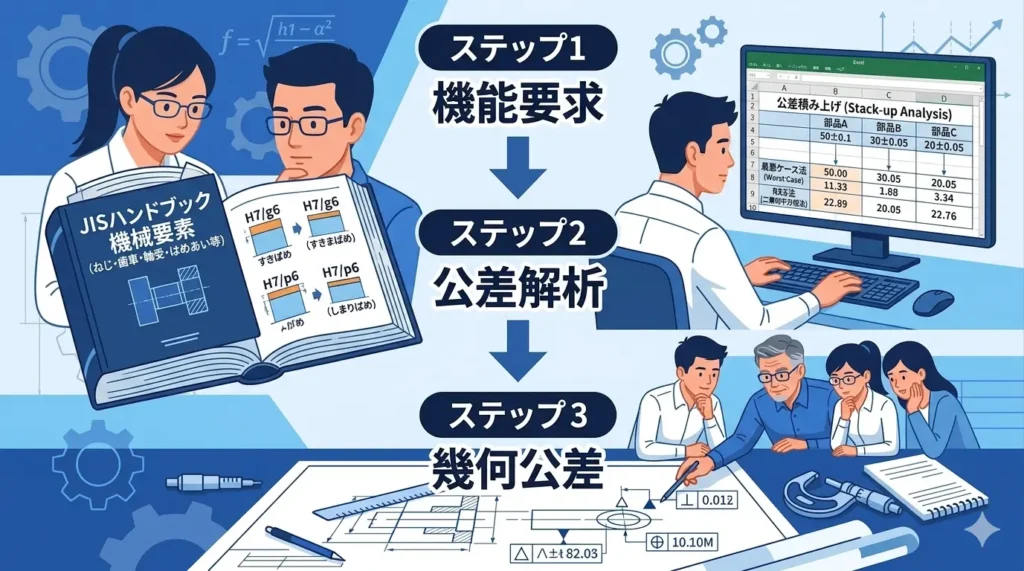
複数の部品を組み合わせるときは、それぞれの公差がどれだけ積み重なるかを計算します。これを「累積公差(公差の積み上げ)」の計算といいます。代表的な方法は、最悪値法とRSS法の2つです。具体的な数字で比べてみましょう。
長さ50±0.1mm、30±0.05mm、20±0.05mmの3つの部品を一列に並べると、合計の長さは100mmです。この合計が、どれだけばらつくかを計算します。
| 計算方法 | 計算 | 合計のばらつき |
|---|---|---|
| 最悪値法 | 0.1+0.05+0.05 | ±0.20mm |
| RSS法(二乗和平方根) | √(0.1²+0.05²+0.05²)=√0.015 | 約±0.12mm |
最悪値法は、すべての部品が同時に公差の端になる、最も悪い組み合わせを考えます。最も安全ですが、そのぶん各部品の公差を厳しくしなければならなくなりがちです。RSS法は、各部品のばらつきが互いに関係なく、平均のまわりに分布すると考えて計算する方法です。部品の数が多いほど、最悪値法との差が大きくなります。
| 最悪値法 | RSS法 | |
|---|---|---|
| 考え方 | 全部が同時に最悪になると考える | ばらつきは打ち消し合うと考える |
| 向いている場面 | 安全性・品質が最優先の部品、少量品 | 大量生産品、部品点数の多いユニット |
| 注意点 | 公差が厳しくなり、コストが上がりやすい | ごくまれに、計算の範囲を超えるものが出る前提で使う |
私がある産業機械の設計を担当したとき、10個以上の部品が積み重なるユニットで最悪値法を使ったところ、全部品の公差を厳しくしなければならず、製造コストが跳ね上がりました。そこでRSS法に切り替えて見直した結果、品質を保ったままコストを約30%下げられました。
計算はExcelでも十分にできます。最悪値法とRSS法の計算シートを1枚作っておくだけで、大きな武器になります。SolidWorksやCATIAなどの3D CADには公差解析の機能もありますが、ツールはあくまで補助です。「なぜその公差が必要か」という考え方がないと、ツールの結果を正しく読み取れません。
公差設定の実務チェックリスト
図面に公差を書き込む前に、次のチェックリストを一度確認してください。チェックできない項目があれば、そこに「なぜ?」が抜けているサインです。
| 観点 | 確認すること |
|---|---|
| 機能 | 上限値・下限値になっても機能するか/機能に影響する寸法としない寸法を区別したか |
| 累積 | 組み立てたときの累積公差を計算したか |
| 加工方法 | 使う加工方法で実現できる公差か/測定方法は現場で実施できるか |
| 公差の種類 | 寸法公差で十分か、幾何公差が必要か/データムは適切か/普通公差で代わりにできる寸法はないか |
| コスト | 「念のため厳しく」という根拠のない公差が混ざっていないか/機能を保証できる最も緩い公差か |
| 根拠の記録 | なぜこの公差値かを設計書に残したか/後任が図面を見て意図を理解できるか |
特に見落とされやすいのが、最後の「根拠の記録」です。製造現場が「この公差を守る理由」を知っていれば、工程管理の優先順位が変わります。検査でも「ここは特に厳しく見る」という情報が伝わります。
今日からできる公差の学び方
公差の感覚は、机の上だけでは身につきません。今日からできることを6つ紹介します。
- 手元の図面で「H7」と書かれた寸法を全部探し、できれば実物と並べて確認する
- 自分が描いた図面の公差を1つずつ見直し、「なぜこの公差か」を言葉で説明できるか確かめる
- JIS B 0401のはめあいの許容差の表を手元に置き、辞書のように使う(JISは日本産業標準調査会のWebサイトで閲覧できる)
- 加工現場を見学し、加工先に「この公差は実現できますか?コストはどう変わりますか?」と聞く
- 加工品を手に取り、±0.05mm(ばらつきの幅0.1mm)がどのくらいかを感じる。髪の毛(太さ約0.05〜0.1mm)1〜2本分ほどの世界
- 不良が出たときに「どの公差が外れたのか」という目で原因を考える
私は新人の頃、はめあいの代表的な組み合わせをA4用紙1枚にまとめて、机の前に貼っていました。若手の頃には、先輩の図面を100枚以上読み込み、「この公差の意味は?」と質問し続けました。設計10年目には、ある部品の組立ラインで「入らない・抜けない」というトラブルが続き、本格的に公差を学び直しています。トラブルは、公差を学ぶ最高の教科書です。
公差の判定で迷いやすい「測った値が公差ぎりぎりのとき、合格か不合格か」という問題は、公差±0.1で10.13は合格?で解説しています。
まとめ:公差一つにも設計の意図がある
機械製図の公差について、この記事の要点を振り返ります。
- 公差は精度の要求ではなく、「部品が機能するばらつきの範囲」を設計者が決めたもの
- 読むときは、寸法公差・はめあい・幾何公差の3種類を見分ける
- 厳しすぎる公差はコストを、緩すぎる公差は機能不全を招く。目指すのは「機能を保証できる最も緩い公差」
- 決めるときは「機能→加工方法→公差の種類→コストと根拠」の4ステップで考える
- 組み立てるときは累積公差を計算する(最悪値法は安全側、RSS法は量産向き)
公差設計の本質は、加工者・組立者・検査者への「思いやり」だと私は考えています。「ここは精度が命、ここはざっくりで構わない」「この部品はこれだけのガタを許している」「何をどこで測ればいいか」。これらを図面で正確に伝える手段が、公差です。
「図面は設計者と製造者のコミュニケーション。公差はその言語である」。この言葉を胸に、ぜひ今日から、図面の数字の後ろにある「なぜ」を意識してみてください。
はめあいの選び方、幾何公差の記号、長穴の公差の読み方は、次の記事で詳しく解説しています。

コメント
コメント一覧 (4件)
[…] することも、この原則を理解する前提になります。寸法公差や幾何公差の基本的な読み方については、公差表記の読み方でも詳しく解説していますので、あわせて確認してみてください。 […]
[…] 図面の公差表記の基本を改めて確認したい方は、公差表記の読み方も参考にしてください。 […]
[…] るようになったら、次は寸法に付いた公差の読み方です。公差表記のルールは機械製図の公差表記を読む方法で、「わからない」が続くときの原因と突破口は機械設計がわからない初心 […]
[…] て決める手順は、機械製図の公差の読み方と決め方で計算例つきで解説しています。 […]