「また角度がズレた……」
工場に配属されてまだ間もないころ、私も同じことで悩みました。ベンダーにSPCCをセットしてプレスボタンを押し、曲げ品を測ると、目標90°に対して89°だったり92°だったりする。同じ設定・同じ材料・同じ機械なのに、毎回結果が違うのです。先輩にこっそり聞くと「あー、それは普通だよ」の一言。何が普通で何が問題なのかは、誰も説明してくれませんでした。
皆さんの現場でも、古い金型を使うと中央付近だけ角度が甘くなる、ロットが変わると急にズレ始める、といった悩みはないでしょうか。
結論からお伝えすると、ベンダー曲げの角度がバラつく原因は、曲げたあとに戻る量(スプリングバック)が変わることです。戻り量を動かすのは材料・金型と機械・加工条件の3系統で、原因は6つに分けて考えられます。ズレ方を測れば原因の見当がつき、摩耗した古い金型でも、補正と手順の工夫で精度は取り戻せるでしょう。
この記事では、板金曲げの角度バラつきの原因と対策を、ズレ方から原因を見分ける診断表、古い金型でも精度を出す7つの工夫、設計者が図面でできることの順に解説します。私自身も25年以上、機械設計の仕事の中で板金加工の現場に携わってきました。その経験と、材料規格などの公開情報をもとにまとめています。
板金曲げの角度がバラつく正体は「スプリングバック」
角度がズレると「設定が狂った」「材料が悪い」と考えがちです。ところが本当の原因は、もう一段深いところにあります。それがスプリングバックです。
曲げたあとに「戻る量」が毎回変わる
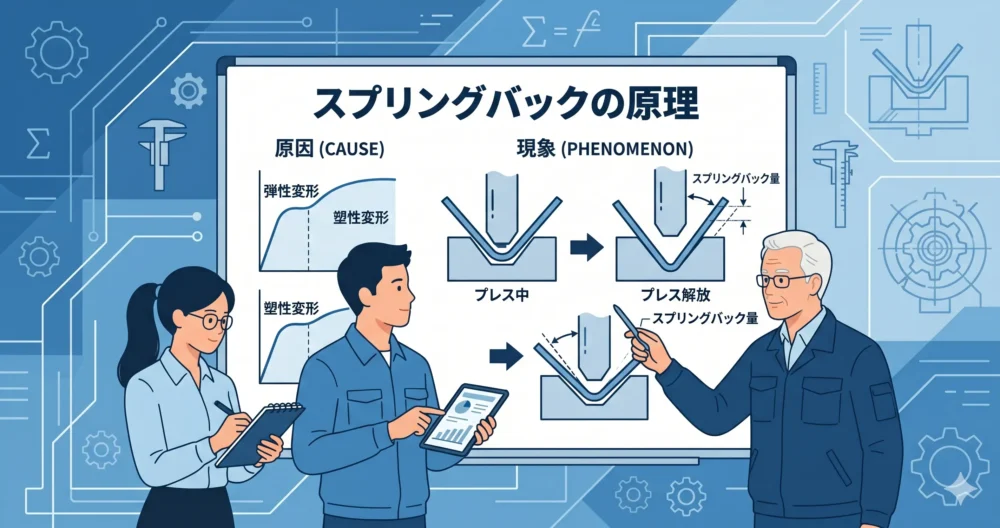
金属の板を曲げると、内部では元に戻ろうとする「弾性変形」と、戻らない「塑性変形」が同時に起きています。プレスを開放した瞬間、弾性変形の分だけ板は元の形へ戻ろうとする。この戻りがスプリングバックの正体です。
戻り量が毎回同じなら、その分だけ多めに曲げれば済みます。困るのは、戻り量そのものが材料や金型の状態で変わってしまうこと。角度のバラつきとは、言い換えれば「スプリングバック量のバラつき」なのです。
スプリングバック量を左右する5つの条件
戻り量は、次のような条件が重なって決まります。
- 材料の硬さ(降伏点・引張強さ):硬い材料ほど戻りやすい
- 板厚:同じ材料でも厚みが変われば戻り量が変わる
- 曲げ半径(内R):Rが大きいほど戻りやすい
- 材料の向き(圧延方向に対する曲げの向き)
- 金型の状態:V溝の幅や肩の摩耗の程度
このうち1つでも変われば、同じ設定でも仕上がり角度はずれてしまいます。「同じ設定なのに結果が違う」という現象は、ここから生まれているわけです。
曲げ方によって戻り量の影響の受け方が違う
ベンダーの曲げ方には、大きく分けて2つあります。V溝の底まで押し込まず、パンチの押し込み深さで角度を決める「エアベンド」と、V溝の底まで押し付けて形を写し取る「底突き(ボトミング)」です。
エアベンドは金型の使い回しが利き、必要な加圧力も小さい反面、押し込みの深さがわずかに変わるだけで角度が変わります。底突きは金型の形に沿わせるため戻り量が小さく安定しやすいものの、大きな加圧力が必要です。古い機械や摩耗した金型で角度が暴れやすいのは、多くの現場がエアベンドで曲げていて、押し込み量の小さな差がそのまま角度に出るからだと考えられます。
古いベンダー金型で「中央付近だけ甘い」が起きる理由
「金型が古いから精度が出ない」というのは正しい見方ですが、表面的な理解にとどまります。なぜ古いと精度が出ないのか。仕組みを押さえると、打つ手が見えてくるはずです。
V溝の肩が摩耗すると支点が動く
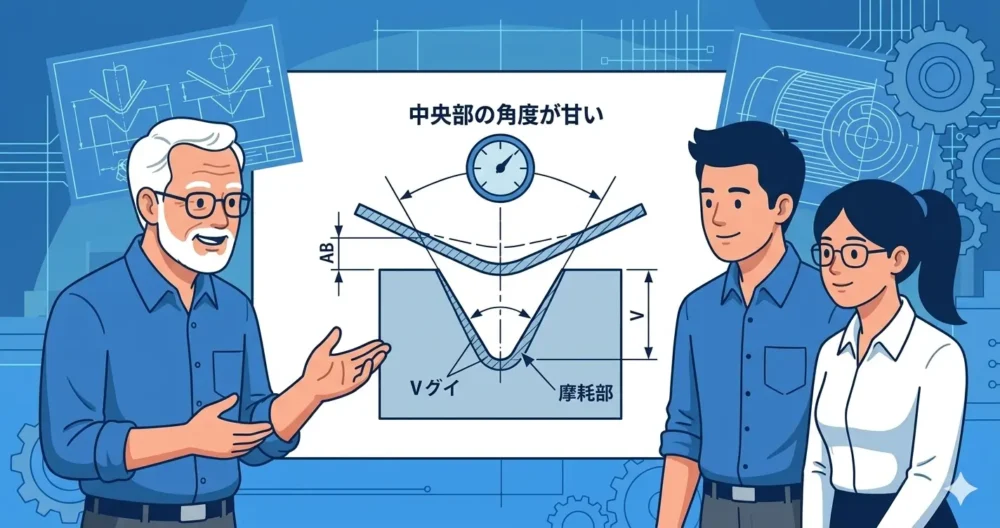
プレスブレーキで曲げるとき、ダイのV溝(ヤゲン)の肩は板を受ける支点になり、最も負荷が集中する場所です。ワークが何万回も当たるうちに、肩は少しずつ丸く摩耗していきます。
肩が丸くなると、板を受けている実際の支点の位置が変わる。支点が変わればテコの比率も変わるため、同じ押し込み量でも曲がり方と戻り量が違ってきます。新品のころに作った設定データのままでは目標角度に届かないのは、このためです。
長尺材ではフレームのたわみが重なる
長い材料を曲げると、機械の中央部に最も大きな荷重がかかります。ラムやベッドはこの荷重でわずかに弓なりにたわみ、中央部の押し込み量が両端より小さくなるのです。
しかもV溝の中央付近はよく使う位置なので、摩耗も進みやすい。この2つが重なった結果が「中央付近だけ角度が甘い」という現象です。エアベンドでは押し込み量の差がそのまま角度に出るため、たわみと摩耗の影響を特に受けやすくなります。
金型の摩耗を見分ける3つの方法
摩耗は少しずつ進むため、毎日使っている人ほど気づきにくいものです。次の3つの方法で、定期的に確かめておくと安心できます。
- V溝の肩を目で見る:よく使う位置だけ光っている、角が丸くなっている
- 位置を変えて曲げ比べる:同じ材料を、V溝の中央と端の使っていない位置で曲げて角度を比べる
- 新品や別の金型と比べる:同じ条件で曲げて、角度の差を測る
位置を変えて曲げ比べたときに角度の差がはっきり出れば、摩耗が原因の一つだと判断できます。差が小さければ、材料や機械の側を疑うのが筋でしょう。
ベンダー曲げの角度がバラつく6つの原因
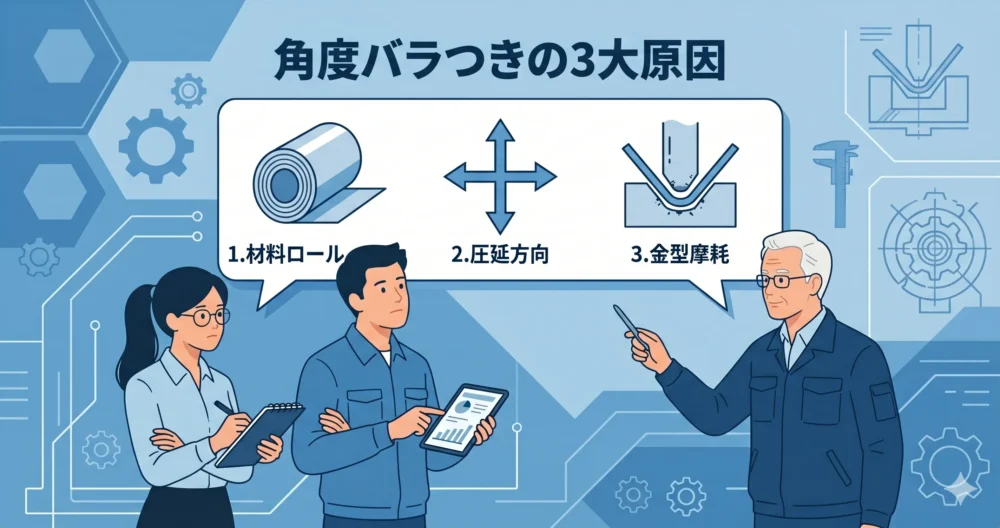
ここからは、角度のバラつきにつながる原因を6つに分けて整理しましょう。材料・金型と機械・加工条件の3系統で見ると、どこから調べればよいかが分かりやすくなります。
原因①:材料ロットの違い
SPCC(冷間圧延鋼板)は工業製品として管理されていますが、硬さや伸びにはロットごとに差があります。「同じSPCC 1.6mmでも、ロットが違えば別の材料だと思って設定を見直す」のが現場の常識です。
私自身も、量産の途中で材料のロットが切り替わった途端に角度が変わり始め、原因が分からず一日悩んだことがあります。材料証明書(ミルシート)を取り寄せると、降伏点が少し高いロットに切り替わっていました。補正値を変えて解決できたものの、ロットを疑う発想がなければ、機械や金型を延々と調べていたはずです。
原因②:圧延方向(板取りの向き)
鋼板は製造の過程で一方向に圧延されるため、圧延方向とそれに直角な方向とで、機械的な性質がわずかに異なります。そのため曲げ線の向きによって、戻り量が変わることがあるのです。
注意したいのは、ロットの途中で板取り(ネスティング)の向きが変わる場合。向きが混ざると、同じ設定のまま突然角度がズレ始めます。これに気づかず設定をいじると、かえって混乱が広がるので気をつけてください。
原因③:パンチ・ダイの肩の摩耗
前の章で説明したとおり、ダイの肩が摩耗すると支点が動き、戻り量が変わります。摩耗はゆっくり進むので、「先月までは問題なかった」という形で表に出てくるのが特徴です。V溝の中でも使用頻度の高い位置ほど摩耗が早く、場所によって角度が違うという症状にもつながります。
原因④:長尺材でのフレームのたわみ
長尺材では、機械のたわみで中央部の押し込みが浅くなります。クラウニング(たわみを打ち消す補正機構)が付いた機械なら、その設定が今の材料や長さに合っているかを確認してみてください。それだけで問題が半分片付くこともあります。
原因⑤:連続稼働による温度の変化
長時間の連続稼働では、機械の油温や金型の温度が上がり、押し込み量や材料の変形の具合が微妙に変わります。「午前中の設定では問題なかったのに、午後から角度がズレ始めた」。そんなときは、温度の変化と摩耗の進み具合を疑ってみましょう。
原因⑥:昔の加工条件をそのまま使っている
摩耗が進んだ今の金型に、新品のころのデータをそのまま当てはめれば、誤差が出るのは当然です。「昔からこの設定でやってきた」という思い込みは、6つの原因の中でも見落とされやすい落とし穴でしょう。設定データには作った日付と使った金型を残しておくと、見直しのきっかけになります。
角度のズレ方で原因を見分ける診断表
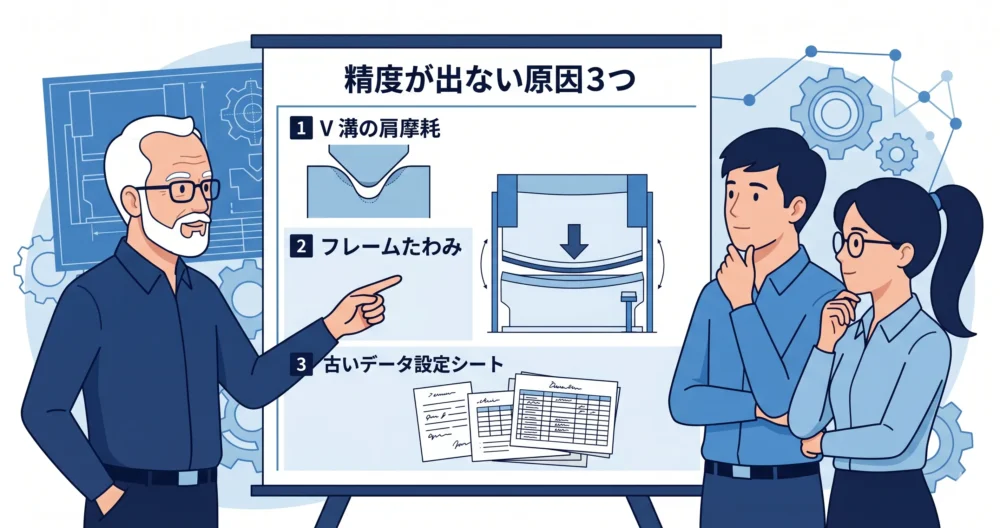
6つの原因は、ズレ方にそれぞれ特徴があります。やみくもに設定を変える前に「どんなズレ方をしているか」を見れば、調べる順番を絞り込めるはずです。現場でよく見るズレ方と、疑う原因の対応を表にまとめました。
| ズレ方 | まず疑う原因 | 確かめ方 | 最初の対策 |
|---|---|---|---|
| 全体が同じ量だけズレる | 補正値が今の条件に合っていない(原因⑥) | 試し曲げ3〜5枚の平均と目標の差を見る | 補正値を測り直して更新する |
| 中央だけ甘く、両端は合う | フレームのたわみ・中央の肩の摩耗(原因③④) | 長尺材で中央と両端の角度を測り比べる | クラウニングの確認、中央にシムを入れる |
| ロットが変わってからズレる | 材料ロットの違い(原因①) | 新旧ロットのミルシートの値を見比べる | ロットごとに試し曲げをして補正値を分ける |
| 同じロット内で1枚ずつバラバラ | 板取りの向きの混在・当て方の差(原因②) | 板の向きと角度の記録を並べる | 板取りの向きをそろえ、当て方を標準化する |
| 午後や長時間稼働でズレる | 温度の変化・摩耗の進行(原因⑤③) | 同じ材料で朝と夕方の角度を比べる | 暖機後に設定し、途中で抜き取り測定する |
| 先月から少しずつ悪くなった | 金型の摩耗(原因③) | 別の金型や別の位置で曲げて比べる | 金型の位置を変える、補正値を更新する |
ポイントは、ズレを「何度ずれたか」「どこがずれたか」「いつからずれたか」の3つで記録することです。この3つがそろえば、原因はたいてい1つか2つに絞れます。逆に記録がないまま設定を変えると、偶然うまくいっても理由が分からず、次に同じことが起きたときにまた悩むことになるでしょう。
記録シートに残しておきたい6項目
診断表を使うには、毎回同じ項目で記録しておく必要があります。最低限、次の6項目をそろえておくと、ズレ方の比較がしやすくなります。
| 項目 | 書き方の例 | わかること |
|---|---|---|
| 日時 | 10/17 14:30 | 温度の変化(原因⑤) |
| 材料ロット | ミルシートの番号 | ロットの違い(原因①) |
| 板取りの向き | 圧延方向に対して直角/平行 | 向きの混在(原因②) |
| 金型とV溝の位置 | 金型番号・中央/右端 | 摩耗の場所(原因③) |
| 測った位置 | 左端・中央・右端 | たわみの影響(原因④) |
| 角度の実測値 | 90.5°/91.8°/90.7° | ズレの量と方向 |
ロットの切り替えで一日悩んだ私の失敗も、この記録があれば「ロットが変わった時刻から角度が変わった」とすぐに気づけたはずです。紙1枚の記録シートが、トラブル対応の時間を大きく縮めてくれます。
摩耗した金型でも精度を出す7つの工夫
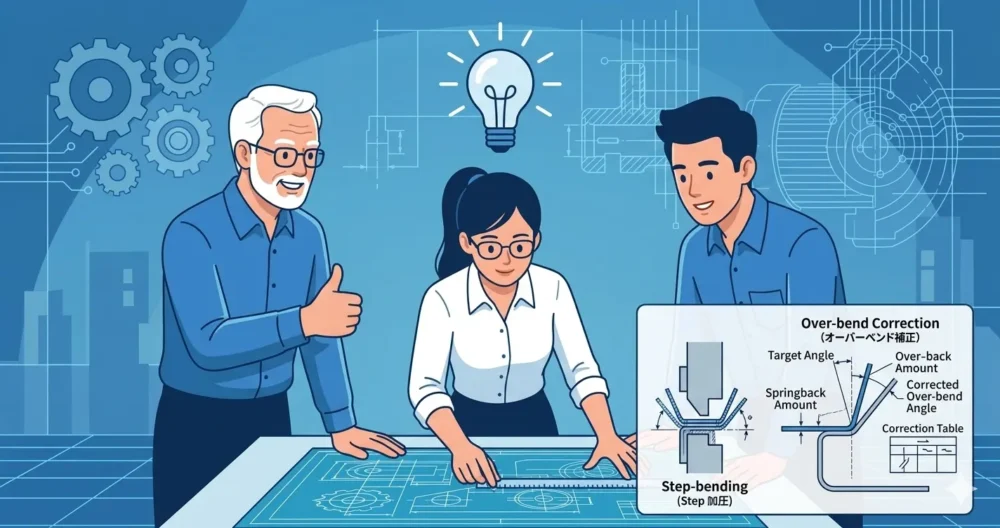
金型を新品に替えられない現場でも、使い方を変えれば精度は取り戻せます。設備投資なしで今日から試せる工夫を、診断表のどのズレ方に効くかとあわせて7つ紹介しましょう。
工夫①:オーバーベンド補正を数値で決める
戻る分だけ多めに曲げる「オーバーベンド」は、すべてのズレ方に共通する基本の対策です。大切なのは、感覚ではなく実測値で補正量を決めること。手順は次のとおりです。
- 試し曲げを3〜5枚行う
- 分度器や角度ゲージで角度を測り、目標との差を出す
- その差をオーバーベンド量として設定に反映する
- もう一度試し曲げをして、精度を確かめる
試し曲げを惜しむと、本番でもっと大きな損失が出ます。量産前の試し曲げは省かないでください。
工夫②:ステップ加圧で押し込みを安定させる
最終の圧力まで一気に加えず、途中で一度保圧してワークとV溝のなじみを安定させてから、残りを加圧する方法です。「中央だけ甘い」「1枚ずつバラバラ」というズレ方に効果が出やすく、私自身も3mm厚のSS400で試したところ、ばらつきが±1.5°から±0.5°に改善しました。
工夫③:両端を先に曲げて中央の補正量を決める
長尺材では、まず両端部を曲げて角度を測り、そのデータから中央部の補正量を決めると効率的です。端部の実測角度と目標の差が分かれば、中央のオーバーベンド量の見当がつきます。「中央だけ甘い」タイプのズレに向いた方法です。
工夫④:バックゲージへの当て方を標準化する
摩耗した金型ほど、バックゲージへの当て位置が数mm違うだけで角度が変わってしまう。押し当てる力を一定にする、必ず同じ面で当てる、といった手順の標準化は地味ですが、「1枚ずつバラバラ」なズレには最も効く対策の一つです。
工夫⑤:クラウニングを見直し、なければシムで補う
クラウニング機能がある機械は、今の材料と長さに設定が合っているかを確認します。機能がない機械では、ダイの下の中央部に薄いシムを挟み、手作業でクラウニングと同じ効果を作る方法もあります。シムの厚さは試し曲げで少しずつ調整し、決まった値を補正表に残しておきましょう。
工夫⑥:材料の向きをそろえる
板取りの向きが混ざらないように管理するだけで、ばらつきが減るケースは少なくありません。切断や抜きの工程と申し合わせて、同じ部品は同じ向きで取るよう決めておくことが大切です。
工夫⑦:補正表を作って現場に掲示する
「この金型・この板厚・この材質なら、何度オーバーベンドするか」をまとめた補正表を作り、現場に貼り出します。Excelの簡単な表で十分です。新人でも安定した品質を出せるようになり、技術が特定の人にしか分からない状態も防げます。
設計者が図面と材料指定でできる3つのこと
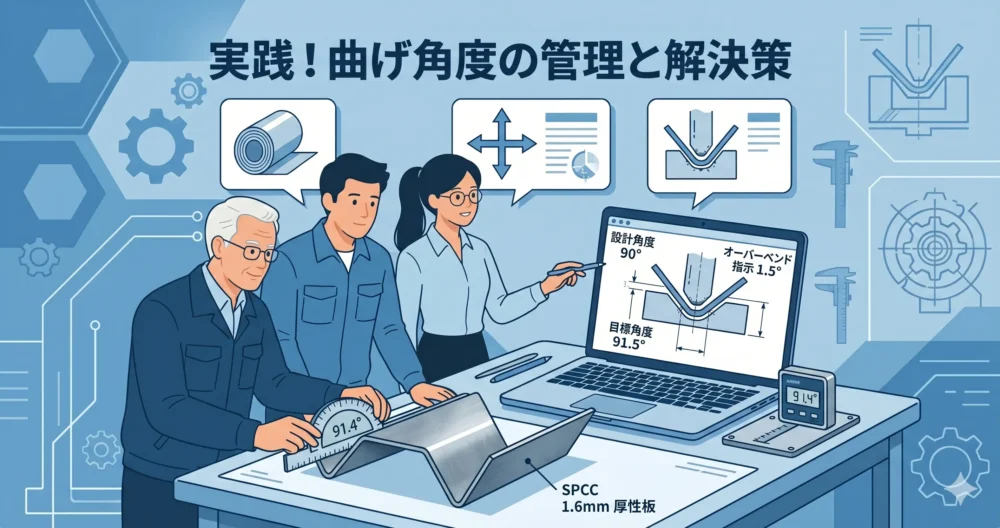
角度のバラつきは、加工現場だけの問題ではありません。図面を描く設計者が条件を決めておけば、現場の迷いはぐっと減るはずです。設計者の立場でできることを3つ挙げます。
曲げの向き(板取りの向き)を図面に書く
角度の精度が必要な部品では、曲げ線と圧延方向の関係を図面に指示しておきましょう。図面に書いていなければ、現場は材料の取りやすさで向きを決めます。それ自体は自然なことですが、結果として部品ごとに向きが混ざり、バラつきの元になってしまうのです。
角度のばらつきが困る部品は、材料の指定も見直す
意外と知られていないのが、SPCCという材料記号の中身です。JIS G 3141のSPCCは一般用の冷間圧延鋼板で、引張強さや伸びの値は保証されていません。引張試験の値を保証させたい場合は、末尾にTを付けたSPCCTで注文します(製鋼メーカーの製品規格表でも、SPCCの引張強さ・伸びの欄は空欄です)。
つまりSPCCは、もともとロットによる硬さの差を許している材料といえます。原因①のロットの違いが大きく効く部品では、SPCCTの指定や、受入時にミルシートの値を確認する運用を検討する価値があるでしょう。ミルシートには、そのロットの降伏点・引張強さ・伸びの実測値が載っています。ロットごとの値を補正表と並べて記録しておけば、「降伏点がこれだけ高いロットなら補正を何度足す」という目安も、現場に少しずつたまっていくはずです。材料記号の読み方は、鋼材の材料記号の読み方で詳しく解説しているので、あわせてご覧ください。
曲げ部の形状に無理をさせない
内Rが小さすぎる、曲げ際に穴がある、フランジが短すぎる。こうした形状は角度が安定しにくく、特にフランジ長さが足りないと、V溝の肩に板がしっかり掛からずに角度が暴れます。最小フランジ寸法の決め方は、板金曲げ加工で失敗しない最小フランジ寸法の決め方を参考にしてください。
また、金属プレス加工品の普通寸法公差はJIS B 0408に定められています。角度に厳しい公差が必要な場合は、普通公差に任せず個別に指示すること。その根拠を加工先とすり合わせておくと安心です。
板金曲げの精度を上げる4ステップの進め方
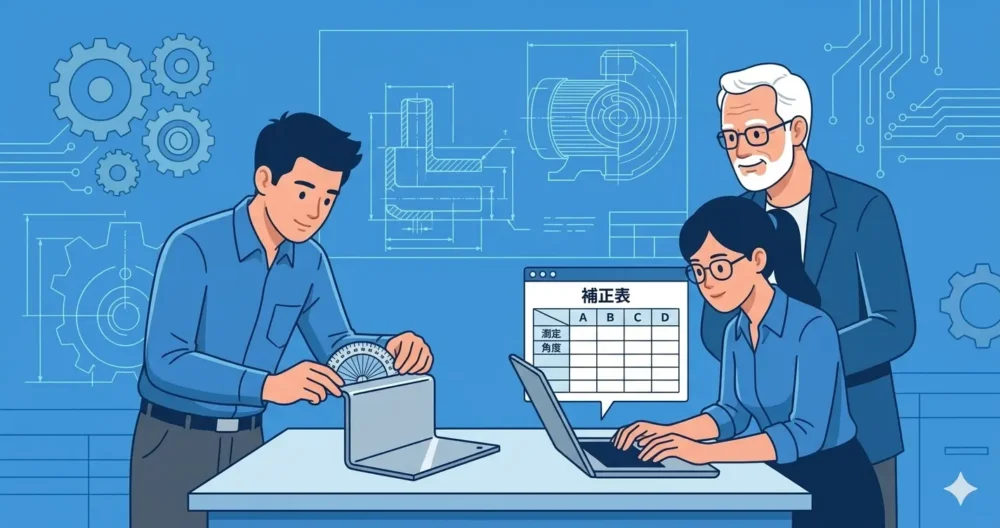
ここまでの内容を、実際に進める順番にまとめます。一度に全部を変えようとせず、まず測ることから始めてください。
ステップ1:今のズレ量を測って記録する
今の設定で5枚曲げ、角度を測って記録シートに書き込みます。長尺材なら中央と両端も分けて測り、最大値・最小値・平均値を出しておきましょう。「なんとなく精度が悪い」を「何度ずれているか」に置き換えることが出発点です。
ステップ2:診断表で原因を絞り、補正表の叩き台を作る
記録したズレ方を診断表に当てはめ、疑う原因を絞り込みます。そのうえで補正量の叩き台を作る。たとえば「SUS304・t2.0・90°曲げで戻りが3°なら、93°まで押し込む」という形です(数値は書き方の例です)。金型の番号と使った機械も一緒に記録しておくと、後から見直せます。
ステップ3:工夫を1つずつ試して効果を確かめる
ステップ加圧、両端先行の曲げ、当て方の標準化などを、1つずつ試していきます。複数を同時に変えると、何が効いたのか分からなくなるからです。1つ変えたら測る、を繰り返すのが結局は近道でしょう。
ステップ4:ロット管理と図面の指示に反映する
ロットの切り替えで試し曲げをする手順を作業標準に入れ、ロット別の補正値を共有します。設計者は、担当する図面に曲げの向きや材料指定を反映し、設計標準にも残しておくこと。こうして、現場の知恵が仕組みに変わっていきます。
ベンダー曲げの角度精度でよくある質問
最後に、角度のバラつきについて現場でよく聞かれる質問に答えておきます。
Q. 金型を新品に替えれば、角度は安定しますか?
原因が肩の摩耗(原因③)なら、効果は大きいでしょう。ただし、材料ロットや板取りの向き、フレームのたわみが原因なら、金型を替えてもバラつきは残ります。交換の前に診断表でズレ方を確かめ、原因が金型にあることを確認してからでも遅くありません。
Q. SPCCとSUS304で、戻り量は違いますか?
違います。一般にステンレス鋼は軟鋼より硬く、同じ条件で曲げても戻り量が大きくなりやすい材料です。SPCC用の補正値をSUS304にそのまま使うと、角度が足りなくなる可能性が高いでしょう。補正表は材質ごとに分けて作ってください。
Q. 図面の角度公差は、どのくらいで指示すればよいですか?
一律の答えはありません。その角度が組立や機能にどう効くかで決まるからです。まず普通公差(JIS B 0408)で足りるかを確かめ、足りない箇所だけ個別に公差を入れます。そのうえで、加工先の設備で安定して出せる範囲かを事前に聞いておくこと。厳しすぎる公差は、試し曲げと選別の手間がそのままコストになります。
Q. 角度はどこで、何を使って測ればよいですか?
分度器や角度ゲージ(ベベルプロトラクター)で、曲げ線に直角な断面の角度を測ります。長尺材は左端・中央・右端の3か所で測ると、たわみの影響までつかめるでしょう。測る位置と道具を決めておかないと、測り方の差がそのまま「ばらつき」に見えてしまうので注意が必要です。
まとめ:角度のバラつきは「避けられない」ではなく「管理できる」
ベンダー曲げの角度がバラつく正体は、スプリングバック量の変化です。要点を振り返りましょう。
- 原因は、材料ロット・圧延方向・金型の摩耗・フレームのたわみ・温度・古い加工条件の6つ
- ズレ方(全体か、中央か、ロットか、時間か)を見れば、原因はたいてい1つか2つに絞れる
- 古い金型でも、実測にもとづくオーバーベンド補正やステップ加圧などの工夫で精度は取り戻せる
- 設計者は、曲げの向きと材料指定(SPCCとSPCCTの違い)を図面で決めておく
私自身、若いころは「なぜバラつくのか分からない」と途方に暮れたことがあります。それでも原因を1つずつ調べて記録するうちに、「この材料なら補正はこのくらい」という感覚が身についてきました。新品の設備なら誰でも精度を出せる。制約のある環境で品質を守る知恵こそ、現場で磨かれる本物の技術だと私は考えています。
ベンダーまわりでは、段取りの時間も品質と同じくらい現場を悩ませる問題です。金型交換や位置決めの時間を減らす方法は、ベンダー段取り時間を短縮する5つの方法で解説しています。

コメント
コメント一覧 (3件)
[…] ジ寸法を守っても、曲げ角度そのものがばらつくことがあります。金型の摩耗やスプリングバックへの対処は、古いベンダー金型でも精度が出る現場の実践テクニックで解説しています。 […]
[…] 設計の羅針盤 ベンダー曲げの角度がバラつく原因と対策|古い金型でも精度を出す ベンダー曲げの角度がバラつく原因は、曲げたあとの戻り(スプリングバック)が変わることで […]
[…] も、曲げ角度が安定しなければ手直しの時間が増えてしまいます。角度がバラつく原因と、古い金型でも精度を出す工夫は、ベンダー曲げの角度がバラつく原因と対策で解説しています。 […]