皆さんは、ステンレス部品を外注に出すとき「酸洗いしておいてください」と頼んで、本当に大丈夫か不安になったことはありませんか。
結論から書きます。酸洗いに不向きなステンレスは、次の3つの条件のどれかに当てはまる鋼種です。
- クロムが16%未満の鋼種(SUS410、SUS416、SUS420J2など)
- 焼入れで硬くしたマルテンサイト系・析出硬化系(SUS420J2、SUS440C、SUS630の硬化品など)
- 硫黄を加えた快削鋼(SUS303、SUS416など)
これらはステンレス用の一般的な酸洗い液(フッ硝酸)に入れると、表面が荒れたり、孔があいたり、部品が割れやすくなったりします。米国の規格ASTM A380でも、これらの鋼種には薄い液を使うか、機械的な方法で処理するよう定めています。
「ステンレスなら全部同じように酸洗いできる」と思っていると、組立後に錆びた、くもった、割れたという不具合につながります。酸洗いはステンレスを強くする処理ではなく、一度ステンレスの表面を溶かす処理です。
私自身も若いころ、SUS304の溶接フレームと一緒に、焼入れしたSUS420J2のシャフトを同じ業者に「全部酸洗い」で出してしまい、加工担当の方から「これは一緒に漬けられません」と止められた経験があります。そのとき初めて、ステンレスにも酸に弱い種類があると知りました。
この記事では、酸洗いに不向きなステンレスを3つの条件で整理し、規格の数字で裏付けます。さらに、境目にあるSUS430とSUS440Cの扱いを検証し、代わりの処理と図面への書き方まで具体的に紹介します。
酸洗いに不向きなステンレスがあると知らないのは、皆さんだけではありません
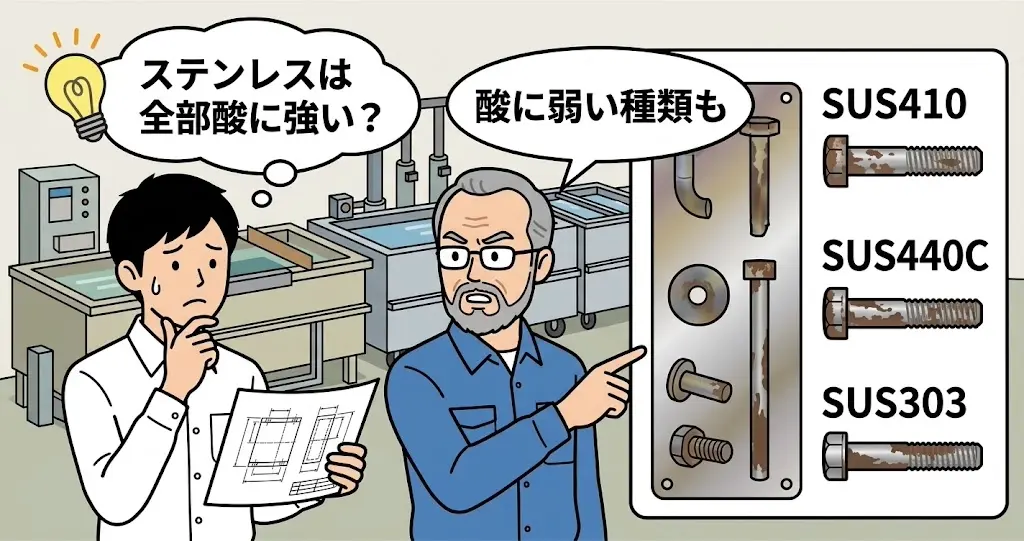
最初にお伝えしたいのは、この疑問を持つこと自体がとても良い感覚だということです。
「ステンレス=酸に強い」という思い込み
ステンレスは「錆びない鉄」と呼ばれ、教科書でも「耐食性に優れる」と紹介されます。そのため、多くの初心者設計者は「酸に漬けても平気な金属」というイメージを持っています。
ところが実際には、ステンレスにはいくつもの系統があり、成分も熱処理の状態も大きく違います。家庭の流し台に使われるSUS304と、刃物に使われるSUS440Cでは、同じ「ステンレス」でも性格がまったく別物です。
外注先が止めてくれるとは限らない
経験の長い表面処理業者なら、図面の材質欄を見て「この鋼種は条件を変えます」と声をかけてくれます。しかし、材質が部品表にしか書かれていなかったり、複数の部品をまとめて発注したりすると、確認が漏れることがあります。
酸洗いのトラブルは、処理直後には目立たないことも多く、組立後や出荷後に錆や割れとして表に出ます。そのころには、原因が酸洗いだったと気づくまでに時間がかかります。
「ステンレスだから大丈夫」は、設計者が一番言ってはいけない言葉です。
酸洗いとステンレスの本質|強みを一度はがして作り直す処理(背景)
なぜ酸洗いに向かない鋼種があるのかを理解するには、ステンレスが錆びにくい理由までさかのぼる必要があります。
ステンレスを守っているのは数ナノメートルの膜
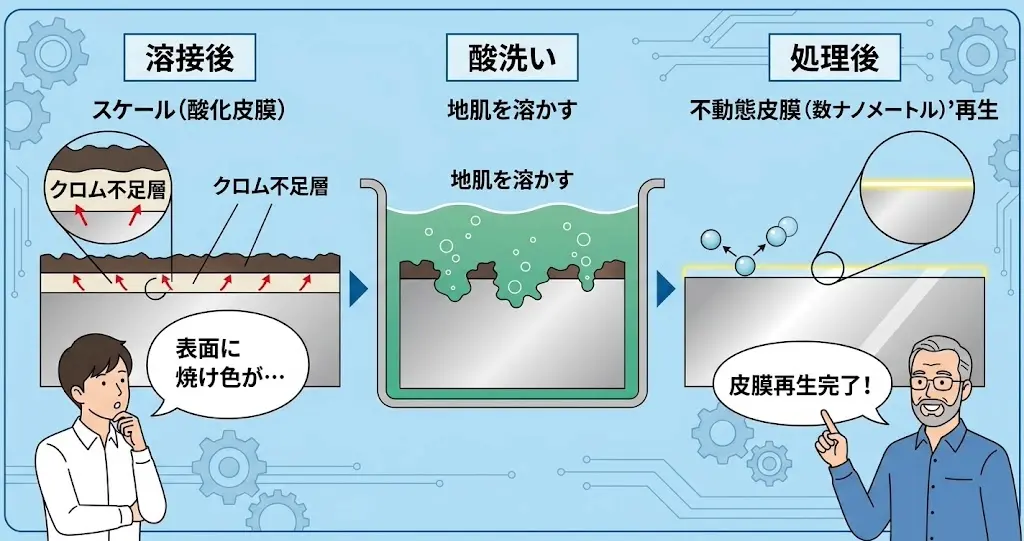
ステンレスが錆びにくいのは、表面に「不動態皮膜」と呼ばれるクロムの酸化物の膜ができるからです。厚さは数ナノメートル程度と非常に薄いのですが、この膜が酸素や水から地の金属を守っています。
JIS G 0203では、ステンレス鋼を「クロム含有率を10.5%以上、炭素含有率を1.2%以下とし、耐食性を向上させた合金鋼」と定義しています。つまり、クロムの量が膜の強さを決める一番の要素です。
酸洗いは「溶かして、作り直す」工程
溶接や熱処理をすると、表面には黒や茶色の酸化スケールができます。その真下には、クロムが抜けて錆びやすくなった層が残ります。酸洗いは、このスケールとクロムの薄い層を酸で溶かして取り除き、きれいな地肌に不動態皮膜を作り直す工程です。
一般的な酸洗い液は、硝酸とフッ酸を混ぜた「フッ硝酸」です。フッ酸は金属を溶かす力が強く、硝酸は表面を酸化させて膜の再生を助けます。
酸洗いと不動態化処理は別の処理
現場では「酸洗い」と「不動態化処理(パッシベーション)」が混同されがちです。どちらも酸を使うため同じものと思われやすいのですが、目的も強さもまったく違います。
| 項目 | 酸洗い | 不動態化処理 |
|---|---|---|
| 主な目的 | 溶接・熱処理のスケールを取る | 鉄粉や汚れを取り、皮膜を整える |
| 代表的な液 | フッ硝酸 | 硝酸、クエン酸 |
| 地肌への影響 | 表面をわずかに溶かす | ほとんど溶かさない |
| 仕上がり | つや消しの白っぽい肌 | 見た目はほぼ変わらない |
| スケールへの効果 | 取れる | 取れない |
ASTM A380でも、硝酸系の液は鉄粉などの除去には有効だが、スケールや焼け色には効かないと明記されています(A2.7)。つまり、「スケールを取りたいのか」「汚れを取りたいだけなのか」で、選ぶ処理が変わります。図面に「酸洗い」と書いた部品の中には、実は不動態化処理で十分だったものも少なくありません。
そのうえで、酸洗いに不向きな鋼種が生まれる理由に話を戻します。酸洗いは「ステンレスの地肌がある程度酸に耐えられる」ことを前提にした処理です。 地肌の耐食性が低い鋼種や、酸で傷みやすい組織を持つ鋼種では、スケールだけでなく本体まで溶けたり、傷んだりしてしまいます。
酸洗いは、ステンレスの体力を前提にした「荒療治」です。
酸洗いに不向きなステンレスの3つの条件
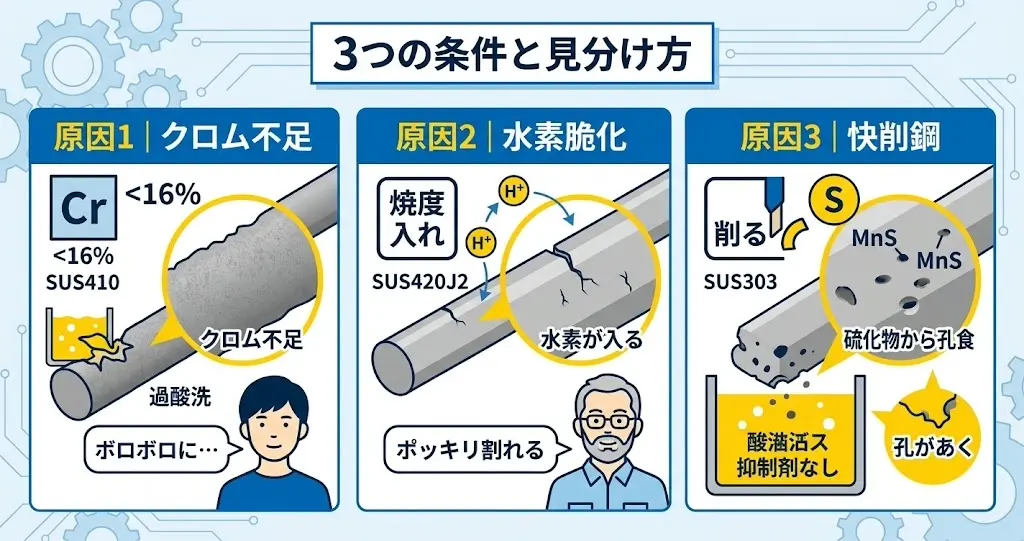
ここからは、酸洗いに向かない理由を3つの条件に分けて説明します。いずれもASTM A380(ステンレス鋼部品の洗浄・スケール除去・不動態化の実施基準)に根拠があります。
原因1|クロムが16%未満で、酸に溶けやすい
1つ目は、クロムが少ない鋼種です。ASTM A380の酸洗い条件表(Table A1.1)では、フッ硝酸による酸洗いの条件を、クロム16%を境に2つに分けています。
| 対象 | 硝酸 | フッ酸 | 温度 | 時間 |
|---|---|---|---|---|
| 200・300系、クロム16%以上の400系 | 15〜25% | 1〜8% | 20〜60℃ | 5〜30分 |
| 快削鋼、クロム16%未満の400系 | 10〜15% | 0.5〜1.5% | 20℃(60℃までは注意して) | 5〜30分 |
表のとおり、クロム16%未満の鋼種では、フッ酸の上限が8%から1.5%へと約5分の1に下がっています。それだけ溶けやすく、普通の液に入れると削られすぎる(過酸洗)ということです。
JIS G 4303で定められたクロム量を見ると、代表的な鋼種は次のとおりです。
- SUS410:11.50〜13.50%
- SUS416:12.00〜14.00%
- SUS420J2:12.00〜14.00%
いずれも16%を大きく下回ります。SUS304(18.00〜20.00%)と同じ液に同じ時間漬けると、表面が荒れたり、くもったりする原因になります。
なお、この表の条件はすべて「完全焼なまし状態に限る」とされています。焼入れした状態は、次の原因2で説明する別の問題を抱えます。
クロムの少なさは、そのまま酸への弱さになります。
原因2|焼入れした硬い組織は、水素で割れやすい
2つ目は、焼入れで硬くしたマルテンサイト系や析出硬化系のステンレスです。代表例はSUS420J2、SUS440C、そして時効処理したSUS630です。
酸が金属を溶かすとき、表面では水素が発生します。この水素の一部は金属の中に入り込みます。柔らかい金属なら問題になりにくいのですが、焼入れした硬い組織は水素が入ると粘りを失い、小さな力で割れる「水素脆化」を起こします。
ASTM A380では、次のように定めています。
- フッ硝酸は、焼入れしたマルテンサイト系ステンレスのスケール除去には推奨しない(5.2.1)
- 焼入れした400系・析出硬化系は、できるだけ機械的な方法でスケールを除去する(A1.6)
- どうしても酸洗いする場合は、直後に120〜150℃で24時間加熱し、水素を追い出す(A1.6)
水素脆化の怖いところは、見た目では分からないことです。酸洗いの直後は何ともなく、組立でボルトを締めたときや、使用中に荷重がかかったときに突然割れます。
具体的な場面で考えてみます。たとえば、SUS420J2を焼入れしたシャフトに、止め輪の溝やねじ部があるとします。溝の底は応力が集中しやすい場所です。そこに水素が入り込んだ状態で、止め輪をはめたり、軸に曲げ荷重がかかったりすると、溝の底から割れが走るおそれがあります。
硬い部品ほど、わずかな水素で影響を受けやすいと考えてください。刃物、ピン、シャフト、ばねなど、「硬さが欲しくてマルテンサイト系を選んだ部品」ほど、酸洗いから遠ざけるべき部品です。
原因3|快削鋼は、硫化物から孔があく
3つ目は、削りやすくするために硫黄を加えた快削ステンレスです。代表例はSUS303と、マルテンサイト系の快削鋼SUS416です。どちらもJISで硫黄0.15%以上と定められています。
硫黄は鋼の中で硫化マンガン(MnS)という小さな粒になります。この粒が切りくずを細かく分断するので削りやすくなるのですが、同時に酸に溶けやすい弱点にもなります。
酸に漬けると、表面に出ている硫化マンガンの粒が溶け出し、そこが小さな穴として残ります。オーストラリアのステンレス協会(ASSDA)も「快削ステンレスは、抑制剤(インヒビター)を加えないと孔食が起きる」と説明しています。
削りやすさと引き換えに、酸への弱点を抱えているのが快削鋼です。
SUS430とSUS440Cは酸洗いできるのか(独自検証)
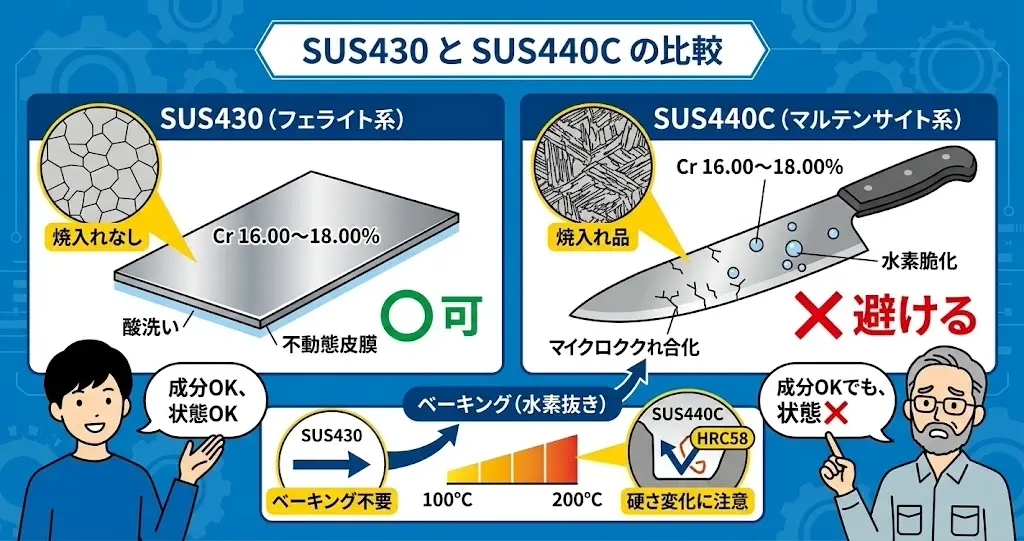
ここで、多くの解説記事が触れていない「境目の鋼種」を検証します。SUS430とSUS440Cは、どちらもクロム量が16.00〜18.00%です。ASTM A380の表では、16%以上の400系として普通の液の側に入ります。
では、この2つは安心して酸洗いできるのでしょうか。条件を1つずつ当てはめてみます。
SUS430の場合
| 条件 | 判定 | 理由 |
|---|---|---|
| 原因1:クロム16%未満 | 該当しない | 16.00〜18.00% |
| 原因2:焼入れ硬化 | 該当しない | フェライト系で焼入れしない |
| 原因3:快削鋼 | 該当しない | 硫黄を加えていない |
SUS430は3つの条件のどれにも当てはまらず、焼なまし状態なら規格上は普通の液の対象です。ただし、下限が16.00%なので、ロットによっては境目ぎりぎりの成分になります。表の「低い値は低い合金に、高い値は高い合金に適用する」(A1.4)という注記に従い、液の濃度や時間はSUS304より控えめな側から試すのが安全です。
SUS440Cの場合
SUS440Cも成分だけ見れば16%以上なので、焼なまし材なら普通の液の側に入ります。しかし、SUS440Cを焼なましのまま使うことはほとんどありません。実際の部品は焼入れ焼戻しでHRC58前後まで硬くして使います。
つまり、SUS440Cは「成分では合格、使う状態では不合格」になる鋼種です。 原因2の水素脆化に該当するため、硬化後の酸洗いは避けるべきです。
さらに注意したいのが、ベーキング(水素を抜く加熱)の温度です。SUS440Cの焼戻しは100〜180℃程度の低温で行うことが多く、ASTM A380のベーキング温度120〜150℃と重なります。ベーキングが焼戻し温度を上回ると、硬さが変わるおそれがあります。酸洗いをどうしても行う場合は、熱処理の条件表と照らし合わせて温度を決めてください。
検証から分かること
クロム量だけで判断すると、SUS440Cを見落とします。酸洗いの可否は「成分」と「その部品の状態(熱処理・溶接)」の2つで決まる、というのがこの検証の結論です。
酸洗いの判断は、材質欄と熱処理欄をセットで読むことから始まります。
酸洗いに不向きなステンレスを鋼種別に比較する
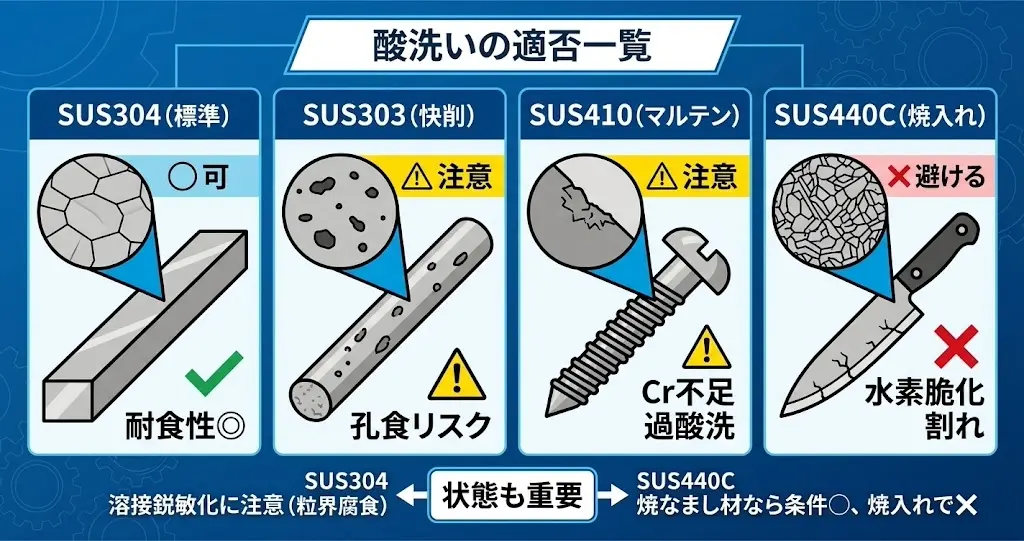
ここまでの内容を、設計でよく使う鋼種ごとに一覧にします。溶接で「鋭敏化」したSUS304も、注意が必要な例として加えました。
| 鋼種 | 系統 | クロム(JIS) | 一般的な酸洗い | 主な理由 |
|---|---|---|---|---|
| SUS304 | オーステナイト系 | 18.00〜20.00% | ◯ 可 | ― |
| SUS304(溶接で鋭敏化) | オーステナイト系 | 18.00〜20.00% | △ 注意 | 粒界腐食 |
| SUS304L・SUS316L | オーステナイト系 | 18%前後・16〜18% | ◯ 可 | 低炭素で鋭敏化しにくい |
| SUS303 | オーステナイト系(快削) | 17.00〜19.00% | △ 薄い液 | 硫化物の孔食 |
| SUS430 | フェライト系 | 16.00〜18.00% | ◯ 条件は控えめに | 16%の境目 |
| SUS410 | マルテンサイト系 | 11.50〜13.50% | △ 薄い液 | クロム不足 |
| SUS416 | マルテンサイト系(快削) | 12.00〜14.00% | △ 薄い液 | クロム不足+硫化物 |
| SUS420J2(焼入れ品) | マルテンサイト系 | 12.00〜14.00% | ✕ 避ける | クロム不足+水素脆化 |
| SUS440C(焼入れ品) | マルテンサイト系 | 16.00〜18.00% | ✕ 避ける | 水素脆化 |
SUS304が溶接で注意になる理由も補足します。SUS304を500〜800℃の範囲で加熱すると、結晶の境目にクロムの炭化物ができ、そのまわりのクロムが不足します。これを鋭敏化と呼びます。ASTM A380は、鋭敏化したオーステナイト系をフッ硝酸で酸洗いすると粒界腐食を起こすおそれがあるとし、溶接後に酸洗いするなら低炭素鋼(L材)か安定化鋼を検討するよう勧めています(A1.3)。
SUS303とSUS304の使い分けについては、SUS303とSUS304の違いで詳しく解説しています。
この表から分かるとおり、「◯」になるのはオーステナイト系の標準鋼とSUS430くらいです。機械部品でよく使うマルテンサイト系は、ほぼすべて注意か不可に入ります。
表の右端の「理由」まで読めると、業者との会話が変わります。
酸洗いに不向きなステンレスの解決方法
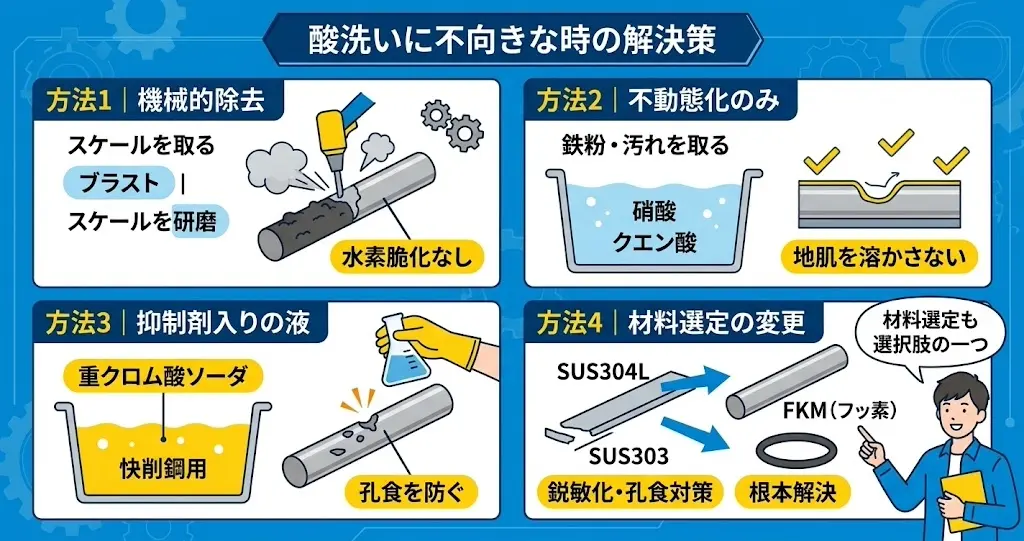
では、酸洗いに向かない鋼種で、スケールや錆の心配をどう解決すればよいのでしょうか。目的に合わせて、次の4つの方法から選びます。
方法1|機械的にスケールを取る
ASTM A380は、焼入れしたマルテンサイト系と鋭敏化したオーステナイト系については「機械的な除去が唯一の適切な方法になる場合がある」としています(5.3)。具体的には、研削、ブラスト、ブラシ掛け、サンドペーパーなどです。
機械的な方法は、粒界腐食や孔食、水素脆化を起こしません。研削仕上げする焼入れ部品なら、研削でスケールも同時に取れるため、酸洗い自体が不要になることも多いです。ただし、鉄製の工具やブラシを使うと鉄粉が刺さってもらい錆の原因になるため、ステンレス専用の工具を使うよう指示します。
方法2|酸洗いではなく「不動態化処理」を選ぶ
スケールがなく、加工で付いた鉄粉や汚れを落としたいだけなら、酸洗いではなく不動態化処理(パッシベーション)で足ります。こちらは硝酸やクエン酸を使い、地肌をほとんど溶かさずに皮膜を整える処理です。
ASTM A380によると、硝酸系やクエン酸系の洗浄は、焼入れした400系でも水素を発生させないため、後のベーキングは不要とされています(A2.4)。また、クエン酸と硝酸ナトリウムの組み合わせは、最も危険性が低い方法と位置づけられています(A2.8)。
方法3|快削鋼・高炭素鋼には抑制剤入りの液を使う
快削鋼や高炭素鋼を硝酸で処理する場合、ASTM A380では濃度を上げたうえで、重クロム酸ナトリウムなどの抑制剤を加える方法が示されています(A2.2)。なお、重クロム酸ナトリウムは六価クロムを含む薬品で、取り扱いには厳重な管理が必要です。対応できるかどうかは、事前に業者に確認してください。
方法4|そもそも酸洗いしやすい材料を選ぶ
溶接後に酸洗いが必要な構造物なら、設計段階でSUS304LやSUS316Lのような低炭素鋼を選ぶのが根本的な解決です。快削性が欲しくてSUS303を選んでいる部品も、酸洗いや高い耐食性が必要ならSUS304に戻す判断があり得ます。
ステンレスが磁石につくかどうかで系統の見当をつける方法は、ステンレスの磁性の見分け方で紹介しています。磁石に強くつくステンレスは、400系である可能性を疑うきっかけになります。
迷ったときの3つの質問
ここまでの方法をどう選べばよいか、迷ったときは次の3つの質問を順番に自分に投げかけてみてください。
- 取り除きたいのは、スケールや焼け色ですか。それとも鉄粉や汚れだけですか
- 部品は焼入れや時効処理で硬くしてありますか
- 鋼種はクロム16%未満、または快削鋼ですか
1つ目が「汚れだけ」なら、方法2の不動態化処理で足ります。2つ目が「はい」なら、方法1の機械的除去を第一に考えます。3つ目が「はい」なら、業者に鋼種を伝えたうえで、方法3の薄い液や抑制剤入りの液で処理できるかを相談します。3つすべてが「いいえ」なら、一般的な酸洗いで問題ありません。
この順番にしているのは、影響の大きい失敗から先に避けるためです。水素脆化による割れは、くもりや孔食と違って部品の破損に直結します。
処理を選ぶ前に、「何を取り除きたいのか」をはっきりさせることが解決の近道です。
酸洗いのトラブルを防ぐ5つの具体アクション
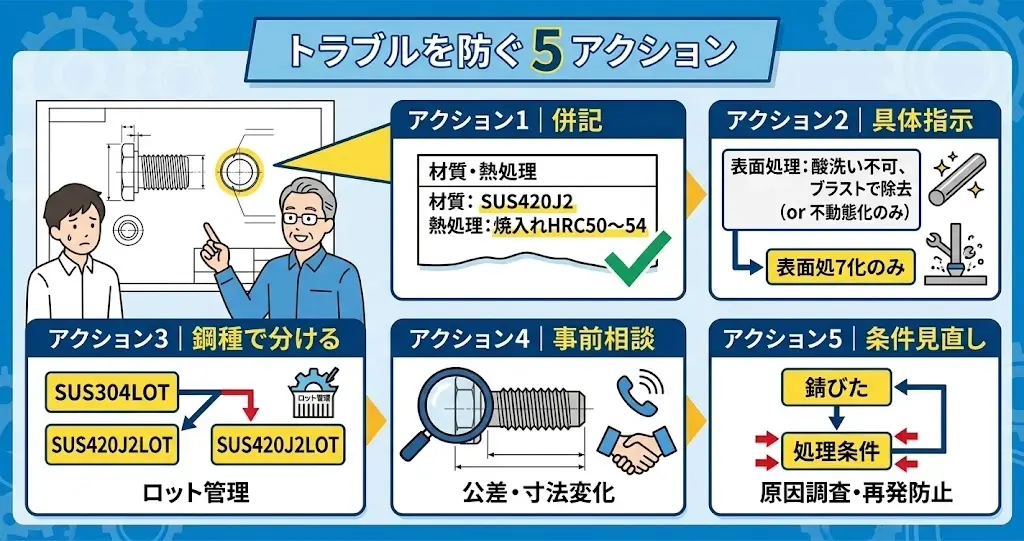
最後に、明日からの設計業務で実践できる行動を5つ紹介します。
アクション1|材質と熱処理を同じ図面に書く
酸洗いの可否は、成分と状態の2つで決まります。部品図の材質欄に「SUS420J2」とだけ書くのではなく、「焼入れ焼戻し HRC50〜54」のように熱処理の条件も同じ図面に必ず書きます。業者が図面1枚で判断できる状態にすることが、トラブル防止の第一歩です。
HRCなどの硬さ記号の意味と、範囲・場所まで含めた硬さ指示の書き方もあわせて確認しておくと安心です。
アクション2|表面処理の指示を具体的に書く
「酸洗い」とだけ書くと、業者は普段の条件で処理します。鋼種に応じて、次のように書き分けます。
| 鋼種・状態 | 図面の表面処理欄の例 |
|---|---|
| SUS304溶接構造物 | 溶接部 酸洗い後 不動態化処理 |
| SUS303・SUS416 | 不動態化処理(快削鋼用条件) |
| SUS420J2・SUS440C 焼入れ品 | 酸洗い不可 スケールは研削にて除去 |
このように書けば、業者が条件を判断しやすくなり、確認の電話も減ります。
アクション3|まとめて発注するときは鋼種で分ける
複数の部品を同じ業者に出すときは、発注書の段階で鋼種ごとにロットを分けます。私が若いころに失敗したのは、まさにここでした。SUS304とSUS420J2を同じ袋に入れて出すと、同じ槽に漬けられるリスクがあります。
アクション4|公差の厳しい面は事前に相談する
酸洗いは表面をわずかに溶かす処理です。ASTM A380も、仕上げ面や厳しい寸法公差を保つには、濃度・温度・時間の管理が欠かせないとしています(A1.4)。はめあい面やねじ部がある部品は、マスキングの要否や処理後の寸法変化を業者と事前に相談してください。
アクション5|処理後の錆は「材料の問題」と決めつけない
酸洗い後に錆やくもりが出たときは、材料の不良と決めつける前に、処理条件と鋼種の組み合わせを見直します。ステンレスの錆対策全般については、ボルト接触面の錆対策もあわせて読んでみてください。
この5つを習慣にすれば、ステンレス部品の表面処理で後から慌てることはなくなるはずです。
まとめ|酸洗いに不向きなステンレスは「成分」と「状態」で見分ける
ここまでの内容を整理します。
- 酸洗いに不向きなステンレスは、クロム16%未満の鋼種、焼入れしたマルテンサイト系・析出硬化系、硫黄を加えた快削鋼の3つです
- ASTM A380では、クロム16%未満と快削鋼について、フッ酸の上限を8%から1.5%へ下げた薄い液を指定しています
- 焼入れした硬い部品は水素脆化のおそれがあるため、機械的な除去が推奨されます。酸を使う場合は120〜150℃で24時間のベーキングが必要です
- SUS440Cは成分ではクロム16%以上ですが、焼入れして使うため酸洗いには向きません
- スケールがなく汚れを落としたいだけなら、酸洗いではなく硝酸系やクエン酸系の不動態化処理を選びます
酸洗いの可否は、材料の名前を覚えるだけでは判断できません。成分と熱処理の状態、そして何を取り除きたいのかを組み合わせて考える力が求められます。材料と加工の両方を知っている設計者は、現場から一番頼りにされる存在です。
こうした材料や表面処理の知識は、職場で体系的に教わる機会が少なく、独学では時間がかかります。今の職場で技術を深められているか不安な方や、設計者としての今後に迷いがある方は、一度ご自身のキャリアを客観的に見直してみることをおすすめします。
製造業・メーカーに特化した転職エージェント「メーカーズジョブ」では、業界に詳しいコンサルタントに無料で相談できます。転職を決めていない段階でも、今の経験がどう評価されるかを知る材料になります。
参考・出典
- ASTM A380/A380M-13 Standard Practice for Cleaning, Descaling, and Passivation of Stainless Steel Parts, Equipment, and Systems(5.2.1、5.3、A1.3、A1.4、A1.6、A2.2、A2.4、A2.8、Table A1.1、Table A2.1)
- ASTM A967 Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts
- JIS G 4303 ステンレス鋼棒
- JIS G 0203 鉄鋼用語(製品及び品質)
- ASSDA(Australian Stainless Steel Development Association)「Pickling and Passivation of Stainless Steel」

コメント
コメント一覧 (2件)
[…] 溶接部は、溶接後に行う酸洗いでも腐食の起点になりやすい場所です。詳しくは溶接部の酸洗いの注意で解説しています。 […]
[…] 洗いでも小さな穴があきやすくなります。詳しくは快削鋼と酸洗いの注意点で解説しています。 […]